
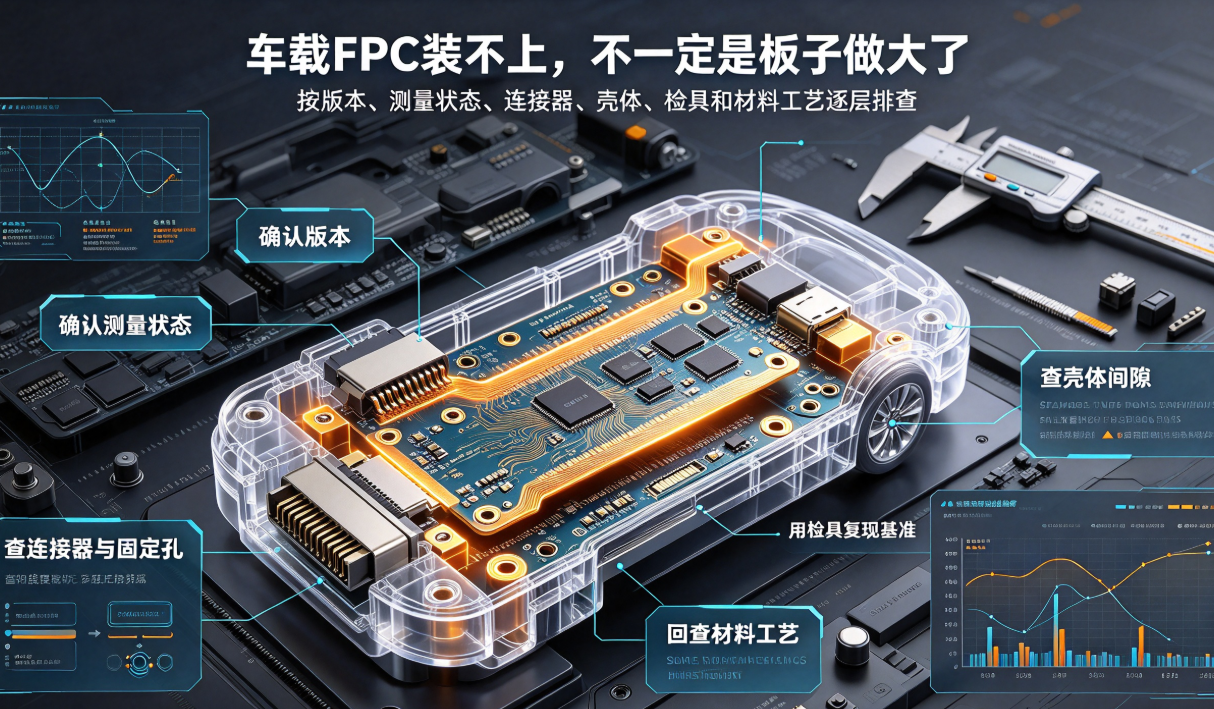
車載FPC出現裝配困難時,問題可能來自測量基準、柔性狀態、聯結器端、固定孔或檢具,而不只是總長總寬。本文按現場排查順序說明如何定位。
車載FPC裝不上時,現場最常見的第一句話是:“是不是板子做大了?”但這只是其中一種可能。柔性板處於自由狀態、檢具狀態和裝配狀態時,形態會發生變化;聯結器端、固定孔、補強和殼體約束也可能比總長總寬更直接影響裝配。
下面按現場排查順序說明,車載柔性電路板廠家和客戶工程人員可以怎樣把問題從“裝不上”拆成可測量、可驗證的具體問題。
第一步:先確認是不是同一版產品
核對料號、圖紙版本、工程變更、BOM、聯結器、補強和包裝標籤。新舊版本混在一起時,尺寸差異可能來自設計變更,而不是製造偏差。
同時確認客戶使用的殼體、聯結器和固定件是否也是批准版本。FPC和總成不在同一版本上,單獨測板子很難得到有效結論。
第二步:把FPC放回規定的測量狀態
自由狀態下,FPC可能自然彎曲、翹起或發生回彈。不能隨意拉直、壓平後測量所有尺寸,再把結果與裝配基準直接比較。圖紙應明確哪些尺寸在自由狀態測量,哪些尺寸需要檢具或裝配狀態確認。
如果同一批產品的形態差異明顯,要記錄環境、儲存、材料批次和壓合狀態,排除材料漲縮或成型回彈造成的影響。
第三步:先查聯結器端和固定孔
聯結器端厚度、補強平整度、觸點位置、插入深度和鎖止通常比總長更容易造成裝配失敗。固定孔偏移、孔徑、窄頸和分支長度則可能讓FPC被迫拉伸,造成裝配後應力集中。
現場可以先用實際聯結器和定位點做區域性確認,再判斷問題是端部尺寸、孔位還是整片輪廓。這樣比一開始就返工整張板更高效。
第四步:檢查殼體邊緣和運動間隙
FPC裝入殼體後,卡扣、螺釘、毛刺、線束和相鄰零件可能改變線路路徑。即使單板輪廓合格,裝配時也可能被壓住、刮傷或限制彎折。
對於電子換擋器、感測器和車身控制應用,要在極限姿態下檢查自由長度、彎折半徑、聯結器出線方向和固定點。裝配驗證不是單純“能不能放進去”,還要確認裝入後不會持續拉扯。
第五步:用檢具復現真實基準
涉及多點定位、曲面貼合和聯結器配合的產品,應使用經過確認的檢具或實際殼體。檢具版本、定位點、使用方向、磨損狀態和校驗週期都要受控。
如果檢具和客戶殼體得到的結論不同,應先比較兩者的約束條件和基準,而不是直接認定其中一方錯誤。
第六步:最後回查材料和工藝趨勢
尺寸異常可能來自材料漲縮、壓合、曝光對位、蝕刻、外形成型、補強貼合或環境狀態。要把現場樣品與首件、巡檢、成品和裝配資料對應起來,觀察異常是否集中在某個批次、裝置或板面位置。
如果設計、材料、裝置、工藝或檢具發生變化,應重新評估尺寸和裝配邊界。未經批准的現場調整,可能解決一個批次,卻把問題帶到後續批次。
弘億精密面向車載電子、電子換擋器、感測器和智慧座艙等應用,提供FPC、FPCA的尺寸與結構評審、檢具配合、工程打樣、裝配確認、可靠性驗證和批次生產支援。具體公差、測量方法和放行條件以客戶圖紙及質量協議為準。
結論:車載FPC裝不上時,先確認版本,再確認測量狀態和基準,接著查聯結器、固定孔、殼體約束和檢具,最後回到材料與工藝資料。按這個順序排查,通常比直接修改外形更容易找到真正原因。