
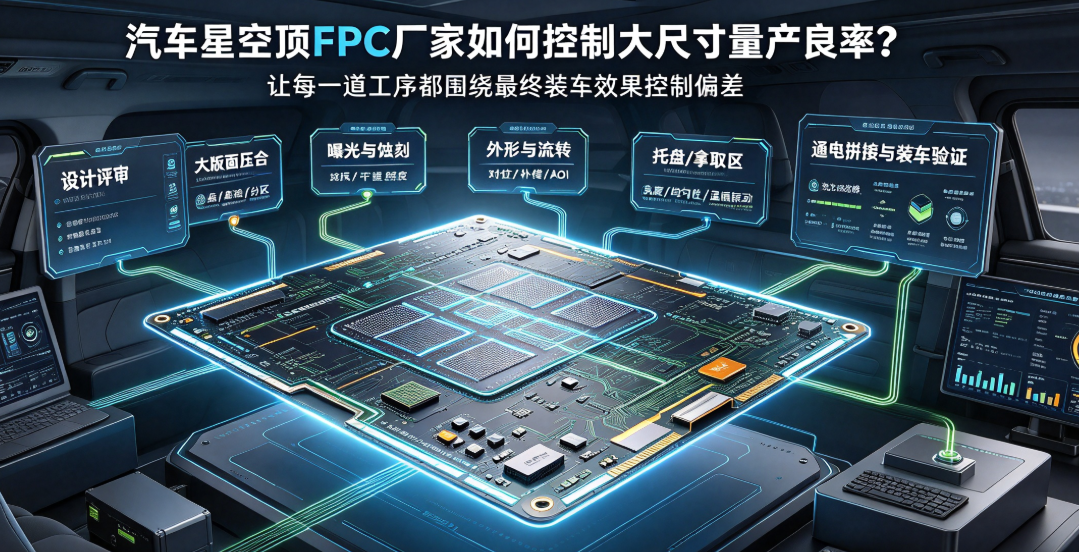
汽車星空頂FPC面積大、線路長、LED點位多,單塊板的小偏差會在拼接和裝車後被放大。本文從圖紙評審、壓合、成像蝕刻、外形流轉和通電裝配驗證五道關口,說明廠家如何控制大尺寸星空頂FPC量產良率。
大尺寸FPC的缺陷會被成倍放大
汽車星空頂FPC覆蓋範圍大,包含大量LED點位和長距離供電線路。小尺寸板上不明顯的翹曲、對位或線路偏差,在多板拼接和頂棚貼合後可能變成暗點、錯位或明顯邊界。量產良率必須從圖紙到裝車建立連續控制。
第一關:設計評審
先統一LED座標、定位孔、拼接介面和頂棚基準。走線避開直角與區域性匯聚,彎折區留出應力釋放。供電分割槽要結合遠端壓降、聯結器載流和維修方式,而不是隻按面積平均切板。
第二關:大版面壓合
超薄大板對溫度、壓力、真空、疊層和支撐敏感。廠家應使用經過驗證的載具和配方,分別監控板中心、邊緣、拼接區的氣泡、層間結合和平整度。只測一處厚度無法代表整張板。
第三關:曝光與蝕刻
大版面在成像和溼製程中容易出現中心與邊緣尺寸差異。需要透過對位、補償和過程測量控制細線路、焊盤和LED點位。AOI應覆蓋所有線路,而不是僅抽查區域性。
第四關:外形與流轉
鐳射或外形加工要控制熱影響、毛刺、定位孔和拼接邊精度。大板人工搬運容易形成劃傷、摺痕和區域性汙染,應使用專用托盤、支撐和明確的拿取區域,減少不可見的早期損傷。
第五關:通電、拼接和裝車驗證
- 單板檢查線路、焊盤、點位和電氣功能。
- 拼接後核對介面、座標、遠端電壓和亮度。
- 貼合頂棚與擴散層後觀察光學均勻性和平整度。
- 溫度迴圈、振動後再次檢查閃爍、暗點和介面狀態。
弘億精密可圍繞大尺寸標準板型及車型結構提供星空頂FPC評估、打樣、SMT和批次交付。良率的核心不是末端挑選,而是讓每一道工序都圍繞最終裝車效果控制偏差。