
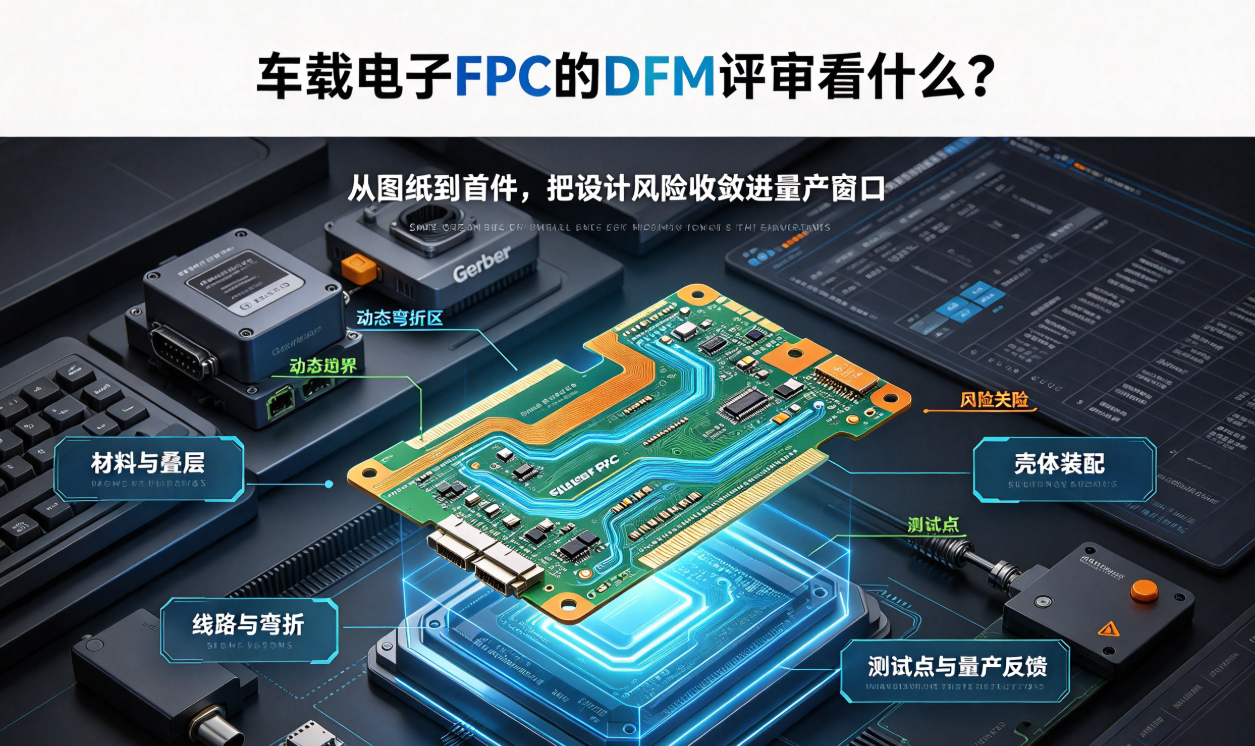
車載電子FPC在量產前最值得投入的環節是DFM評審。透過對材料、疊層、線寬線距、彎折區、焊盤、聯結器和測試點進行前置核對,可以在開模和試產之前發現大部分高成本風險。本文給出一份適合車載專案的首件評審框架。
DFM評審的目標,是讓圖紙變成穩定的產品
車載電子FPC專案如果等到樣品加工後才發現彎折空間不足、補強幹涉或測試點缺失,往往會同時影響結構件、聯結器和交付計劃。DFM評審的價值,是在圖紙階段把設計意圖翻譯為材料、製程和裝配都能執行的引數,並明確哪些尺寸需要供應商和客戶共同確認。
一份有效的評審記錄不應只有“可製造”三個字,而應寫清風險位置、建議修改、驗證方法和責任邊界。
一、材料和疊層:先確認使用環境
車載FPC的材料評審要從工作溫度、熱迴圈、振動、溼熱和貼裝方式開始。基材、銅箔、覆蓋膜、膠系和補強要形成匹配組合,不能只按常規消費電子材料替換。對於高溫區、顯示模組或動態彎折位置,還要確認材料熱膨脹和柔韌性對尺寸與壽命的影響。
二、線路和彎折:看應力如何走
線路評審除了線寬線距、孔徑和層數,還要看走線是否順著真實彎折方向,過孔和焊盤是否避開彎折中心,分支是否在同一截面集中。進入聯結器和補強區域時,應設計連續的剛度過渡,避免FPC從“柔軟”突然變成“硬折”。
- 動態區:優先保證彎折半徑、線路連續和銅箔應力釋放。
- 靜態區:安排聯結器、定位孔、測試點和較大焊盤。
- 過渡區:控制補強邊界、膠層和殼體固定力,防止應力集中。
三、裝配:把殼體公差帶進評審
FPC在平面狀態下透過,不代表裝入殼體後沒有問題。DFM評審應疊加卡扣、泡棉、螺釘、聯結器插拔和鄰近零件的公差,核對是否存在夾傷、拉扯、干涉或彎折半徑不足。定位孔和基準邊要與裝配治具保持一致,必要時在圖紙中明確不可壓迫區域。
四、測試:沒有測試點就沒有可靠的量產反饋
車載專案應在FPC設計階段規劃電測夾具、探針接觸面、光學檢查區域和關鍵尺寸基準。對於高速或敏感訊號,還要確認阻抗、絕緣、電阻和功能測試的可實施性。測試點太小、位置被補強遮擋或與殼體干涉,都會讓量產檢測變成依賴人工經驗的弱環節。
從評審結論到首件確認
- 對每個風險位置標註設計要求、製程能力和裝配限制。
- 把線寬線距、孔徑、補強偏差、外形尺寸和彎折半徑轉化為首件檢驗專案。
- 使用接近量產的材料、裝置和治具完成樣件,避免樣品條件與量產脫節。
- 對溫循、振動、彎折和貼裝後的功能狀態制定明確判定規則。
弘億精密可在車載電子FPC專案早期參與圖紙和三維裝配評審,圍繞可製造性、可靠性和交付節奏給出修改建議,再透過首件和小批次驗證把設計風險收斂到量產視窗。