
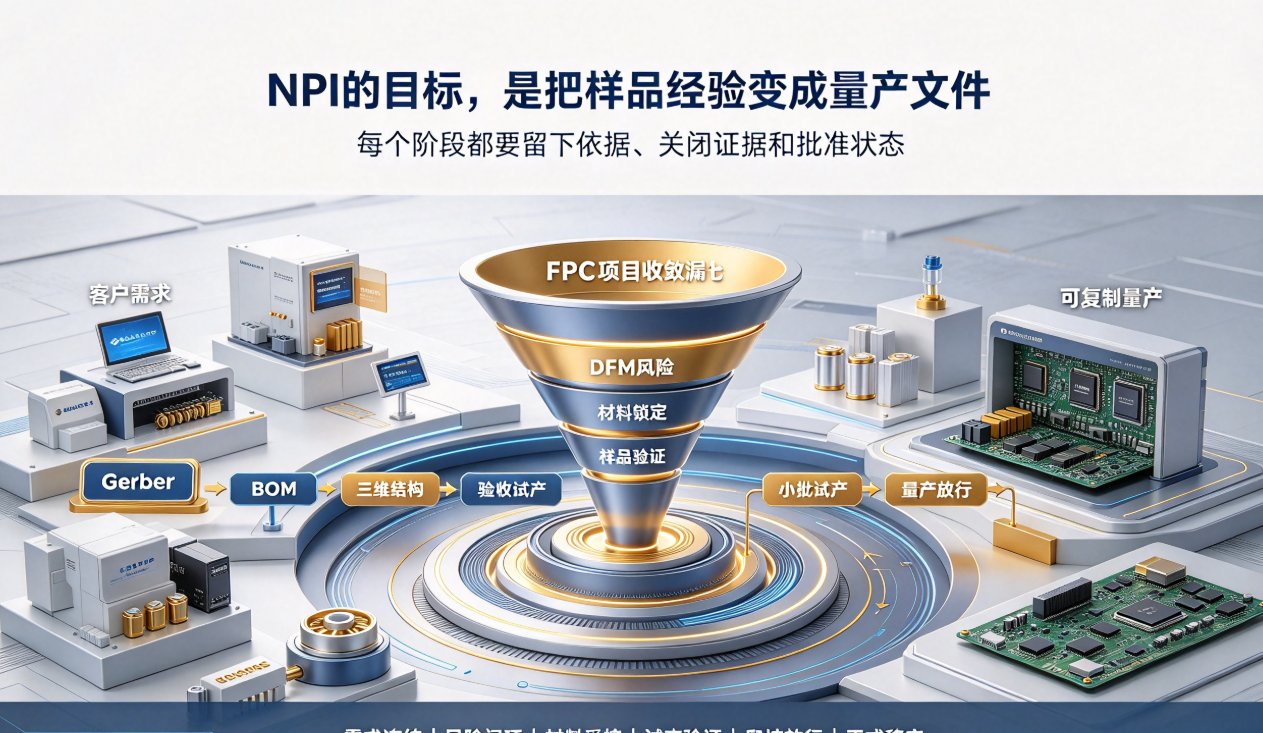
FPC廠家NPI匯入不能只看樣品是否合格。本文從需求凍結、DFM、材料工藝、樣品驗證、小批試產、量產爬坡和工程移交七個階段,整理柔性電路板專案從研發到量產的管理方法。
先說結論:FPC專案從樣品走到量產,真正難的不是把第一批樣品做出來,而是把客戶需求、工程資料、材料工藝、檢驗方法和交付節奏逐步凍結,並讓同一套方案能夠在不同批次穩定複製。專業FPC廠家需要把NPI匯入看成一個分階段管理的過程,而不是一次性把樣品交給生產線。
如果需求沒有凍結就開始採購材料,圖紙沒有評審就進入打樣,樣品問題沒有關閉就直接排量產,後面往往會出現反覆改版、交期失控、批次不一致和責任邊界不清。NPI階段管理得越清楚,量產爬坡越順利。
第一階段:確認需求和專案邊界
專案啟動時,FPC廠家需要同時確認產品用途、結構、介面、數量、交付節點和驗收標準。Gerber只是基礎輸入,還應收集BOM、疊層、材料、補強、聯結器、三維裝配、彎折路徑、溫度、振動、載流或阻抗要求。
車載電子、電子換擋器和機器人動態FPC的工況差異很大。需求中還要明確哪些是必須滿足的CTQ,哪些引數允許在DFM階段最佳化,哪些變更必須經過客戶批准。
第二階段:完成DFM和風險清單
工程評審要把線路、孔位、焊盤、補強、覆蓋膜開窗、彎折半徑、聯結器端厚度和裝配間隙放在同一張風險清單中。每個問題至少要寫明影響、建議方案、責任人、目標日期和關閉證據。
只回復“可以生產”的評審,無法說明專案風險是否真的被解決。合格的DFM應把設計邊界轉化為材料、工藝、檢驗和驗證要求,並形成客戶確認的版本。
第三階段:鎖定材料、工藝和樣品方案
樣品階段要確認PI、銅箔、覆蓋膜、膠系、補強和表面處理的具體型號、厚度和批次規則。若使用臨時材料、手工補強或特殊工藝,應記錄原因和限制,不能把一次性樣品結果直接當成量產工藝。
同時要確定拼版、工藝路線、關鍵裝置、檢具、測試程式和樣品數量。對動態彎折或FPCA專案,還要提前確認裝配夾具、功能測試和可靠性驗證的條件。
第四階段:用樣品驗證設計和裝配
工程樣品的重點不是隻看線路是否導通,而是驗證尺寸、聯結器、補強、覆蓋膜開窗、裝配避讓、彎折路徑和關鍵功能。樣品問題應按設計、材料、製造和裝配分類,形成關閉記錄。
如果樣品需要返工或臨時修改,必須標註修改內容,並區分“驗證設計的樣品”和“驗證量產工藝的樣品”。二者混在一起,容易造成客戶誤判。
第五階段:透過小批試產驗證複製能力
小批試產要儘量使用計劃量產的材料、裝置、工藝引數、檢驗方法和人員,而不是繼續依靠工程師手工挑選。重點觀察首件透過率、主要不良、返工比例、節拍、材料損耗和測試穩定性。
試產出現異常時,不要只統計最終合格數量。要判斷問題屬於偶發缺陷、系統性工藝偏差還是輸入資料變化,並確認糾正措施能否在下一批覆制。
第六階段:建立量產放行和爬坡規則
量產放行應明確圖紙版本、材料狀態、首件結論、過程能力、可靠性專案、檢驗報告和客戶批准條件。產能爬坡也要按批次設定目標,逐步驗證良率、節拍、人員和裝置負荷。
不能因為客戶交期緊,就跳過未關閉的問題或把試產工藝直接擴大到大批次。必要時可以分批交付,但每批都要有清晰的放行狀態和追溯記錄。
第七階段:完成工程到生產的正式移交
NPI結束不等於樣品交付完成,而是要把受控圖紙、BOM、工藝流程、作業指導書、檢驗標準、測試程式、包裝標籤、異常處理和變更規則交給生產與質量團隊。
移交後還要保留專案問題清單、未決風險和客戶特殊要求。後續發生材料、裝置、外協或工藝變化時,應按照變更流程重新評估,而不是由現場自行調整。
FPC廠家NPI匯入檢查清單
需求、圖紙、BOM、三維結構與驗收邊界已經凍結;
DFM風險有責任人、期限和關閉證據;
材料、工藝、裝置、檢具和測試方法可追溯;
樣品設計驗證與量產工藝驗證已經區分;
小批試產使用接近量產的受控條件;
量產放行、爬坡和分批交付規則已經確認;
工程、生產、質量、採購和客戶之間完成正式移交。
怎樣判斷FPC廠家是否具備NPI能力
可以要求廠家按階段提供輸入清單、DFM記錄、樣品報告、試產資料、問題關閉表和量產移交檔案。真正有NPI能力的廠家,不會只展示一塊做好的樣品,而是能夠解釋專案從設計到量產每次狀態變化的依據。
東莞市弘億精密電路有限公司面向車載電子、人形機器人和消費電子專案,提供圖紙評審、DFM、工程打樣、裝配確認、試產匯入、可靠性驗證、FPCA及批次生產支援。具體階段、交期和放行條件,以客戶圖紙、產品結構、數量和雙方批准檔案為準。
前期設計可參考FPC廠家DFM評審方法,首件放行可參考FPC廠家首件確認關鍵證據,過程質量可參考FPC廠家過程檢驗與異常批次放行。
總結:NPI匯入的核心,是讓需求、設計、材料、工藝、驗證和生產在每個階段逐步收斂。FPC廠家只有把樣品經驗轉化為可複製的量產檔案和資料,才能真正幫助客戶縮短匯入週期並降低批次風險。