
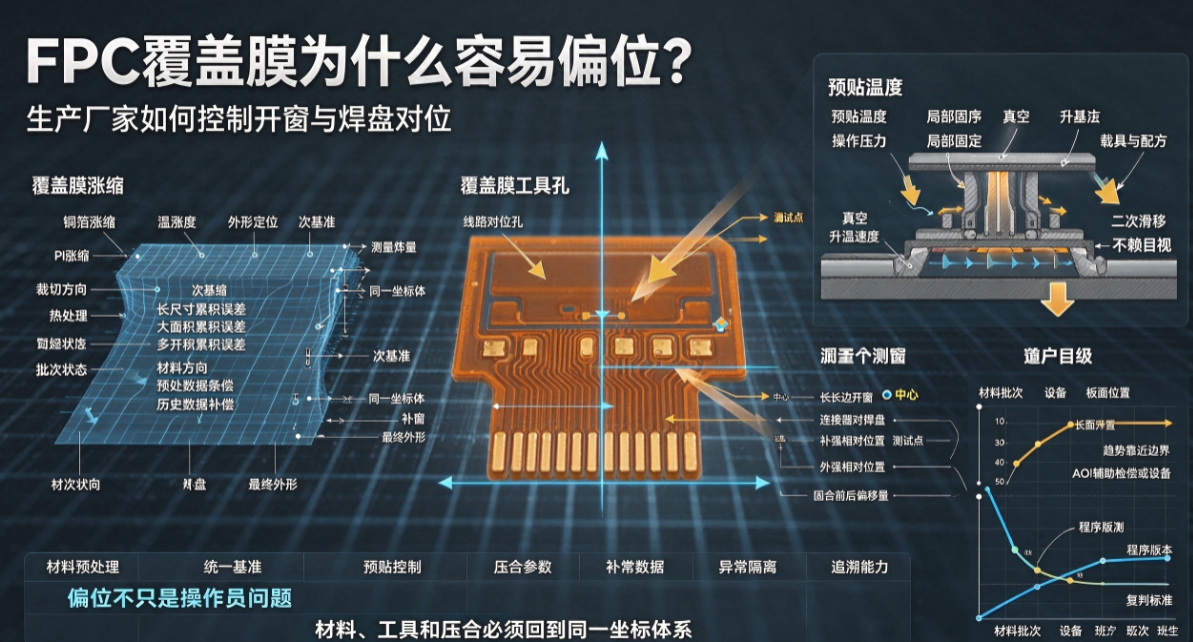
覆蓋膜偏位可能遮擋焊盤、縮小絕緣邊界或進入彎折區。本文從材料漲縮、工具基準、預貼、壓合與首件測量說明FPC生產中的對位控制。
FPC覆蓋膜用於保護線路和提供絕緣,但開窗必須準確露出焊盤、金手指和測試點。偏位後可能遮擋焊盤、減少焊接面積、讓銅面暴露或使覆蓋膜邊緣進入動態彎折區。覆蓋膜對位是材料、工具和壓合共同決定的結果。
材料本身會發生漲縮
覆蓋膜、PI與銅箔在溫溼度、裁切方向和熱處理後可能產生不同漲縮。長尺寸、大面積與多開窗產品更容易累積誤差。生產前應確認材料方向、批次狀態和預處理條件,並根據歷史資料做適當補償。
定位基準要貫穿前後工序
覆蓋膜工具孔、線路對位孔和外形定位如果使用不同基準,公差會疊加。工程評審應確定主基準、次基準和測量方法,確保覆蓋膜開窗、焊盤、補強和最終外形可以回到同一座標體系。
預貼與壓合可能造成滑移
預貼溫度、壓力、操作順序和區域性固定會影響膜的位置。壓合時膠流、真空、壓力和升溫速度還可能造成二次滑移。大尺寸和異形FPC要使用合適的載具與配方,不能只依賴操作員目視。
首件要測哪些位置
板面四角、中心和長邊的代表性開窗;
聯結器端、細間距焊盤和測試點;
動態彎折區附近的覆蓋膜邊界;
補強、外形和固定孔的相對位置;
壓合前後開窗與焊盤偏移量。
量產控制需要趨勢,而不只是合格判定
對位資料應按材料批次、裝置、班次和板面位置統計。若偏移逐漸靠近規格邊界,應提前調整補償或裝置,而不是等出現遮盤後再返工。AOI可以輔助檢測開窗與焊盤,但仍需確認程式版本和復判標準。
弘億精密透過材料預處理、統一基準、覆蓋膜預貼、壓合引數和首件巡檢控制FPC開窗。客戶評估FPC生產廠家時,可以關注其是否有不同尺寸與材料的補償資料,以及偏位異常如何隔離和追溯。