
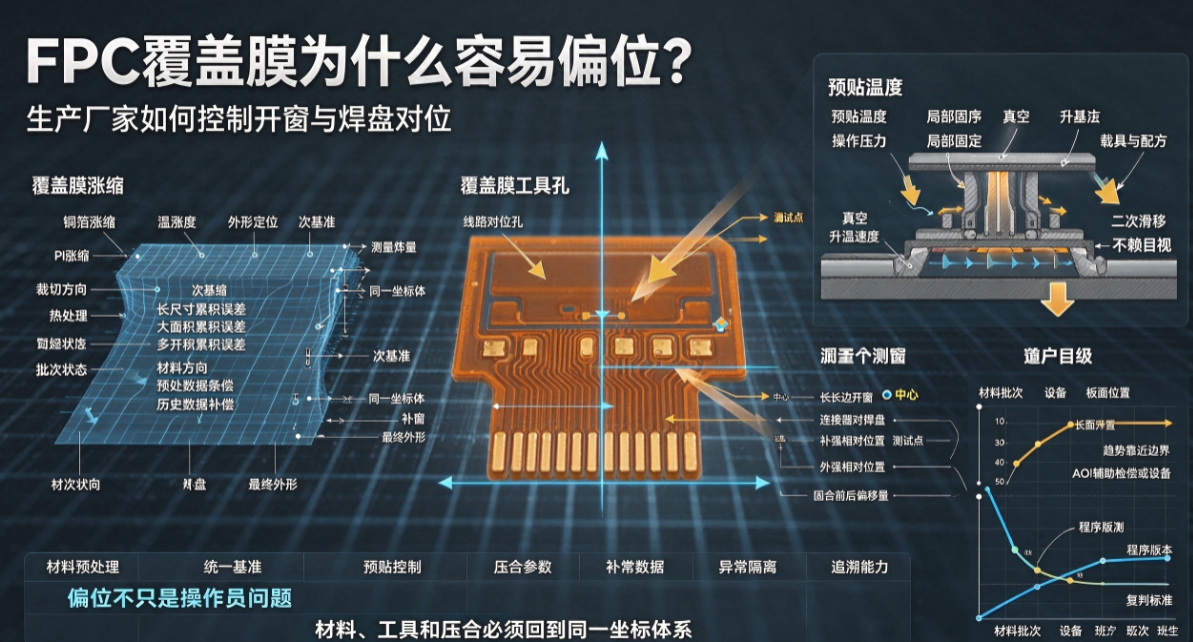
커버필름의 위치 편차는 패드를 가리거나 절연 경계를 축소시키거나 동적 굴곡 영역으로 침입할 수 있습니다. 본 기사는 재료의 팽창/수축, 공구 기준점, 사전 부착, 열압착 및 첫 번째 제품 측정을 통해 FPC 생산 과정에서의 정렬 관리 방안을 설명합니다.
FPC 커버필름은 회로 보호 및 절연 기능을 제공하지만, 개구부는 반드시 패드, 골드 핑거 및 테스트 포인트를 정확히 노출시켜야 합니다. 위치 편차 발생 시 패드가 가려지거나 납땜 면적이 감소하거나 구리면이 노출되거나, 커버필름 가장자리가 동적 굴곡 영역에 침입할 수 있습니다. 커버필름 정렬은 재료, 공구 및 열압착 공정이 공동으로 결정하는 결과입니다.
재료 자체가 팽창 및 수축될 수 있습니다.
커버필름, PI(폴리이미드) 및 구리 포일은 온습도 조건, 절단 방향, 열처리 후 서로 다른 정도의 팽창/수축을 나타낼 수 있습니다. 긴 치수, 대면적 및 다중 개구부 제품일수록 오차 누적이 더 용이합니다. 생산 전 재료 방향, 배치 상태 및 사전 처리 조건을 확인하고, 과거 데이터를 기반으로 적절한 보정 값을 적용해야 합니다.
정렬 기준점은 전후 공정 전체에 걸쳐 일관되어야 합니다.
커버필름 공구 홀, 회로 정렬 홀 및 외형 정렬 기준점이 서로 다른 기준점을 사용할 경우 공차가 중첩됩니다. 엔지니어링 검토 단계에서 주기준점, 보조기준점 및 측정 방법을 명확히 정의하여 커버필름 개구부, 패드, 리인포스먼트 및 최종 외형이 동일한 좌표 체계로 귀속될 수 있도록 해야 합니다.
사전 부착 및 열압착 과정에서 미끄러짐이 발생할 수 있습니다.
사전 부착 온도, 압력, 작업 순서 및 국부 고정 방식은 필름 위치에 영향을 줄 수 있습니다. 열압착 시 접착제 유동, 진공, 압력 및 온도 상승 속도는 2차 미끄러짐을 유발할 수 있습니다. 대형 및 이형 FPC의 경우 적절한 지그와 접착제 조성을 사용해야 하며, 작업자의 육안 판정에만 의존해서는 안 됩니다.
첫 번째 제품에서 측정해야 할 위치는 다음과 같습니다.
기판 면의 네 모서리, 중심 및 장변 상의 대표적 개구부;
커넥터 단부, 미세 피치 패드 및 테스트 포인트;
동적 굴곡 영역 인근의 커버필름 경계;
리인포스먼트, 외형 및 고정 홀 간 상대 위치;
열압착 전후 개구부와 패드 간 위치 편차량.
양산 관리는 단순한 합격 여부 판단이 아닌 추세 분석이 필요합니다.
정렬 데이터는 재료 배치, 설비, 교대 및 기판 면 위치별로 통계적으로 관리되어야 합니다. 편차가 사양 한계에 점진적으로 근접하는 경우, 패드 가림 등 결함 발생 후 재작업보다는 사전에 보정값 또는 설비를 조정해야 합니다. AOI는 개구부 및 패드 정렬 검사를 보조할 수 있으나, 프로그램 버전 및 재판정 기준의 타당성도 반드시 확인해야 합니다.
홍이정밀은 재료 사전 처리, 통일된 정렬 기준, 커버필름 사전 부착, 열압착 파라미터 조정 및 첫 번째 제품 순시 점검을 통해 FPC 개구부 정렬을 관리합니다. 고객은 FPC 제조사 평가 시 다양한 치수 및 재료에 대한 보정 데이터 보유 여부와, 위치 편차 이상 발생 시 격리 및 추적 절차를 어떻게 운영하는지를 중점적으로 확인할 수 있습니다.