
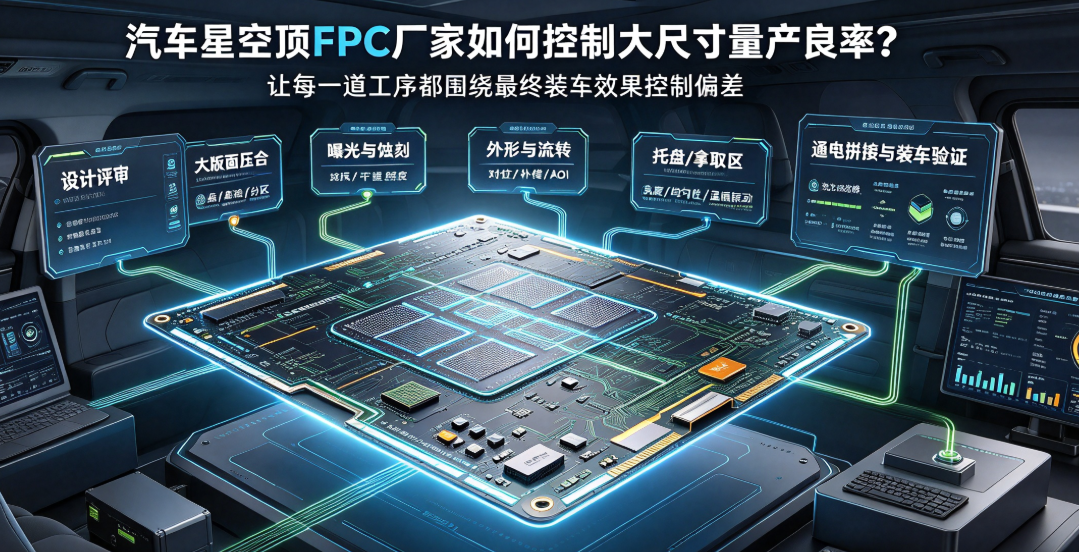
汽车星空顶FPC面积大、线路长、LED点位多,单块板的小偏差会在拼接和装车后被放大。本文从图纸评审、压合、成像蚀刻、外形流转和通电装配验证五道关口,说明厂家如何控制大尺寸星空顶FPC量产良率。
大尺寸FPC的缺陷会被成倍放大
汽车星空顶FPC覆盖范围大,包含大量LED点位和长距离供电线路。小尺寸板上不明显的翘曲、对位或线路偏差,在多板拼接和顶棚贴合后可能变成暗点、错位或明显边界。量产良率必须从图纸到装车建立连续控制。
第一关:设计评审
先统一LED坐标、定位孔、拼接接口和顶棚基准。走线避开直角与局部汇聚,弯折区留出应力释放。供电分区要结合远端压降、连接器载流和维修方式,而不是只按面积平均切板。
第二关:大版面压合
超薄大板对温度、压力、真空、叠层和支撑敏感。厂家应使用经过验证的载具和配方,分别监控板中心、边缘、拼接区的气泡、层间结合和平整度。只测一处厚度无法代表整张板。
第三关:曝光与蚀刻
大版面在成像和湿制程中容易出现中心与边缘尺寸差异。需要通过对位、补偿和过程测量控制细线路、焊盘和LED点位。AOI应覆盖所有线路,而不是仅抽查局部。
第四关:外形与流转
激光或外形加工要控制热影响、毛刺、定位孔和拼接边精度。大板人工搬运容易形成划伤、折痕和局部污染,应使用专用托盘、支撑和明确的拿取区域,减少不可见的早期损伤。
第五关:通电、拼接和装车验证
- 单板检查线路、焊盘、点位和电气功能。
- 拼接后核对接口、坐标、远端电压和亮度。
- 贴合顶棚与扩散层后观察光学均匀性和平整度。
- 温度循环、振动后再次检查闪烁、暗点和接口状态。
弘亿精密可围绕大尺寸标准板型及车型结构提供星空顶FPC评估、打样、SMT和批量交付。良率的核心不是末端挑选,而是让每一道工序都围绕最终装车效果控制偏差。