
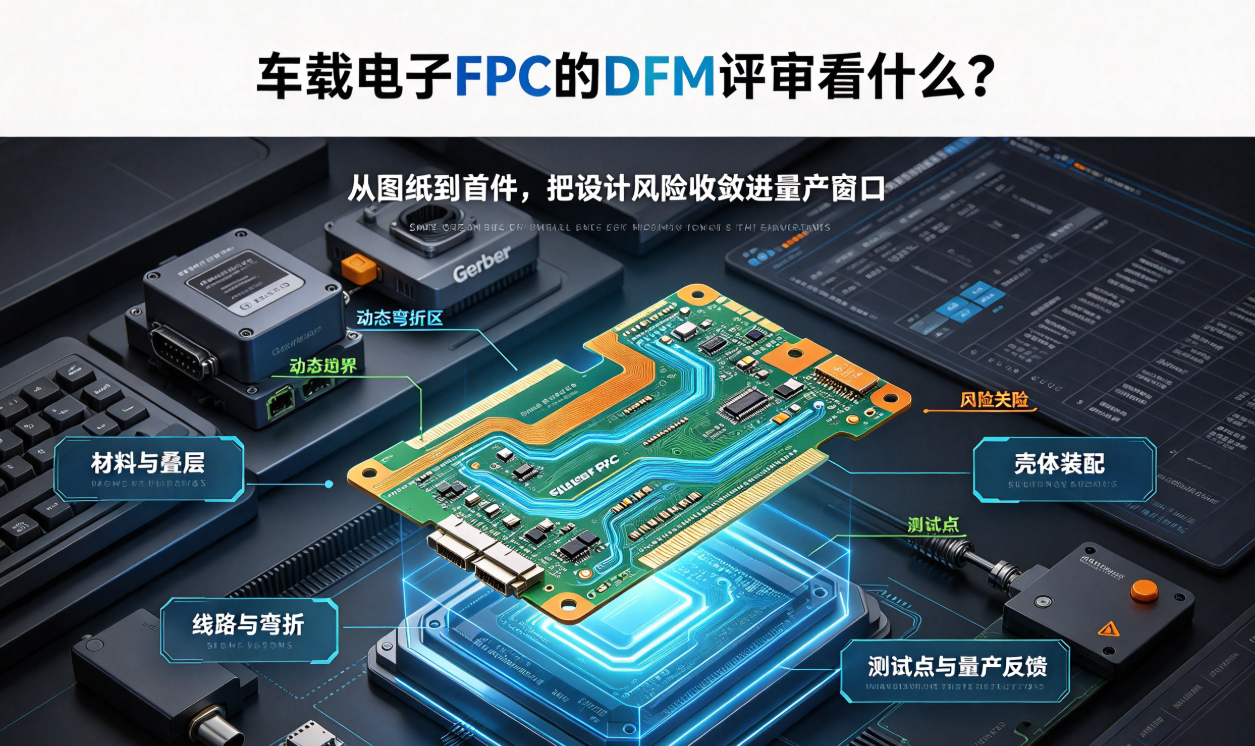
车载电子FPC在量产前最值得投入的环节是DFM评审。通过对材料、叠层、线宽线距、弯折区、焊盘、连接器和测试点进行前置核对,可以在开模和试产之前发现大部分高成本风险。本文给出一份适合车载项目的首件评审框架。
DFM评审的目标,是让图纸变成稳定的产品
车载电子FPC项目如果等到样品加工后才发现弯折空间不足、补强干涉或测试点缺失,往往会同时影响结构件、连接器和交付计划。DFM评审的价值,是在图纸阶段把设计意图翻译为材料、制程和装配都能执行的参数,并明确哪些尺寸需要供应商和客户共同确认。
一份有效的评审记录不应只有“可制造”三个字,而应写清风险位置、建议修改、验证方法和责任边界。
一、材料和叠层:先确认使用环境
车载FPC的材料评审要从工作温度、热循环、振动、湿热和贴装方式开始。基材、铜箔、覆盖膜、胶系和补强要形成匹配组合,不能只按常规消费电子材料替换。对于高温区、显示模组或动态弯折位置,还要确认材料热膨胀和柔韧性对尺寸与寿命的影响。
二、线路和弯折:看应力如何走
线路评审除了线宽线距、孔径和层数,还要看走线是否顺着真实弯折方向,过孔和焊盘是否避开弯折中心,分支是否在同一截面集中。进入连接器和补强区域时,应设计连续的刚度过渡,避免FPC从“柔软”突然变成“硬折”。
- 动态区:优先保证弯折半径、线路连续和铜箔应力释放。
- 静态区:安排连接器、定位孔、测试点和较大焊盘。
- 过渡区:控制补强边界、胶层和壳体固定力,防止应力集中。
三、装配:把壳体公差带进评审
FPC在平面状态下通过,不代表装入壳体后没有问题。DFM评审应叠加卡扣、泡棉、螺钉、连接器插拔和邻近零件的公差,核对是否存在夹伤、拉扯、干涉或弯折半径不足。定位孔和基准边要与装配治具保持一致,必要时在图纸中明确不可压迫区域。
四、测试:没有测试点就没有可靠的量产反馈
车载项目应在FPC设计阶段规划电测夹具、探针接触面、光学检查区域和关键尺寸基准。对于高速或敏感信号,还要确认阻抗、绝缘、电阻和功能测试的可实施性。测试点太小、位置被补强遮挡或与壳体干涉,都会让量产检测变成依赖人工经验的弱环节。
从评审结论到首件确认
- 对每个风险位置标注设计要求、制程能力和装配限制。
- 把线宽线距、孔径、补强偏差、外形尺寸和弯折半径转化为首件检验项目。
- 使用接近量产的材料、设备和治具完成样件,避免样品条件与量产脱节。
- 对温循、振动、弯折和贴装后的功能状态制定明确判定规则。
弘亿精密可在车载电子FPC项目早期参与图纸和三维装配评审,围绕可制造性、可靠性和交付节奏给出修改建议,再通过首件和小批量验证把设计风险收敛到量产窗口。