
靈巧手觸覺陣列節點多、空間小,還要經受手指反覆運動。樣品能夠採集訊號並不代表量產穩定。本文從感測節點佈局、動態分割槽、補強定位、測試標定和批次資料出發,說明靈巧手FPC廠家如何建立量產閉環。
觸覺陣列的量產難點不是節點數量本身
靈巧手FPC需要把指尖、指腹和關節附近的多路觸覺訊號彙集到控制端。節點越多,線路密度和連線複雜度越高,但真正影響量產的是節點座標、裝配基準、動態彎折和測試方法是否從一開始就統一。
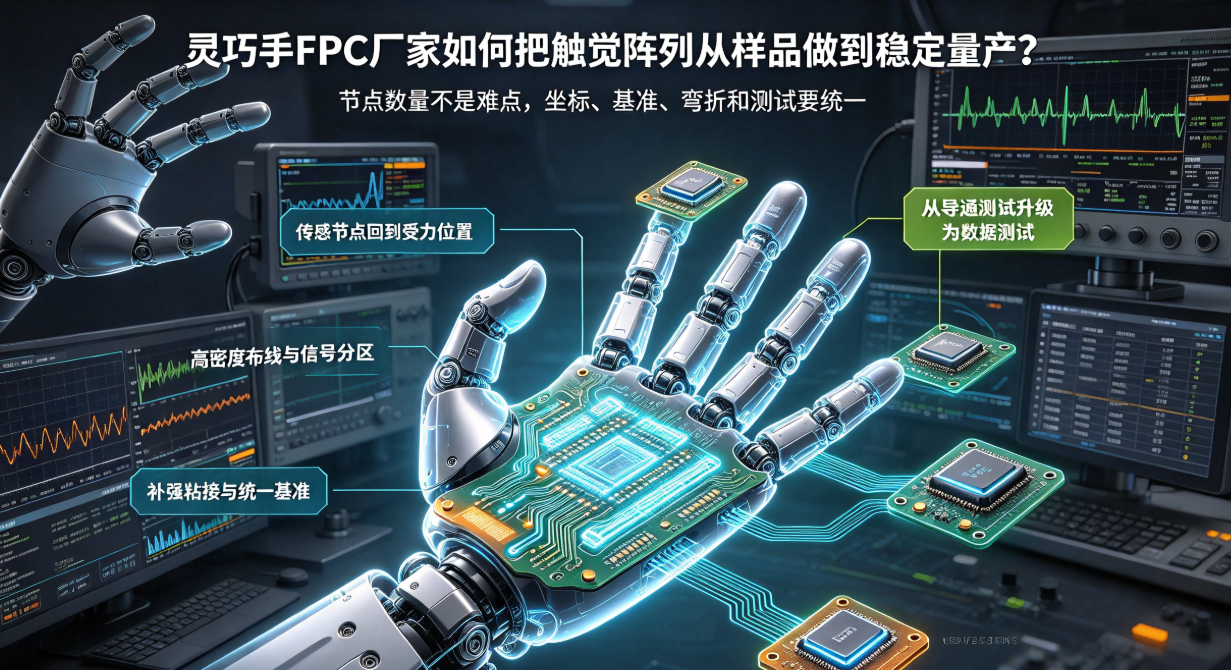
感測節點必須回到真實受力位置
設計時應將手指模型、感測器、定位孔、粘接面和受力區域疊加檢查。節點偏離受力中心會影響資料一致性,線路在感測區被拉扯也會引入基線漂移。感測區儘量保持穩定,主要彎折放在有餘量、軌跡明確的動態區。
高密度佈線不能犧牲訊號質量
模擬觸覺線與電機、電源和高速通訊線應分割槽,必要時使用接地護線或遮蔽。聯結器針腳分配也要考慮敏感訊號的相鄰關係。線路密集處仍需保留合理的製程視窗,避免樣品依靠極限引數透過、量產卻波動。
補強、粘接與治具是同一個問題
補強確保聯結器和焊盤區域穩定,但邊界若落在動態區,會形成應力集中。粘接面要控制位置、厚度和壓力,避免給感測器預載入。裝配治具應使用統一基準,確保不同批次的感測節點落在相同位置。
量產測試要從“導通”升級為“資料”
- 裝配前記錄線路電阻、絕緣和所有通道狀態。
- 裝配後記錄無負載基線、規定載荷輸出和噪聲。
- 彎折或抓取迴圈後比較漂移、遲滯和異常通道。
- 儲存溫度、批次、材料和測試治具資訊,支援追溯。
從樣品到量產需要哪些能力
靈巧手FPC廠家需要同時理解精細線路、動態結構、感測訊號和裝配測試。弘億精密可從三維結構與感測佈局參與前期評審,透過樣件和小批次收斂補強、粘接及電測引數,再把測試資料轉為量產判定標準。