
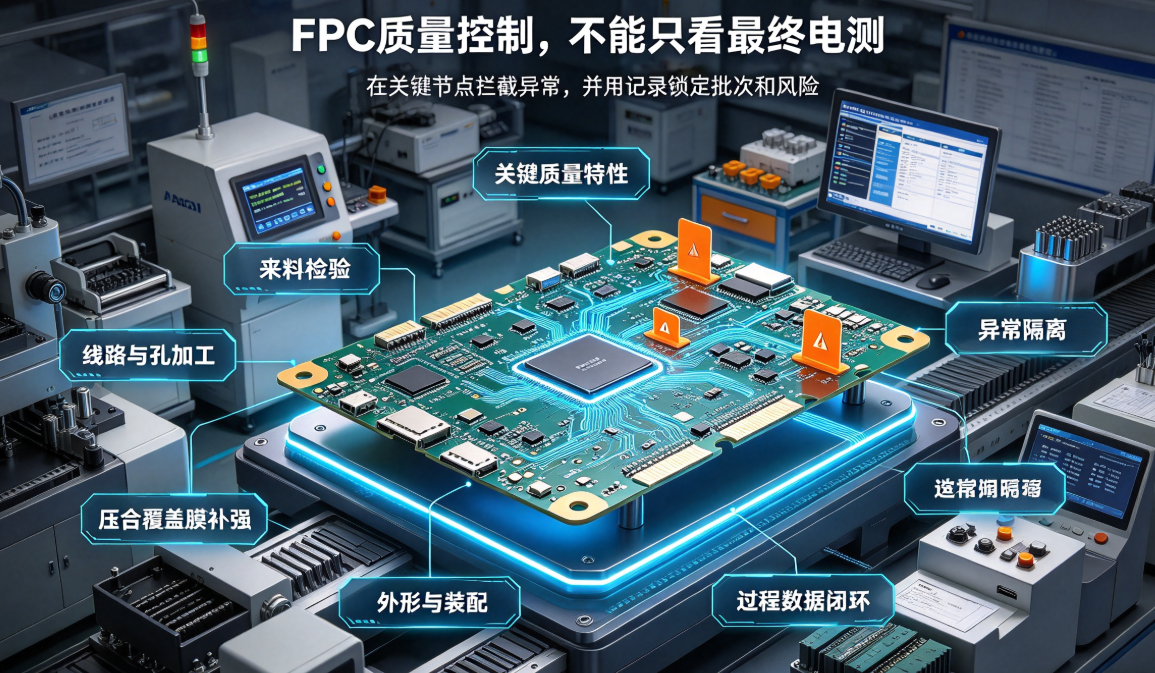
FPC廠家過程檢驗不能等到出貨才做。本文從關鍵質量特性、來料、線路、壓合、裝配、異常隔離和資料閉環七個方面,整理IPQC到批次放行的質量控制方法。
先說結論:判斷FPC廠家是否具備穩定量產能力,不能只看最終電測合格率,也不能等到出貨檢驗才發現問題。真正有效的質量控制,要在材料、線路、壓合、補強、外形和裝配等關鍵節點設定過程檢驗,並讓異常批次及時隔離、評估、處置和追溯。
FPC是柔性結構,很多缺陷在早期並不明顯,經過壓合、貼合、彎折或裝配後才暴露。過程檢驗做得好,能把問題攔在損耗較小的工序前;做得不好,缺陷會一路流到成品甚至客戶總成,造成返工、延遲和批次風險。
一、先把關鍵質量特性列出來
過程檢驗不是每道工序都平均抽查,而是先根據產品結構和應用工況識別關鍵質量特性。常見專案包括線路線寬線距、孔位、覆蓋膜開窗、聯結器端厚度、補強位置、外形公差、阻抗、導通和絕緣。
車載電子、電子換擋器和機器人動態FPC還應加入彎折半徑、固定點、運動間隙、焊盤受力和關鍵功能訊號。每項特性都要對應測量方法、基準、頻次和判定標準,否則檢驗記錄很難用於放行和追溯。
二、來料檢驗決定後面能不能穩定
PI、銅箔、覆蓋膜、膠膜、補強和表面處理材料的型號、厚度、批次和儲存狀態,會影響尺寸、彎折、焊接和耐溫表現。來料檢驗不能只看包裝標籤,還要確認材料是否與批准的BOM和疊層一致。
發現材料替代、批次混用、有效期異常或外觀損傷時,應先隔離並完成評估。材料問題一旦進入壓合或貼合,後續很難透過成品電測完全識別。
三、線路和孔加工要在中間工序攔截
曝光、顯影、蝕刻、鑽孔和孔金屬化會直接影響線路、焊盤和層間連線。IPQC應結合AOI、線寬線距、孔位、孔徑、孔壁狀態和銅厚檢查,重點關注板面邊緣、密集線路、窄頸和過孔集中的區域。
如果發現殘銅、缺口、對位偏移或孔銅異常,不能只挑出一塊不良品繼續生產。要判斷問題從哪個時間點開始、涉及哪些材料和在製品,並對相關批次進行隔離。
四、壓合、覆蓋膜和補強要檢查結構結果
壓合和覆蓋膜貼合完成後,應檢查氣泡、皺褶、溢膠、開窗偏移、覆蓋不完整和異物。補強區域還要關注位置、平整度、總厚度和邊界過渡,尤其是聯結器端與動態彎折起點附近。
這類缺陷有時不會立即造成開路,但可能改變區域性剛度、焊接狀態或裝配間隙。過程檢驗不能只拍外觀照片,還要用尺寸、厚度、剝離或裝配方法確認是否影響功能。
五、外形成型和裝配要按照基準檢驗
模切、衝切、鐳射或CNC加工後,需檢查總長、總寬、孔位、分支、窄頸和聯結器端。柔性板自由狀態容易變形,測量時應按照客戶圖紙規定的基準、檢具和狀態進行,不能隨意拉直後記錄一個看似漂亮的尺寸。
含FPCA或聯結器的產品,還要檢查插入、鎖止、焊點、元件高度、殼體避讓和運動軌跡。單板尺寸合格但裝配干涉,說明過程檢驗沒有覆蓋真實使用條件。
六、異常批次必須先隔離再決定放行
過程發現異常時,第一步是標識和隔離受影響的材料、在製品和成品,第二步才是判斷是否返工、報廢、挑選或讓步接收。異常範圍要根據時間、裝置、材料批次、工單和檢驗結果劃定,不能只處理被抽到的那一片。
如果採取返工或挑選,必須重新規定檢驗專案和複檢數量;如果需要讓步接收,應由客戶或質量授權人批准並保留風險說明。沒有批准記錄的“先出貨、後補手續”,會讓批次狀態失去控制。
七、過程資料要能回到原因和改進
有效的IPQC記錄不僅儲存合格與否,還要記錄裝置、引數、人員、材料批次、檢驗時間、缺陷型別和處置結果。相同位置反覆出現缺口、偏位或氣泡時,資料才能幫助工程團隊判斷是材料、裝置、工藝視窗還是操作條件的問題。
改善措施完成後,應確認控制計劃、作業指導書、檢驗標準和培訓記錄是否同步更新,並用後續批次驗證問題是否真正關閉。只在異常報告裡寫“加強管控”,而不改變過程檔案,通常無法避免重複發生。
FPC廠家過程檢驗清單
圖紙、BOM、材料、工藝與檢驗檔案版本一致;
來料型號、厚度、批次、儲存和替代狀態受控;
線路、孔位、孔銅、覆蓋膜、補強和外形有中間檢驗;
聯結器端、焊點、裝配間隙和動態區域有專項檢查;
異常材料和在製品有明確標識、隔離和影響範圍;
返工、挑選、讓步接收和複檢有批准與記錄;
過程資料能夠對應裝置、批次、缺陷和改善結果。
過程檢驗和最終檢驗有什麼區別
最終檢驗回答的是“這批成品現在是否符合放行條件”;過程檢驗回答的是“問題在製造過程中何時出現、哪些產品可能受影響,以及怎樣在繼續投入資源前把風險攔住”。兩者不能互相替代。
對FPC廠家而言,最終電測合格率很重要,但它不能替代材料追溯、線路AOI、尺寸、覆蓋膜、補強、裝配和可靠性檢查。只有過程與成品資料能夠相互印證,客戶才更容易判斷供應商的量產穩定性。
弘億精密如何配合量產質量控制
東莞市弘億精密電路有限公司面向車載電子、人形機器人和消費電子專案,提供圖紙評審、DFM、工程打樣、過程檢驗、裝配確認、可靠性驗證、FPCA及批次生產支援。企業整體能力可檢視FPC廠家與柔性電路板製造服務,製造流程可參考FPC廠家生產流程與關鍵工序。
進入量產前,還應結合FPC廠家首件確認與量產放行證據確定版本、關鍵質量特性和批准邊界。具體檢驗專案、抽樣方式、異常處理和放行標準,以客戶圖紙、質量協議及雙方批准檔案為準。
總結:FPC過程檢驗的價值,不是增加幾張表格,而是在缺陷還沒有擴散之前鎖定問題、隔離風險並留下可追溯證據。能把IPQC、異常處置和量產控制連成閉環,才是FPC廠家穩定交付的基礎。