
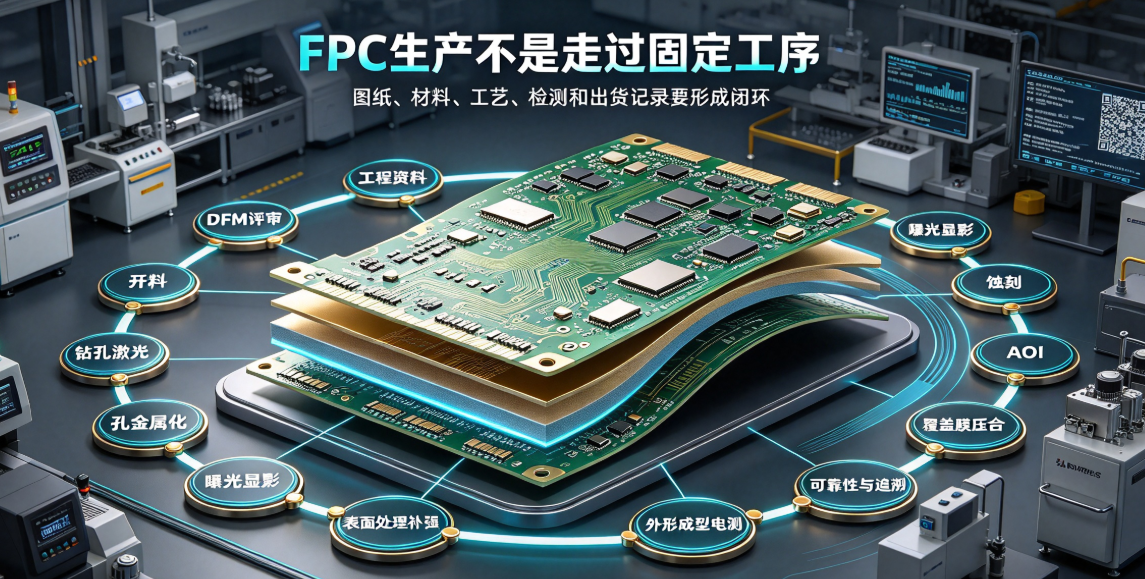
FPC厂家生产流程并非固定工序清单。本文从DFM、工程资料、材料、钻孔、电镀、线路、覆盖膜、表面处理到电测与追溯,说明柔性电路板制造的12道关键工序和质量控制逻辑。
先说结论:FPC生产不是把固定的工序从头走到尾。单面、双面、多层、刚挠结合、静态安装与动态弯折产品,对钻孔、镀铜、压合、表面处理、补强和可靠性验证的要求并不相同。专业FPC厂家首先要根据图纸、材料、结构和使用工况建立受控的工艺路线,再通过首件、过程检验和出货记录证明每一道关键工序符合要求。
下面以常见单面、双面及多层柔性电路板为主线,说明从客户资料进入工厂到成品出货的完整制造逻辑。具体项目可能合并、拆分或增加工序,不能把本文当作所有产品完全相同的流程表。
第一道:项目输入与DFM评审
生产开始前,工程人员要确认Gerber、钻孔文件、叠层、材料、铜厚、覆盖膜、补强、表面处理、阻抗、外形公差和检验规范是否齐全。动态弯折产品还要明确弯折区域、方向、半径、行程、频率和目标寿命;车载项目则需补充温度、振动、追溯和变更要求。
DFM的任务不是简单回复“可以做”,而是标出线路制造窗口、孔环、焊盘、覆盖膜开窗、补强边界和外形公差等风险,并形成客户确认记录。输入资料没有冻结,后续再精密的设备也无法保证版本正确。
第二道:制作工程资料与工艺路线
确认图纸后,需要建立制造指示、拼版、工艺补偿、钻带、曝光资料、检验标准和流程卡。工程补偿应考虑蚀刻、压合、材料涨缩和外形成型,但补偿值不是所有产品共用一个数字,而要结合材料体系、板面尺寸和历史过程能力确定。
此时还要决定哪些特性属于关键质量特性,例如连接器端厚度、阻抗、动态弯折区线路、固定孔位置和补强对位。关键特性应对应具体测量方法、频次和判定标准。
第三道:基材来料与开料管理
常见材料包括PI基材、铜箔、覆盖膜、胶膜、补强和离型材料。来料不仅要核对供应商、型号和厚度,还要确认批次、外观、储存条件和有效期。对尺寸稳定性或弯折性能敏感的项目,还需按照批准规范管理铜箔类型和材料组合。
开料方向会影响板材利用率,也可能影响动态弯折产品的性能。材料裁切后应保留批次标识,避免在后续流转中失去追溯关系。
第四道:钻孔、激光加工与孔前处理
需要层间连接的双面或多层FPC,通常要进行机械钻孔或激光加工。孔径、孔位、毛刺和材料热影响会影响后续金属化质量。微小孔、异形结构和不同材料组合,应根据设计与设备能力选择加工方式。
进入孔金属化前,还要处理孔壁残留物和表面状态。若孔壁清洁、活化或前处理不稳定,后续即使表面看起来完整,也可能出现孔铜连续性不足或长期可靠性风险。
第五道:孔金属化与铜厚控制
双面和多层结构需要通过化学沉铜、电镀或项目指定的工艺建立层间导通。控制重点不只是平均铜厚,还包括孔壁覆盖、均匀性、附着状态以及板面不同位置的分布。
单面无金属化孔产品可能不经过这一流程。因此,审核FPC厂家时,不能只问“有没有电镀线”,而应确认目标产品采用什么路线、如何测量以及异常批次怎样隔离。
第六道:干膜、曝光与显影
线路图形需要通过贴膜、曝光和显影转移到铜面。环境洁净度、干膜贴合、曝光能量、对位和显影状态都会影响细线路、间距与线路边缘。
精细线路项目应重点关注不同板面位置的解析能力和对位稳定性。只展示设备标称精度,不能代替实际产品的首件测量和过程能力数据。
第七道:蚀刻、退膜与线路尺寸确认
蚀刻决定最终线路形状。蚀刻不足可能造成残铜或短路,蚀刻过度则可能让线宽、焊盘颈部和局部载流能力低于设计要求。铜厚、线路密度和板面位置都会影响蚀刻结果。
退膜和清洗完成后,应按图纸或控制计划测量关键线宽、线距和焊盘。对高密度或高可靠性项目,还要结合截面或其他方法核实制造结果,而不是只依靠目视判断。
第八道:AOI与中间电性风险拦截
AOI可用于识别开路、短路、缺口、残铜、针孔和图形偏差等线路异常。它的价值在于缺陷进入覆盖膜、压合或装配前就被发现,减少后续工序损耗。
但AOI不是万能检测。设备参数、参考资料和复判标准必须受控;孔壁、材料界面、连接器接触和动态寿命等问题,还需要其他检验或验证方法补充。
第九道:覆盖膜贴合与压合
覆盖膜承担线路绝缘和机械保护作用。贴合时要控制开窗位置、气泡、皱褶、胶溢和异物,压合参数则要与材料、厚度和板面结构匹配。
补强末端或弯折起点附近的覆盖膜与胶层结构,会改变局部刚度。动态应用不能只检查覆盖膜是否贴牢,还要评估它与走线、补强和运动路径是否形成应力集中。
第十道:表面处理、补强与局部装配
焊盘和连接区域可根据项目要求采用沉金、OSP、镀金或其他批准的表面处理。选择时要结合焊接、连接器接触、储存、插拔与可靠性条件,不能只按价格决定。
PI、FR-4或金属补强用于控制连接器端、焊接区和安装区的厚度与刚度。贴合后应检查位置、平整度、总厚度和边界过渡。含SMT或连接器装配的FPCA,还需继续控制锡膏、贴装、回流、焊点和功能测试。
第十一道:外形成型、尺寸与成品电测
模切、冲切、激光或数控加工用于形成最终外形。异形分支、窄颈、固定孔和连接器端对尺寸基准较敏感,应根据图纸选择测量方法,避免在自由状态下随意拉伸柔性板后得出错误结论。
成品电测用于检查开路、短路、导通和绝缘状态,但电测合格不代表厚度、外形、焊盘、补强或弯折寿命全部合格。FPC厂家仍需把电性、尺寸、外观和项目规定的功能检查组合起来完成放行。
第十二道:可靠性验证、包装与批次追溯
可靠性项目应从实际工况推导,可能包括弯折、温度、湿热、振动、焊接、剥离或装配验证。报告必须写明样品版本、样本量、设备、夹具、条件、监测方式和失效判据,不能只保留一句“测试通过”。
出货前还要核对料号、版本、数量、批次、检验报告、标签和包装。柔性板应避免运输中的折痕、挤压、潮气、污染和静电风险。材料批次、生产批次、关键工序与出货批次能够对应,出现异常时才有条件快速界定影响范围。
为什么同一张图纸,不同FPC厂家的结果会有差异
差异通常不只来自设备品牌,而来自工程补偿、材料批次控制、参数窗口、检验覆盖、异常处置和人员经验。两家工厂都能完成样品,并不代表其量产良率、批次一致性和变更管理能力相同。
评估时可以要求厂家展示与目标产品相近的工艺路线、首件记录、关键尺寸数据、AOI和电测方式、可靠性条件、异常闭环及追溯字段。无法对应具体料号和版本的通用宣传资料,只适合作为初步了解。
如何判断FPC生产流程是否真正受控
图纸、材料、工艺与检验文件具有统一版本和批准状态;
关键质量特性有明确设备、方法、频次与判定标准;
每一道关键工序能够追溯材料、批次、参数和检验结果;
异常品有隔离、原因分析、处置和再验证记录;
材料、工艺、设备或外协变化有通知和批准机制;
样品采用的路线能够合理复制到小批量和量产阶段。
弘亿精密的FPC项目配合方式
东莞市弘亿精密电路有限公司面向车载电子、人形机器人和消费电子项目,提供从图纸评审、材料与叠构建议、工程打样到FPCA及批量生产的协同支持。需要了解企业整体定位,可查看FPC厂家与柔性电路板制造服务;制造环节可参考FPC制造工艺与生产能力,质量控制可参考FPC质量检测与品质管理。
项目进入量产前,还应结合FPC样品验收与量产放行方法核对样品证据、关键质量特性和批准边界。具体工艺路线、交付周期和验证项目,以客户图纸、产品结构、数量及双方批准文件为准。
总结:判断一家FPC厂家是否专业,不能只看它列出多少道工序,而要看它能否根据具体产品建立正确路线,并让图纸版本、材料批次、过程参数、检测数据和出货记录形成闭环。生产流程受控,才有可能把一次合格样品稳定复制为连续量产。