
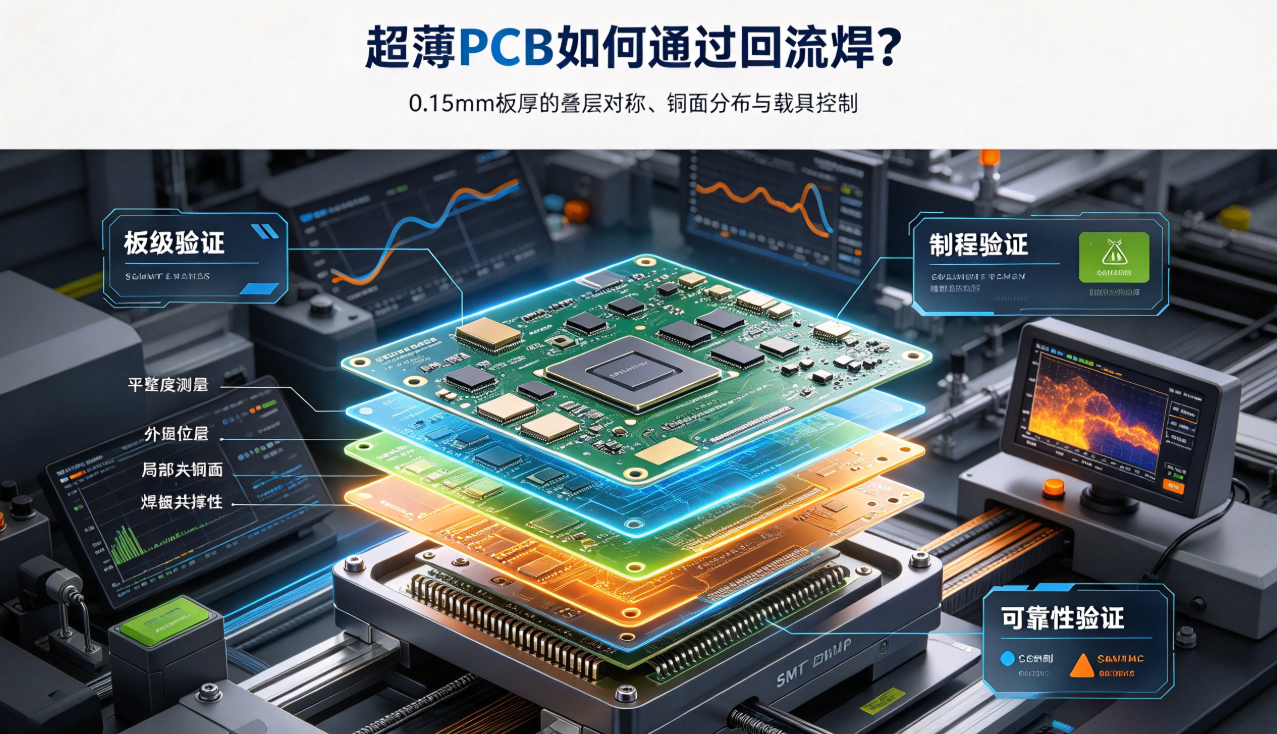
超薄PCB進入SMT後,迴流焊翹曲、焊膏印刷穩定性和貼裝定位會成為新的挑戰。0.15mm板厚並不是把常規PCB簡單減薄,而是要從疊層對稱性、銅分佈、載具支撐、熱曲線和檢驗方法重新建立工藝視窗。
薄到0.15mm,SMT工藝為什麼會變得敏感
超薄PCB可以解決模組高度和結構空間問題,但板材剛度下降後,迴流焊、搬運和貼裝過程中更容易出現撓曲。板面輕微變形就可能影響鋼網接觸、焊膏轉移、貼裝定位和焊點共面性。對於需要高TG材料或車載應用的產品,還要同時面對更高的熱衝擊和尺寸穩定性要求。
因此,0.15mm超薄PCB應從“適配SMT”倒推前段疊層和壓合,而不是等到貼裝不良後再補救。
疊層對稱是平整度控制的起點
薄板的上下材料、銅厚和圖形分佈如果明顯不對稱,壓合和冷卻時就容易產生不同收縮。設計階段應儘量平衡上下銅分佈,確認介質厚度和補強位置,必要時採用適合薄板的載具和支撐結構。0.15mm規格的層數、孔徑和線路精度通常需要單獨評估,不能直接照搬0.8mm常規板的規則。
銅分佈和區域性大銅面要一起看
大面積銅皮能夠降低電阻,卻可能讓區域性區域剛度和熱容量明顯增加。銅皮邊緣、密集焊盤和大面積開窗都可能造成熱分佈不均。透過調整銅填充、走線分割槽和焊盤結構,可以讓板面在壓合與迴流過程中更均勻地受熱和收縮。
薄板載具不是可有可無的輔助工具
迴流焊時,薄板需要穩定的支撐來保持焊盤平面。載具的定位、支撐點、耐溫和清潔狀態都會影響貼裝結果。載具設計要避開元件、聯結器和區域性高點,同時保證板材在進爐、出爐和冷卻階段不會滑移。樣件驗證時就使用接近量產的載具,才能提前發現裝配問題。
建議把迴流焊驗證分成三個層次
- 板級驗證:測量裸板平整度、外形尺寸和關鍵焊盤共面性。
- 製程驗證:確認印刷、貼裝、迴流曲線和載具組合下的焊點外觀與偏移。
- 可靠性驗證:對迴流後的板件進行溫循、彎折或裝配測試,觀察尺寸與電效能變化。
弘億精密的0.15mm/0.2mm超薄FR4 PCB支援薄板專用壓合、高TG材料、LDI精細線路和從工程評估到量產的交付。對於需要SMT的超薄板專案,建議在開板前同步提供元件佈局、焊盤資料和迴流工藝條件,避免結構、PCB和貼裝分別最佳化而互相牽制。