
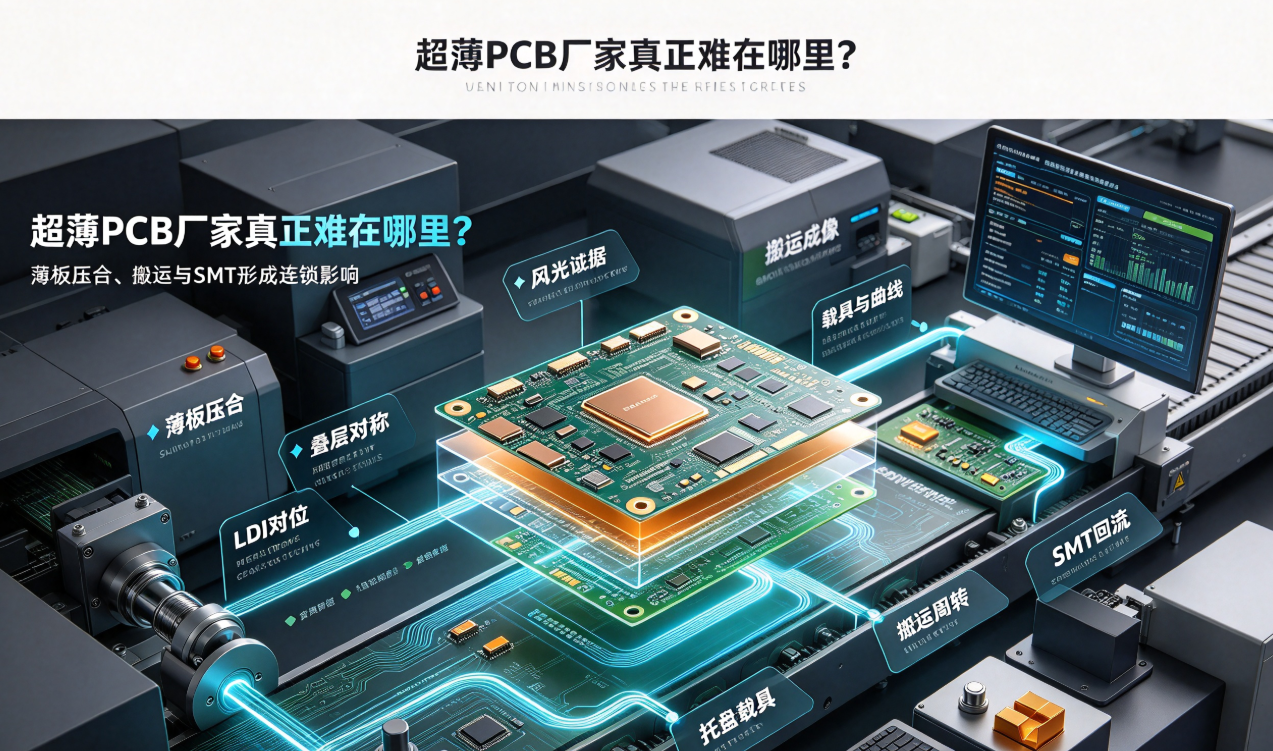
超薄PCB做到目標厚度只是第一步,批次生產還要解決壓合翹曲、圖形偏移、搬運折傷、鋼網印刷和迴流焊支撐。本文按照製造鏈路拆解薄板問題如何相互影響,以及客戶選擇超薄PCB廠家時應核對的能力。
一片做到很薄,與一批都做得穩定是兩件事
超薄PCB樣片可以透過挑選、人工支撐和多次調整做到目標厚度,但量產還要保持平整、尺寸、線路和貼裝一致。板材剛度下降後,前段的銅分佈和壓合問題會延伸到曝光、外形、搬運和SMT,形成連鎖影響。
壓合:翹曲風險從疊層開始
上下材料、銅厚和圖形不對稱,會造成加熱和冷卻時收縮不同。超薄PCB廠家應在工程評審階段檢查疊層、銅填充和大面積開窗,使用薄板專用支撐與壓合配方,並測量整板而不是單點厚度。
圖形與孔加工:平整度影響對位
薄板在曝光、蝕刻和鑽孔流轉中容易撓曲,影響對位和孔環。LDI可以提高成像精度,但仍需專用吸附與搬運。最小線寬線距、機械孔和鐳射盲孔應根據0.15mm或0.2mm實際疊層評估,不能直接引用常規板極限。
搬運:很多缺陷在裝置之外產生
人工拿取、疊放和週轉可能造成摺痕、邊角損傷和區域性汙染,這些問題在迴流焊後會被放大。工廠應規定拿取區域,使用托盤、隔離材料和薄板載具,並控制工序間等待和堆疊方式。
SMT:鋼網、貼裝和迴流共同考驗平整度
板面撓曲會影響鋼網接觸和焊膏轉移,迴流熱應力又可能增加翹曲。載具需要支撐關鍵區域並避開元件,迴流曲線要與板厚、材料和元件熱容量匹配。驗收應比較迴流前後的翹曲、尺寸、焊點和電效能。
選擇廠家時檢視哪些證據
- 0.15mm、0.2mm產品的實際疊層和量產記錄。
- 薄板壓合、流轉和SMT使用的載具及引數。
- 迴流前後平整度、尺寸和良率資料。
- 高TG、精細線路和HDI結構的工程評估能力。
弘億精密提供0.15mm/0.2mm超薄FR4 PCB的工程評估、打樣和批次生產。超薄能力最終應以完整製造鏈的穩定性證明,而不是隻看一片樣板的厚度。