
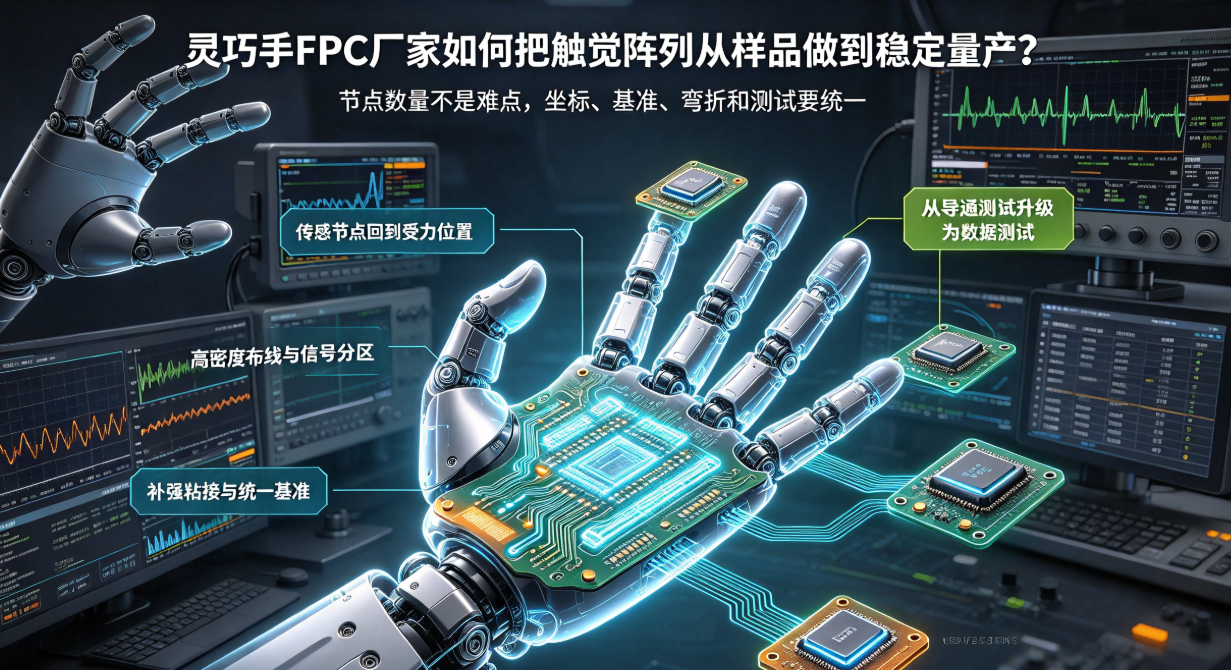
민첩한 손용 촉각 어레이는 노드 수가 많고 공간이 제한적이며, 손가락의 반복적 움직임을 견뎌야 한다. 시제품에서 신호를 측정할 수 있다는 사실은 양산 안정성을 보장하지 않는다. 본 고는 센싱 노드 배치, 동적 분할 설계, 보강 및 정위, 테스트 및 교정, 그리고 로트별 데이터 관리 관점에서 민첩한 손용 FPC 제조사가 어떻게 양산 폐쇄 루프를 구축할 수 있는지를 설명한다.
촉각 어레이의 양산 난이도는 단순히 노드 수 자체에 있지 않다.
민첩한 손용 FPC는 손끝, 손가락 복부 및 관절 근처의 다중 촉각 신호를 제어 단으로 집속시켜야 한다. 노드 수가 증가함에 따라 배선 밀도와 연결 복잡도도 높아지지만, 진정한 양산 영향 요인은 노드 좌표, 조립 기준, 동적 굽힘 특성 및 테스트 방법이 초기 설계 단계부터 통일되었는지 여부이다.
센싱 노드는 실제 하중 작용 위치로 되돌려야 한다.
설계 시 손가락 3D 모델, 센서, 정위 홀, 접착 면 및 하중 영역을 중첩하여 검토해야 한다. 노드가 하중 중심에서 벗어나면 데이터 일관성이 저하되며, 센싱 구역 내 배선이 인장되면 기준값 드리프트가 유발될 수 있다. 센싱 구역은 가능하면 안정적으로 유지하고, 주요 굽힘은 여유 공간과 경로가 명확한 동적 구역에 집중해야 한다.
고밀도 배선은 신호 품질 희생 없이 이루어져야 한다.
촉각 아날로그 신호는 모터, 전원 및 고속 통신 배선과 구역을 분리하여 배치해야 하며, 필요 시 그라운드 쉴딩 또는 차폐를 적용해야 한다. 커넥터 핀 할당 시에도 민감 신호 간 인접 관계를 고려해야 한다. 배선이 밀집된 구역에서도 적정 제조 공차 창을 확보해야 하며, 시제품이 한계 공정 파라미터로 통과해도 양산 시 편차가 발생하지 않도록 해야 한다.
보강, 접착 및 조립 지그는 동일한 문제의 다른 측면이다.
보강은 커넥터 및 납땜 패드 영역의 구조적 안정성을 보장하지만, 보강 경계가 동적 구역에 위치하면 응력 집중이 발생할 수 있다. 접착 면은 위치, 두께 및 압력을 엄격히 제어하여 센서에 사전 하중을 부여하지 않도록 해야 한다. 조립 지그는 통일된 기준을 사용하여 서로 다른 로트에서도 센싱 노드가 동일한 위치에 재현되도록 해야 한다.
양산 테스트는 단순 ‘도통 확인’에서 ‘데이터 기반 평가’로 진화해야 한다.
- 조립 전에 배선 저항, 절연 저항 및 모든 채널 상태를 기록해야 한다.
- 조립 후에는 무부하 기준값, 규정 하중 조건에서의 출력값 및 잡음 수치를 기록해야 한다.
- 굽힘 또는 물체 집기 반복 사이클 후 드리프트, 히스테리시스 및 비정상 채널을 비교 분석해야 한다.
- 온도, 로트 번호, 소재 정보 및 테스트 지그 식별 정보를 저장하여 추적성을 확보해야 한다.
시제품에서 양산으로 전환하기 위해 필요한 역량은 무엇인가?
민첩한 손용 FPC 제조사는 정밀 배선, 동적 구조, 센싱 신호 특성, 조립 및 테스트 기술을 종합적으로 이해해야 한다. 홍이정밀은 3D 구조 및 센싱 배치 단계부터 초기 검토에 참여하며, 시제품 및 소량 생산을 통해 보강 방식, 접착 공정 및 전기적 테스트 파라미터를 최적화한 후, 이를 바탕으로 테스트 데이터를 양산 판정 기준으로 전환한다.