
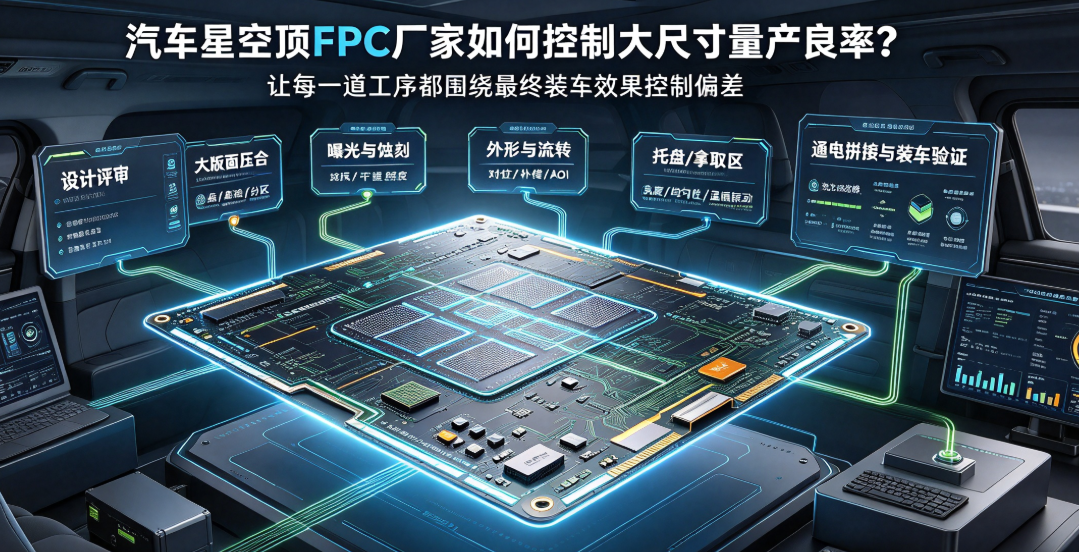
자동차 스카이라이트 FPC는 면적이 크고 배선이 길며 LED 포인트가 많아, 단일 기판의 미세한 편차가 조립 및 차량 장착 후에 확대되어 나타날 수 있다. 본 고에서는 도면 검토, 라미네이션, 이미징·에칭, 외형 가공 및 이송, 전원 인가·조립 검증 등 다섯 가지 핵심 관문을 통해 제조사가 대형 스카이라이트 FPC 양산 수율을 어떻게 관리하는지를 설명한다.
대형 사이즈 FPC의 결함은 배율에 따라 여러 배로 확대된다.
자동차 스카이라이트 FPC는 넓은 커버 영역을 가지며 다수의 LED 포인트와 장거리 전원 공급 배선을 포함한다. 소형 기판에서는 눈에 띄지 않던 휨, 정렬 편차 또는 배선 오차가 다중 기판 접합 및 천장 부착 후 암점, 위치 오류 또는 명확한 경계선으로 나타날 수 있다. 양산 수율 확보는 도면 설계 단계에서부터 차량 장착까지 연속적인 품질 관리 체계를 구축해야 가능하다.
첫 번째 관문: 설계 검토
먼저 LED 좌표, 정위 공차 홀, 접합 인터페이스 및 천장 기준을 통일한다. 배선은 직각 및 국부적 집중을 피하고, 벤딩 영역에는 응력 해소를 위한 여유 공간을 확보한다. 전원 공급 분할은 원거리 전압 강하, 커넥터 전류 용량 및 정비 방식을 종합적으로 고려하여 면적 기준 평균 분할이 아닌 실용적 설계를 적용해야 한다.
두 번째 관문: 대면적 라미네이션
초박형 대면적 기판은 온도, 압력, 진공, 적층 구성 및 지지 구조에 민감하다. 제조사는 검증된 전용 지그와 라미네이션 공식을 사용하며, 기판 중심부, 가장자리, 접합 영역의 기포 발생, 층간 접착력 및 평탄도를 개별적으로 모니터링해야 한다. 단일 위치 두께 측정만으로는 전체 기판 품질을 대표할 수 없다.
세 번째 관문: 노광 및 에칭
대면적 기판은 이미징 및 습식 공정에서 중심부와 가장자리 간 치수 편차가 발생하기 쉬우므로, 정렬 정확도, 보정 값 및 공정 내 측정을 통해 미세 배선, 랜드 및 LED 포인트 위치를 엄격히 관리해야 한다. AOI 검사는 부분 샘플링이 아닌 전체 배선 영역을 커버해야 한다.
네 번째 관문: 외형 가공 및 이송
레이저 또는 외형 가공 시 열 영향, 버, 정위 공차 홀 정밀도 및 접합 경계 정확도를 관리해야 한다. 대면적 기판의 수작업 이동은 스크래치, 주름 및 국부 오염을 유발하기 쉬우므로 전용 트레이, 지지 구조 및 명확히 정의된 핸들링 영역을 활용해 눈에 보이지 않는 초기 손상을 최소화해야 한다.
다섯 번째 관문: 전원 인가·접합·차량 장착 검증
- 단일 기판 검사는 배선, 랜드, LED 포인트 및 전기적 기능을 포함한다.
- 접합 후에는 인터페이스 호환성, 좌표 정확도, 원거리 전압 및 밝기 균일성을 확인한다.
- 천장 및 확산층에 부착 후 광학적 균일성과 평탄도를 관찰한다.
- 온도 순환 및 진동 시험 후 깜빡임, 암점, 인터페이스 상태를 재검사한다.
홍이정밀은 대형 표준 기판 규격 및 차량 구조에 기반해 스카이라이트 FPC의 평가, 프로토타이핑, SMT 및 양산 납품 서비스를 제공한다. 수율 확보의 핵심은 최종 검사 단계에서의 선별이 아니라, 모든 공정 단계가 최종 차량 장착 성능을 목표로 편차를 사전에 관리하는 데 있다.