
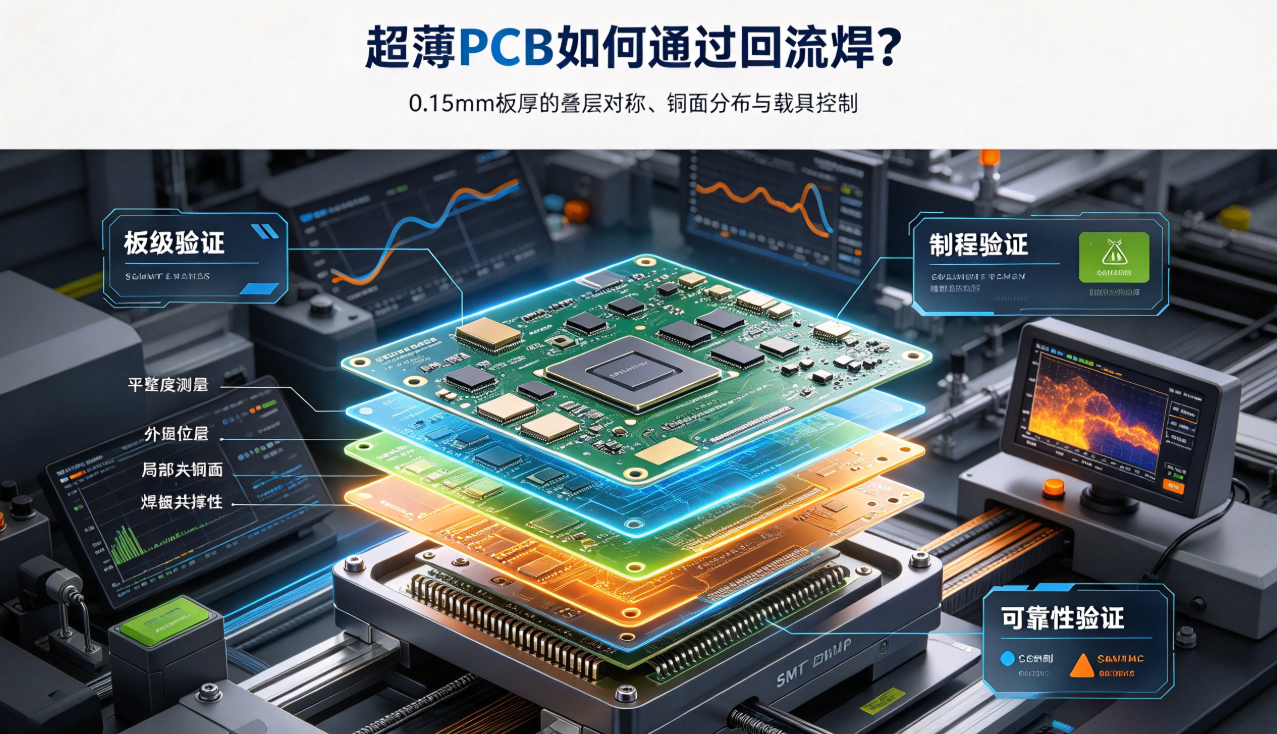
초박형 PCB가 SMT 공정에 진입하면 리플로우 납땜 시 휨 현상, 솔더 페이스트 인쇄 안정성, 부품 실장 정밀도 등 새로운 도전 과제가 발생한다. 0.15mm 두께의 PCB는 기존 PCB를 단순히 얇게 만든 것이 아니라, 적층 대칭성, 구리 분포, 지지용 캐리어, 열 프로파일, 검사 방법 전반에 걸쳐 공정 윈도우를 재설정해야 한다.
두께가 0.15mm로 감소하면 왜 SMT 공정이 민감해지는가
초박형 PCB는 모듈 높이 및 구조 공간 문제를 해결할 수 있으나, 기판 강성이 감소함에 따라 리플로우 납땜, 취급, 부품 실장 과정에서 휨 현상이 더 쉽게 발생한다. 기판 표면의 미세한 변형만으로도 스텐실 접촉, 솔더 페이스트 전이, 부품 실장 정밀도, 납땜점 공면성에 영향을 줄 수 있다. 고TG 소재 또는 자동차용 응용 제품의 경우, 더욱 높은 열 충격 및 치수 안정성 요구사항을 동시에 충족해야 한다.
따라서 0.15mm 초박형 PCB는 ‘SMT 적합성’을 전제로 전단부 적층 및 압합 공정을 역추적하여 설계해야 하며, 실장 불량이 발생한 후 보완 조치를 취하는 방식은 바람직하지 않다.
적층 대칭성은 평탄도 제어의 출발점이다
초박형 기판의 상하부 소재, 구리 두께, 패턴 분포가 명확히 비대칭일 경우, 압합 및 냉각 과정에서 서로 다른 수축률이 유발된다. 설계 단계에서 상하부 구리 분포 균형을 최대한 확보하고, 다이얼렉트릭 두께 및 보강 위치를 확인해야 하며, 필요 시 초박형 기판 전용 캐리어 및 지지 구조를 적용해야 한다. 0.15mm 사양의 층수, 홀 직경, 배선 정밀도는 일반적으로 0.8mm 규격의 기존 규칙을 그대로 적용할 수 없으며, 별도 평가가 필요하다.
구리 분포와 국부적 대면적 구리 영역은 통합적으로 고려해야 한다
광범위한 구리 영역은 저항을 감소시키지만, 지역적 강성 및 열 용량을 급격히 증가시킬 수 있다. 구리 경계, 밀집 패드, 광범위한 개방 영역은 모두 열 분포 불균형을 유발할 수 있다. 구리 필링 조정, 배선 분할, 패드 구조 최적화를 통해 압합 및 리플로우 과정에서 기판 전체가 보다 균일하게 가열되고 수축되도록 할 수 있다.
초박형 기판용 캐리어는 선택적 보조 장치가 아니다
리플로우 납땜 시 초박형 기판은 납땜 패드 평면성을 유지하기 위해 안정적인 지지가 필수적이다. 캐리어의 정위, 지지점 배치, 내열성, 세정 상태는 모두 실장 결과에 직접 영향을 미친다. 캐리어 설계 시 부품, 커넥터, 국부적 돌출부를 피하면서, 로드/언로드 및 냉각 단계에서도 기판의 미끄러짐을 방지해야 한다. 시제품 검증 시 양산에 근접한 캐리어를 사용함으로써 조기 조립 문제를 식별할 수 있다.
리플로우 납땜 검증을 세 단계로 구분할 것을 권장한다
- 기판 수준 검증: 베어 보드의 평탄도, 외형 치수, 핵심 패드 공면성 측정
- 공정 수준 검증: 인쇄, 실장, 리플로우 열 프로파일, 캐리어 조합 하에서 납땜점 외관 및 오프셋 확인
- 신뢰성 수준 검증: 리플로우 후 기판에 대한 온도 순환, 굽힘, 조립 테스트 수행 및 치수 및 전기적 특성 변화 관찰
홍이정밀의 0.15mm/0.2mm 초박형 FR4 PCB는 초박형 전용 압합 공정, 고TG 소재, LDI 정밀 배선, 그리고 엔지니어링 평가부터 양산까지의 일관된 공급을 지원한다. SMT 적용이 필요한 초박형 PCB 프로젝트의 경우, 기판 제작 전에 부품 배치도, 패드 데이터, 리플로우 공정 조건을 동기화하여 제공하는 것이 바람직하며, 구조, PCB, 실장 공정을 개별적으로 최적화하다가 상호 간섭이 발생하는 것을 방지해야 한다.