
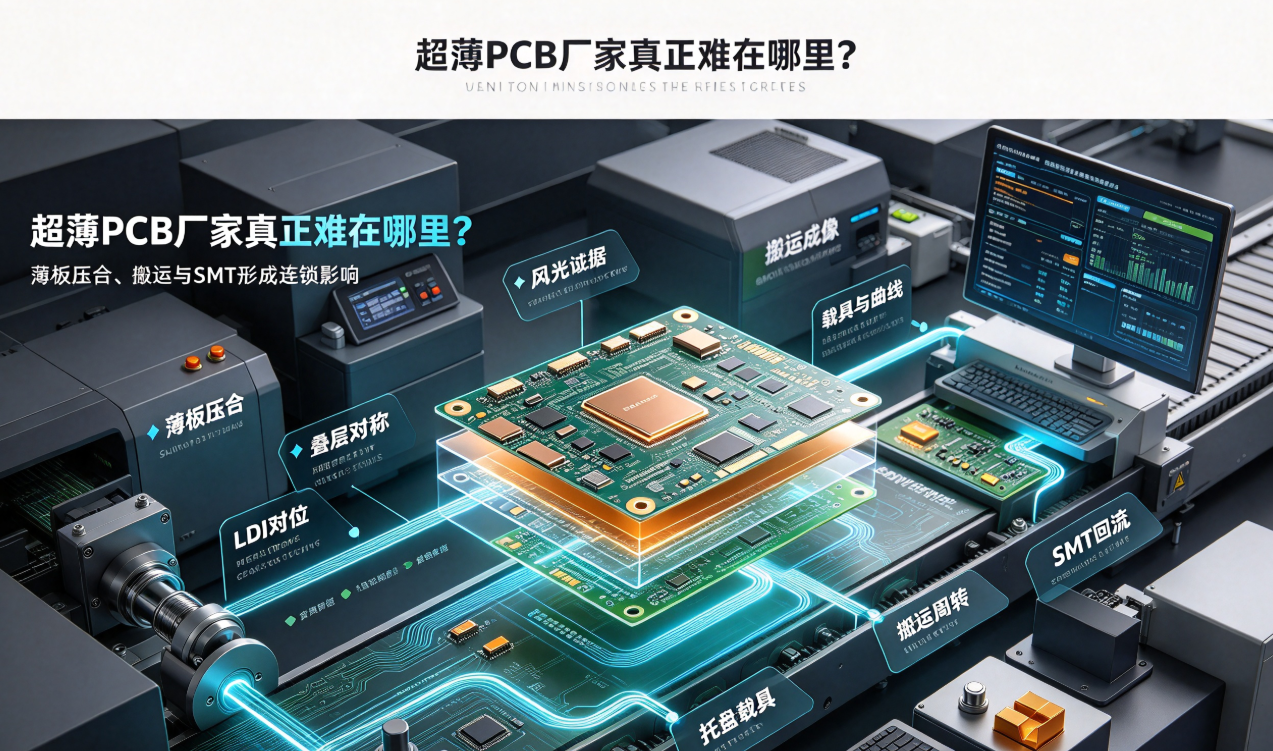
목표 두께로 초박형 PCB를 제작하는 것은 단지 첫걸음일 뿐이며, 양산 단계에서는 압합 왜곡, 패턴 편차, 취급 중 굴곡 손상, 스텐실 인쇄 및 리플로우 납땜 지지력 등 다양한 과제를 해결해야 한다. 본 기사는 제조 공정 사슬을 기준으로 초박형 기판 문제의 상호 연관성을 분석하고, 고객이 초박형 PCB 제조사 선정 시 반드시 확인해야 할 역량을 제시한다.
단일 기판을 매우 얇게 만드는 것과 일괄적으로 안정적으로 얇게 만드는 것은 서로 다른 과제이다
초박형 PCB 샘플은 선별, 수동 지지 및 반복 조정을 통해 목표 두께를 달성할 수 있으나, 양산 단계에서는 평탄도, 치수 정확도, 배선 품질 및 부착 일관성을 유지해야 한다. 기판 강성이 감소하면 전공정의 구리 분포 및 압합 문제는 노광, 외형 가공, 취급 및 SMT 공정으로 연쇄적으로 확산된다.
압합: 왜곡 위험은 적층 설계 단계에서 시작된다
상하 재료, 구리 두께 및 패턴의 비대칭성은 가열 및 냉각 시 수축률 차이를 유발한다. 초박형 PCB 제조사는 엔지니어링 검토 단계에서 적층 구조, 구리 충전률 및 대면적 개구부를 점검하고, 초박형 전용 지지재 및 압합 배합을 적용하며, 단일 지점이 아닌 전체 기판 두께를 측정해야 한다.
패턴 및 홀 가공: 평탄도가 정렬 정확도에 영향을 미친다
초박형 기판은 노광, 식각 및 드릴링 공정 중 휘어지기 쉬워 정렬 정확도 및 홀 링(annulus) 품질에 영향을 준다. LDI(Laser Direct Imaging)는 이미징 정밀도를 향상시키지만, 전용 흡착 및 취급 장치가 여전히 필수적이다. 최소 선폭·선간격, 기계식 홀 및 레이저 블라인드 홀은 0.15mm 또는 0.2mm 실적층 구조를 기준으로 평가해야 하며, 일반 기판의 극한 사양을 무비판적으로 적용해서는 안 된다.
취급: 많은 결함이 장비 외부에서 발생한다
수동 취급, 중첩 적재 및 이송 과정에서 주름, 모서리 손상 및 국부 오염이 발생할 수 있으며, 이러한 결함은 리플로우 납땜 후 더욱 악화된다. 공장은 취급 구역을 명확히 규정하고, 트레이, 격리재 및 초박형 전용 캐리어를 사용하며, 공정 간 대기 시간 및 적재 방식을 엄격히 관리해야 한다.
SMT: 스텐실, 부착 및 리플로우가 공동으로 평탄도를 시험한다
기판 표면의 휨은 스텐실 접촉 및 솔더 페이스트 전이 효율을 저해하며, 리플로우 열 응력은 추가 왜곡을 유발할 수 있다. 캐리어는 핵심 부위를 지지하면서 부품 설치 영역은 피해야 하며, 리플로우 온도 곡선은 기판 두께, 재료 특성 및 부품 열 용량과 정확히 매칭되어야 한다. 검수 시에는 리플로우 전후의 왜곡 정도, 치수 변화, 납땜 품질 및 전기적 성능을 비교 평가해야 한다.
제조사 선정 시 확인해야 할 증거 자료
- 0.15mm 및 0.2mm 제품의 실제 적층 구조와 양산 실적 기록
- 초박형 기판 압합, 유동 및 SMT 공정에서 사용되는 캐리어 종류 및 운영 파라미터
- 리플로우 전후 평탄도, 치수 정확도 및 수율 데이터
- 고TG(Glass Transition Temperature), 미세 배선 및 HDI 구조에 대한 엔지니어링 평가 역량
홍이정밀은 0.15mm/0.2mm 초박형 FR4 PCB에 대한 엔지니어링 평가, 프로토타이핑 및 양산 서비스를 제공한다. 초박형 능력은 최종적으로 완전한 제조 사슬 전반의 안정성으로 입증되어야 하며, 단일 샘플 기판의 두께만으로 판단해서는 안 된다.