
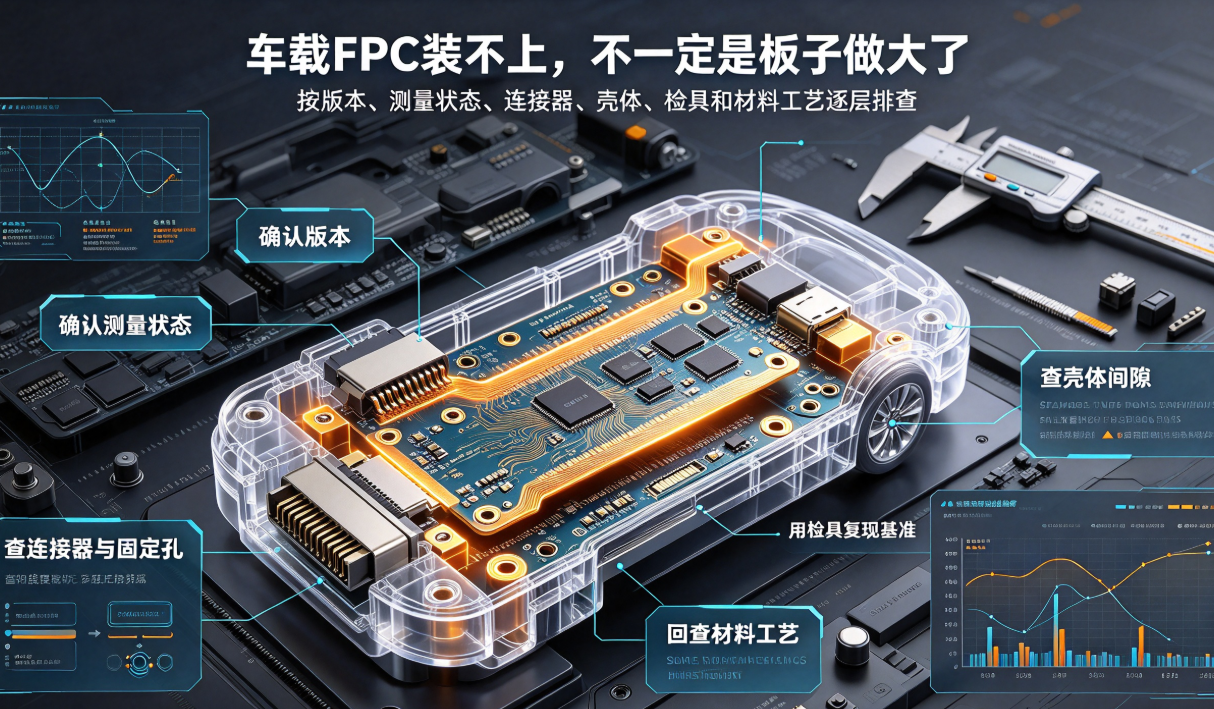
车载FPC出现装配困难时,问题可能来自测量基准、柔性状态、连接器端、固定孔或检具,而不只是总长总宽。本文按现场排查顺序说明如何定位。
车载FPC装不上时,现场最常见的第一句话是:“是不是板子做大了?”但这只是其中一种可能。柔性板处于自由状态、检具状态和装配状态时,形态会发生变化;连接器端、固定孔、补强和壳体约束也可能比总长总宽更直接影响装配。
下面按现场排查顺序说明,车载柔性电路板厂家和客户工程人员可以怎样把问题从“装不上”拆成可测量、可验证的具体问题。
第一步:先确认是不是同一版产品
核对料号、图纸版本、工程变更、BOM、连接器、补强和包装标签。新旧版本混在一起时,尺寸差异可能来自设计变更,而不是制造偏差。
同时确认客户使用的壳体、连接器和固定件是否也是批准版本。FPC和总成不在同一版本上,单独测板子很难得到有效结论。
第二步:把FPC放回规定的测量状态
自由状态下,FPC可能自然弯曲、翘起或发生回弹。不能随意拉直、压平后测量所有尺寸,再把结果与装配基准直接比较。图纸应明确哪些尺寸在自由状态测量,哪些尺寸需要检具或装配状态确认。
如果同一批产品的形态差异明显,要记录环境、储存、材料批次和压合状态,排除材料涨缩或成型回弹造成的影响。
第三步:先查连接器端和固定孔
连接器端厚度、补强平整度、触点位置、插入深度和锁止通常比总长更容易造成装配失败。固定孔偏移、孔径、窄颈和分支长度则可能让FPC被迫拉伸,造成装配后应力集中。
现场可以先用实际连接器和定位点做局部确认,再判断问题是端部尺寸、孔位还是整片轮廓。这样比一开始就返工整张板更高效。
第四步:检查壳体边缘和运动间隙
FPC装入壳体后,卡扣、螺钉、毛刺、线束和相邻零件可能改变线路路径。即使单板轮廓合格,装配时也可能被压住、刮伤或限制弯折。
对于电子换挡器、传感器和车身控制应用,要在极限姿态下检查自由长度、弯折半径、连接器出线方向和固定点。装配验证不是单纯“能不能放进去”,还要确认装入后不会持续拉扯。
第五步:用检具复现真实基准
涉及多点定位、曲面贴合和连接器配合的产品,应使用经过确认的检具或实际壳体。检具版本、定位点、使用方向、磨损状态和校验周期都要受控。
如果检具和客户壳体得到的结论不同,应先比较两者的约束条件和基准,而不是直接认定其中一方错误。
第六步:最后回查材料和工艺趋势
尺寸异常可能来自材料涨缩、压合、曝光对位、蚀刻、外形成型、补强贴合或环境状态。要把现场样品与首件、巡检、成品和装配数据对应起来,观察异常是否集中在某个批次、设备或板面位置。
如果设计、材料、设备、工艺或检具发生变化,应重新评估尺寸和装配边界。未经批准的现场调整,可能解决一个批次,却把问题带到后续批次。
弘亿精密面向车载电子、电子换挡器、传感器和智能座舱等应用,提供FPC、FPCA的尺寸与结构评审、检具配合、工程打样、装配确认、可靠性验证和批量生产支持。具体公差、测量方法和放行条件以客户图纸及质量协议为准。
结论:车载FPC装不上时,先确认版本,再确认测量状态和基准,接着查连接器、固定孔、壳体约束和检具,最后回到材料与工艺数据。按这个顺序排查,通常比直接修改外形更容易找到真正原因。