
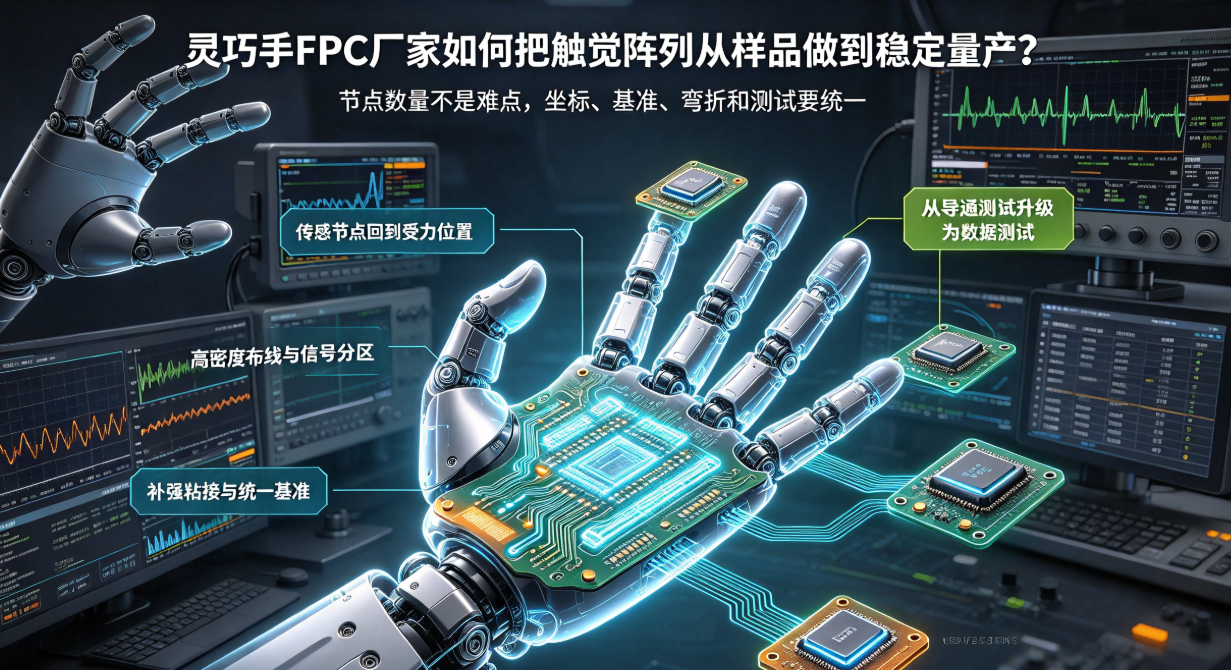
灵巧手触觉阵列节点多、空间小,还要经受手指反复运动。样品能够采集信号并不代表量产稳定。本文从传感节点布局、动态分区、补强定位、测试标定和批次数据出发,说明灵巧手FPC厂家如何建立量产闭环。
触觉阵列的量产难点不是节点数量本身
灵巧手FPC需要把指尖、指腹和关节附近的多路触觉信号汇集到控制端。节点越多,线路密度和连接复杂度越高,但真正影响量产的是节点坐标、装配基准、动态弯折和测试方法是否从一开始就统一。
传感节点必须回到真实受力位置
设计时应将手指模型、传感器、定位孔、粘接面和受力区域叠加检查。节点偏离受力中心会影响数据一致性,线路在传感区被拉扯也会引入基线漂移。传感区尽量保持稳定,主要弯折放在有余量、轨迹明确的动态区。
高密度布线不能牺牲信号质量
模拟触觉线与电机、电源和高速通信线应分区,必要时使用接地护线或屏蔽。连接器针脚分配也要考虑敏感信号的相邻关系。线路密集处仍需保留合理的制程窗口,避免样品依靠极限参数通过、量产却波动。
补强、粘接与治具是同一个问题
补强确保连接器和焊盘区域稳定,但边界若落在动态区,会形成应力集中。粘接面要控制位置、厚度和压力,避免给传感器预加载。装配治具应使用统一基准,确保不同批次的传感节点落在相同位置。
量产测试要从“导通”升级为“数据”
- 装配前记录线路电阻、绝缘和所有通道状态。
- 装配后记录无负载基线、规定载荷输出和噪声。
- 弯折或抓取循环后比较漂移、迟滞和异常通道。
- 保存温度、批次、材料和测试治具信息,支持追溯。
从样品到量产需要哪些能力
灵巧手FPC厂家需要同时理解精细线路、动态结构、传感信号和装配测试。弘亿精密可从三维结构与传感布局参与前期评审,通过样件和小批量收敛补强、粘接及电测参数,再把测试数据转为量产判定标准。