
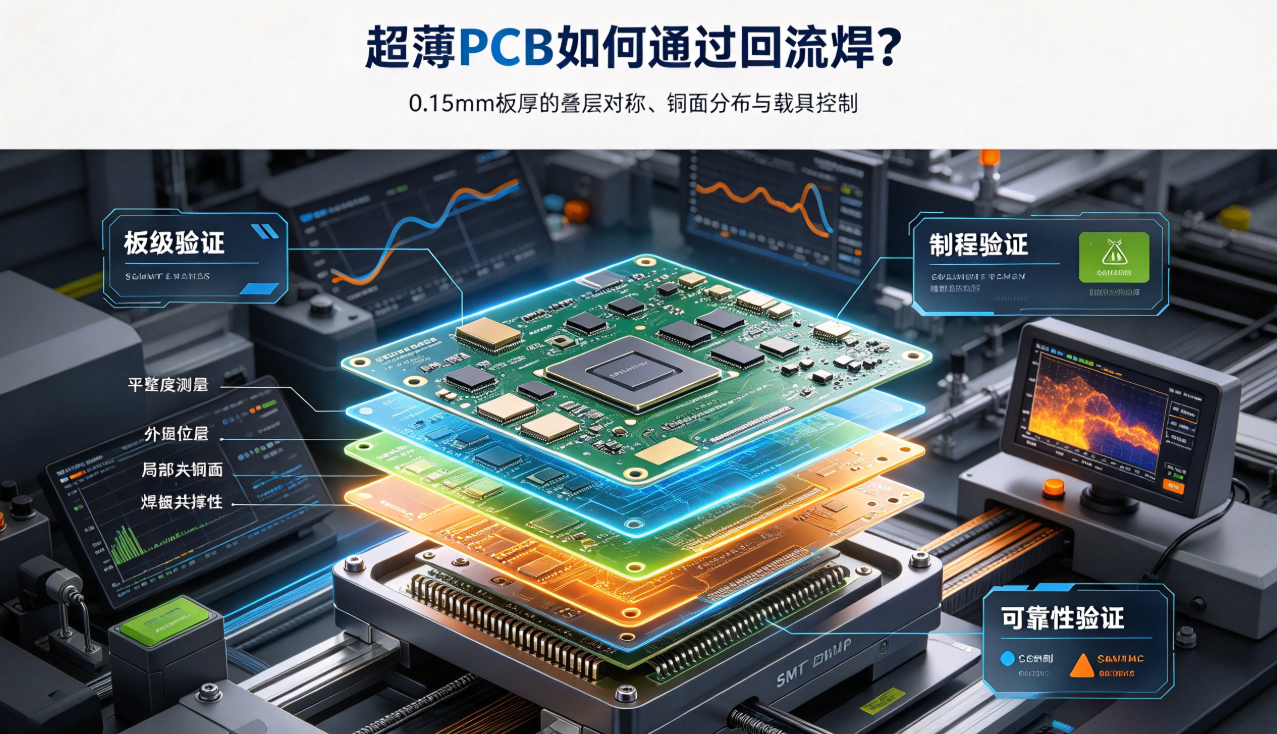
超薄PCB进入SMT后,回流焊翘曲、焊膏印刷稳定性和贴装定位会成为新的挑战。0.15mm板厚并不是把常规PCB简单减薄,而是要从叠层对称性、铜分布、载具支撑、热曲线和检验方法重新建立工艺窗口。
薄到0.15mm,SMT工艺为什么会变得敏感
超薄PCB可以解决模组高度和结构空间问题,但板材刚度下降后,回流焊、搬运和贴装过程中更容易出现挠曲。板面轻微变形就可能影响钢网接触、焊膏转移、贴装定位和焊点共面性。对于需要高TG材料或车载应用的产品,还要同时面对更高的热冲击和尺寸稳定性要求。
因此,0.15mm超薄PCB应从“适配SMT”倒推前段叠层和压合,而不是等到贴装不良后再补救。
叠层对称是平整度控制的起点
薄板的上下材料、铜厚和图形分布如果明显不对称,压合和冷却时就容易产生不同收缩。设计阶段应尽量平衡上下铜分布,确认介质厚度和补强位置,必要时采用适合薄板的载具和支撑结构。0.15mm规格的层数、孔径和线路精度通常需要单独评估,不能直接照搬0.8mm常规板的规则。
铜分布和局部大铜面要一起看
大面积铜皮能够降低电阻,却可能让局部区域刚度和热容量明显增加。铜皮边缘、密集焊盘和大面积开窗都可能造成热分布不均。通过调整铜填充、走线分区和焊盘结构,可以让板面在压合与回流过程中更均匀地受热和收缩。
薄板载具不是可有可无的辅助工具
回流焊时,薄板需要稳定的支撑来保持焊盘平面。载具的定位、支撑点、耐温和清洁状态都会影响贴装结果。载具设计要避开元件、连接器和局部高点,同时保证板材在进炉、出炉和冷却阶段不会滑移。样件验证时就使用接近量产的载具,才能提前发现装配问题。
建议把回流焊验证分成三个层次
- 板级验证:测量裸板平整度、外形尺寸和关键焊盘共面性。
- 制程验证:确认印刷、贴装、回流曲线和载具组合下的焊点外观与偏移。
- 可靠性验证:对回流后的板件进行温循、弯折或装配测试,观察尺寸与电性能变化。
弘亿精密的0.15mm/0.2mm超薄FR4 PCB支持薄板专用压合、高TG材料、LDI精细线路和从工程评估到量产的交付。对于需要SMT的超薄板项目,建议在开板前同步提供元件布局、焊盘数据和回流工艺条件,避免结构、PCB和贴装分别优化而互相牵制。