
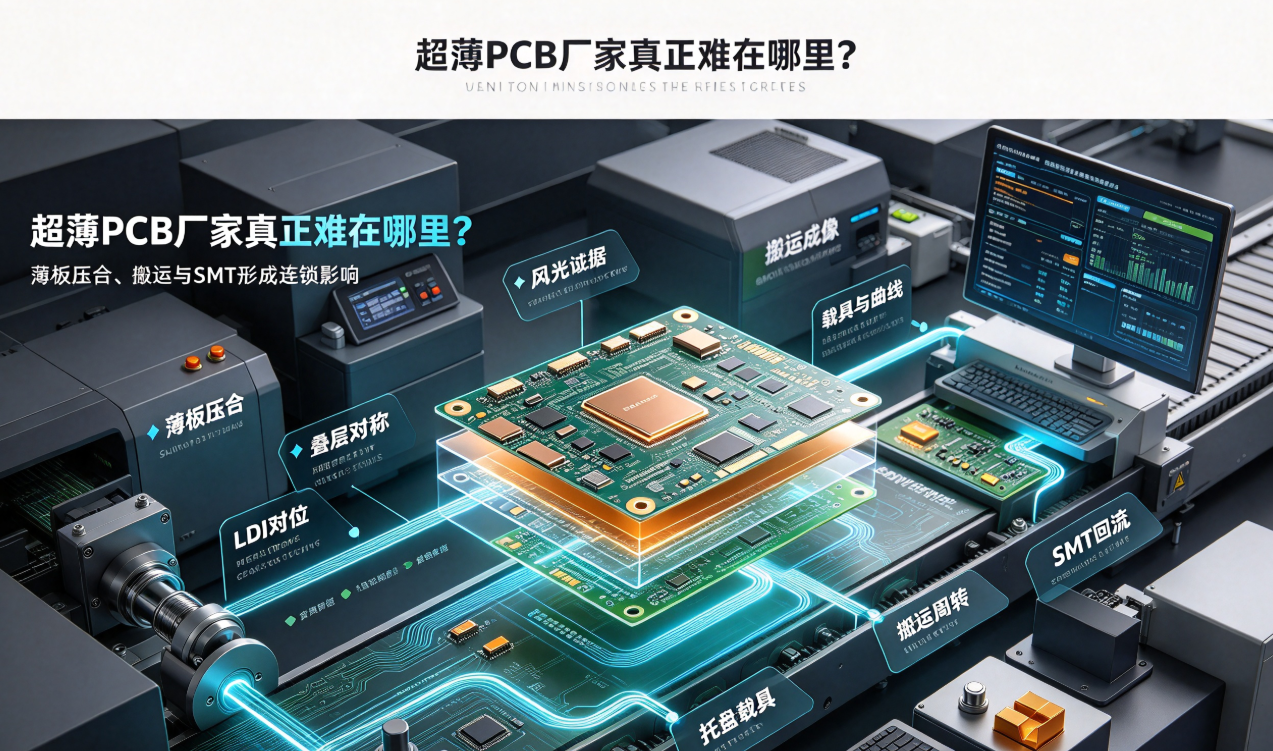
超薄PCB做到目标厚度只是第一步,批量生产还要解决压合翘曲、图形偏移、搬运折伤、钢网印刷和回流焊支撑。本文按照制造链路拆解薄板问题如何相互影响,以及客户选择超薄PCB厂家时应核对的能力。
一片做到很薄,与一批都做得稳定是两件事
超薄PCB样片可以通过挑选、人工支撑和多次调整做到目标厚度,但量产还要保持平整、尺寸、线路和贴装一致。板材刚度下降后,前段的铜分布和压合问题会延伸到曝光、外形、搬运和SMT,形成连锁影响。
压合:翘曲风险从叠层开始
上下材料、铜厚和图形不对称,会造成加热和冷却时收缩不同。超薄PCB厂家应在工程评审阶段检查叠层、铜填充和大面积开窗,使用薄板专用支撑与压合配方,并测量整板而不是单点厚度。
图形与孔加工:平整度影响对位
薄板在曝光、蚀刻和钻孔流转中容易挠曲,影响对位和孔环。LDI可以提高成像精度,但仍需专用吸附与搬运。最小线宽线距、机械孔和激光盲孔应根据0.15mm或0.2mm实际叠层评估,不能直接引用常规板极限。
搬运:很多缺陷在设备之外产生
人工拿取、叠放和周转可能造成折痕、边角损伤和局部污染,这些问题在回流焊后会被放大。工厂应规定拿取区域,使用托盘、隔离材料和薄板载具,并控制工序间等待和堆叠方式。
SMT:钢网、贴装和回流共同考验平整度
板面挠曲会影响钢网接触和焊膏转移,回流热应力又可能增加翘曲。载具需要支撑关键区域并避开元件,回流曲线要与板厚、材料和元件热容量匹配。验收应比较回流前后的翘曲、尺寸、焊点和电性能。
选择厂家时查看哪些证据
- 0.15mm、0.2mm产品的实际叠层和量产记录。
- 薄板压合、流转和SMT使用的载具及参数。
- 回流前后平整度、尺寸和良率数据。
- 高TG、精细线路和HDI结构的工程评估能力。
弘亿精密提供0.15mm/0.2mm超薄FR4 PCB的工程评估、打样和批量生产。超薄能力最终应以完整制造链的稳定性证明,而不是只看一片样板的厚度。