
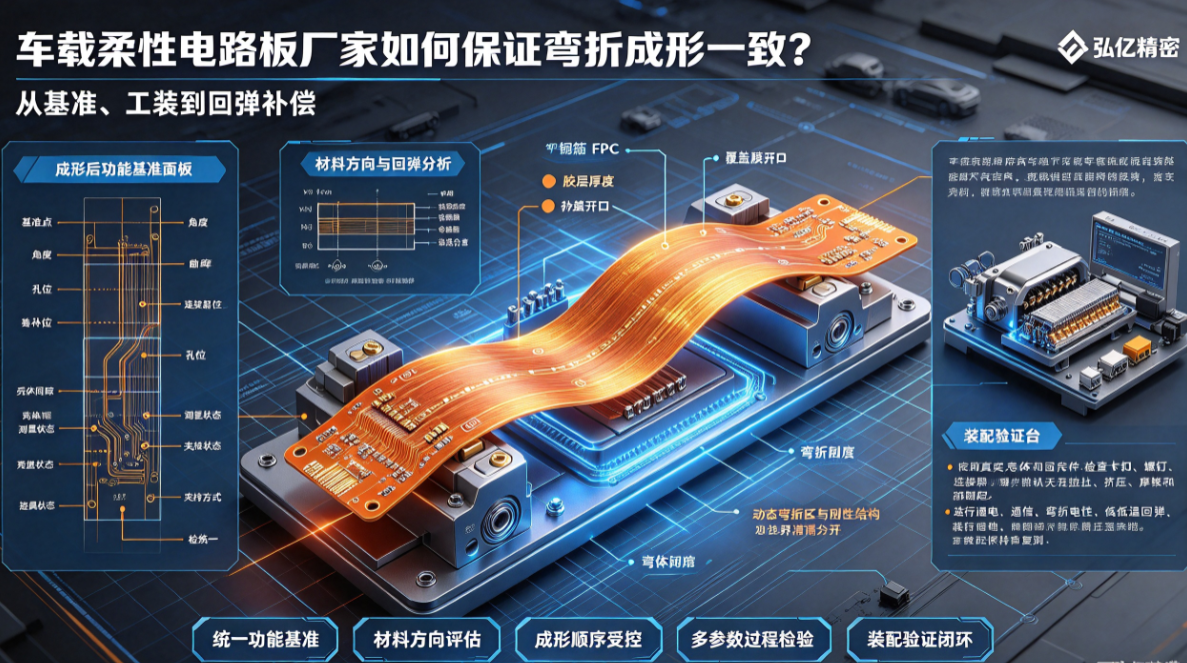
車載柔性電路板裝入殼體前常需要預成形或貼合曲面。不同批次出現角度、回彈和位置差異,會造成裝配干涉與線路受力。本文從成形基準、工裝、材料回彈和過程檢驗說明控制方法。
許多車載FPC不是平面裝入,而是要按照殼體、座椅、燈具或換擋器結構預先彎折成形。若同一批次的角度、回彈和位置差異較大,FPC可能無法順利裝配,甚至在固定後持續受到拉力。車載柔性電路板廠家需要把成形當成一項受控工藝。
先定義成形後的功能基準
自由狀態的總長和寬度不能代表裝車位置。圖紙應明確成形後的基準點、角度、曲率、孔位、聯結器位置和與殼體的間隙。測量狀態、夾持方式和檢具也要統一。
材料方向會改變回彈
銅箔方向、PI和膠層的厚度、覆蓋膜開口、補強和線路分佈,都會影響彎折剛度和回彈。動態彎折區不應被剛性結構截斷,補強末端也要避開主要成形起點。
工裝要控制成形順序
成形工裝需要明確定位、壓合、保壓和釋放順序。若先壓某個區域性再拉另一端,可能把應力轉移到聯結器或窄頸。大尺寸和曲面FPC還應避免在取放時產生新的摺痕。
過程檢驗不能只測一個角度
應檢查關鍵基準點之間的距離、角度、曲率、孔位和聯結器位置,並抽查成形後線路、覆蓋膜和外觀。對批次產品,可用專用檢具快速判斷是否落入裝配視窗,再對異常樣品進行精密測量。
裝配驗證是最終判定
使用真實殼體和固定件檢查卡扣、螺釘與聯結器;
確認成形後沒有拉扯、擠壓、摩擦和區域性翹起;
檢查通電、通訊和彎折後電性;
對高低溫後回彈變化和裝配保持進行復測;
記錄材料、工裝和批次對成形結果的影響。
弘億精密可從三維結構、材料疊層、成形工裝和檢具角度評估車載柔性電路板。好的成形一致性不是靠操作員手感,而是靠基準、工裝、引數和裝配驗證共同保證。