
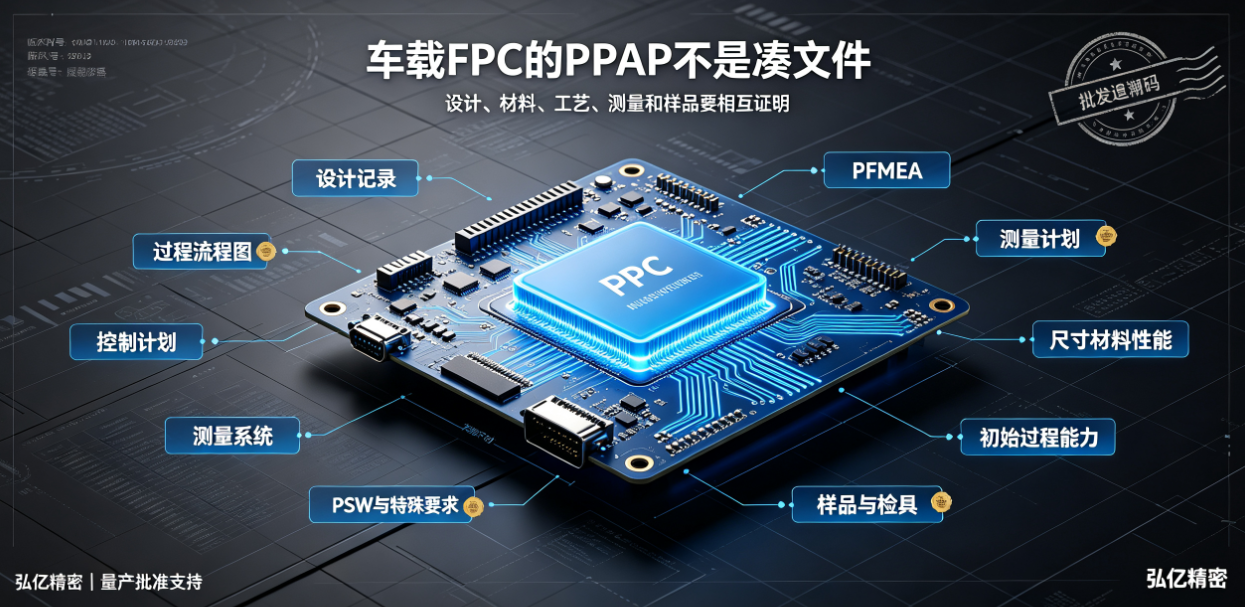
車載FPC進入量產批准時,PPAP資料應與客戶等級、圖紙版本和實際工藝對應。本文說明設計記錄、流程圖、FMEA、控制計劃、測量與材料證據等常見專案及核驗重點。
先說明:PPAP並不是車載柔性電路板廠家自行準備一套固定檔案後,就能適用於所有客戶。提交等級、檔案範圍、樣品數量和批准方式,應以整車廠或Tier 1客戶的專案要求為準。不同客戶對錶單、簽字、試驗和儲存期限可能有差異。
PPAP的核心價值,是證明當前圖紙、材料、工藝、裝置、檢測方法和量產樣品處於同一批准狀態,並且具備持續滿足要求的基礎。單獨提供體系證書或一份樣品檢驗報告,不能代替完整的專案證據。
一、先鎖定設計記錄和工程變更
設計記錄包括受控圖紙、Gerber、疊構、材料、關鍵尺寸、電氣與效能要求。客戶或供應商提出的工程變更,也應保留變更前後對比、批准記錄和生效版本。
車載FPC結構中常見的覆蓋膜、補強、聯結器端厚度、表面處理和動態彎折區域,都應在批准資料中有清楚定義。檔案版本不統一,會讓後續流程圖、控制計劃和檢驗結果失去共同基準。
二、過程流程圖要覆蓋真實生產路線
流程圖應從來料、線路製造、壓合、鑽孔或鐳射、表面處理、補強、外形成型、電性與外觀檢測,一直到包裝和出貨。涉及SMT、聯結器裝配或外協工序時,也不能遺漏。
流程圖的目的不是簡單列裝置,而是明確產品實際經過哪些步驟、在哪裡檢驗、哪裡可能返工,以及外協和特殊過程如何受控。
三、PFMEA要與實際失效風險對應
PFMEA應圍繞具體專案識別風險,例如線路開短路、覆蓋膜偏位、補強錯位、端部厚度超差、外形偏移、焊盤損傷、表面處理異常和批次混料。
車載柔性電路板廠家不能只複製一份通用PFMEA。若產品包含動態彎折、聯結器、阻抗或精細線路,應把對應失效模式、原因、現有控制和改進措施納入專案分析。
四、控制計劃必須承接PFMEA風險
控制計劃應說明來料、過程和成品階段檢查什麼、使用什麼方法、頻率與樣本量是多少、規格來自哪裡,以及超出要求後如何反應。
如果PFMEA把端部厚度列為高風險,但控制計劃中沒有測量位置、頻率和反應計劃,兩份檔案就沒有形成閉環。採購稽覈時應核對PFMEA、控制計劃、作業檔案和實際檢驗記錄是否一致。
五、測量系統與檢驗裝置要適合目標特性
外形、孔位、線寬線距、端部厚度、電阻、絕緣和阻抗使用的裝置與方法不同。對關鍵特性,需要確認量具解析度、校準狀態、測量位置和重複性是否滿足判斷要求。
柔性材料容易受放置、壓力和溫度影響,尺寸或厚度測量還要統一夾持和測量方法。否則不同人員得到的資料可能無法直接比較。
六、尺寸、材料和效能結果要對應量產條件
尺寸報告應覆蓋客戶定義的關鍵尺寸與特殊特性;材料證據應能對應銅箔、PI、覆蓋膜、膠系、補強和表面處理批次;效能結果則根據專案要求包括電性、焊接、溫度、振動、溼熱或動態彎折等。
這些結果應來自規定的量產工裝、裝置、材料和工藝條件。用手工特製樣品透過驗證,不能充分證明正式量產過程已經穩定。
七、初始過程能力需要有穩定資料基礎
客戶要求對關鍵特性進行初始過程研究時,應先確認測量系統可靠、資料來自受控過程、樣本選擇符合約定。少量挑選資料無法代表過程能力。
對於批次尚小或無法直接採用常規統計方式的專案,應與客戶確認替代證據和臨時控制計劃,而不是自行省略。
八、樣品、標準樣件和檢具要可追溯
提交樣品、保留樣件和專用檢具應標明產品、版本、日期和狀態。若批准過程中發生改版,舊樣件和舊檢具要隔離或更新,避免量產檢驗仍使用過期基準。
對於異形FPC和聯結器端,檢具還要能反映真實裝配基準,而不是隻按自由狀態測量。
九、PSW及客戶特殊要求不能漏項
零件提交保證書通常用於彙總零件、版本、提交等級、結果和宣告,但具體格式與批准流程應遵循客戶要求。客戶特殊要求還可能涉及標籤、追溯、禁限用物質、包裝、年度再驗證和變更通知。
車載柔性電路板廠家在專案立項時就應收集這些要求,而不是等樣品完成後再補檔案。
PPAP提交前的內部核對順序
確認所有檔案使用同一圖紙與工程變更版本;
核對流程圖、PFMEA、控制計劃和作業檔案的一致性;
確認材料、尺寸、效能結果來自規定的量產條件;
核對測量裝置、檢具、校準與測量方法;
確認樣品、報告、批次和追溯標識可以相互對應;
逐項關閉客戶特殊要求和未完成事項。
瞭解車載FPC批次控制,可繼續閱讀車載柔性電路板批次一致性6個節點;專案應用與質量方向可檢視車載柔性電路板廠家解決方案。
弘億精密按照IATF 16949、ISO 9001和ISO 14001等體系開展過程管理,面向汽車電子專案提供FPC、FPCA的圖紙評估、打樣驗證、小批次和批次生產支援。PPAP具體提交等級、檔案格式和批准要求,以客戶專案規範為準。
總結:PPAP不是為了“湊齊檔案”,而是讓設計、材料、工藝、測量、樣品和量產狀態能夠相互證明。檔案之間能夠閉環,才真正有助於車載FPC專案批准和後續變更管理。