
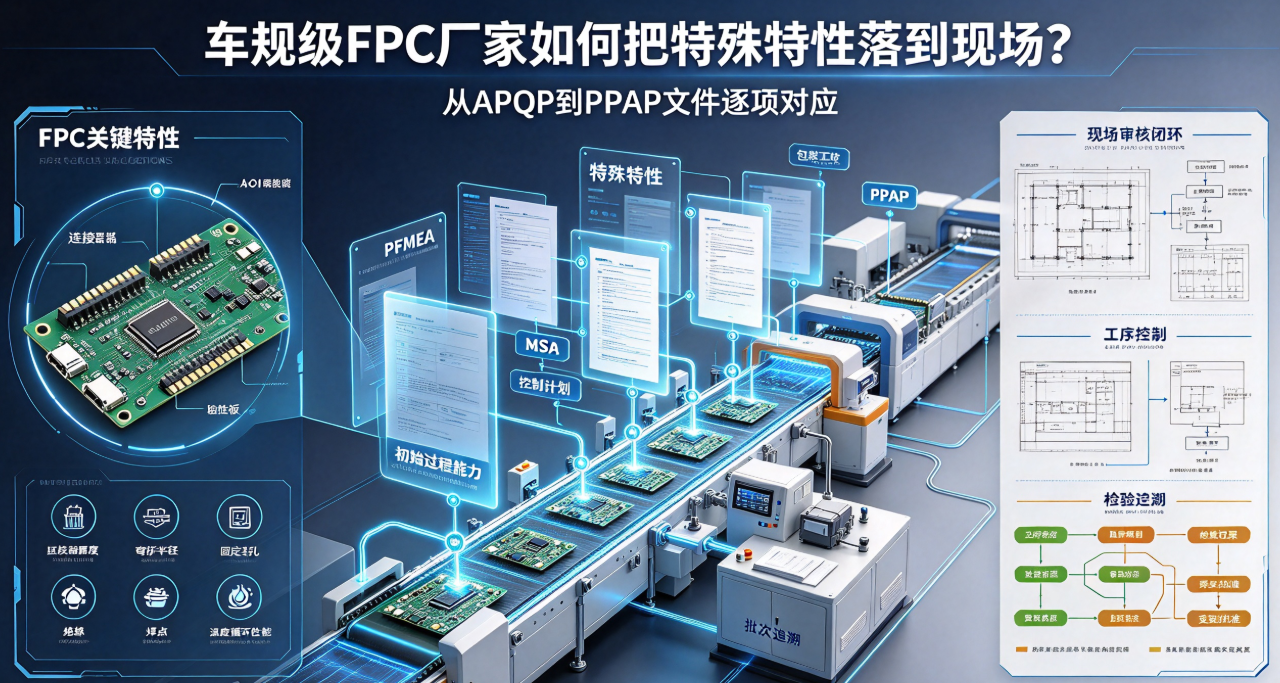
車規級FPC專案的難點不在於把檔案做厚,而在於讓圖紙特殊特性、PFMEA、控制計劃、檢驗記錄和PPAP提交物相互對應。本文從客戶稽覈視角梳理車規FPC質量檔案與現場控制的連線方法。
客戶稽覈車規級FPC廠家時,常見問題不是“有沒有檔案”,而是檔案之間是否互相對應。圖紙標出的關鍵尺寸如果沒有進入PFMEA和控制計劃,現場檢驗記錄也沒有體現,檔案再完整也難以證明過程受控。
先把客戶的特殊特性翻譯成FPC語言
車載專案中的關鍵特性可能來自功能、法規、裝配或安全風險。對FPC而言,可能對應聯結器端厚度、阻抗、彎折半徑、固定孔、絕緣、電測、焊點或溫度迴圈後的效能。工程團隊要說明每個特性為什麼重要、失效會造成什麼後果。
PFMEA要能找到具體的失效模式
“線路不良”過於籠統。更有用的分析要區分蝕刻缺口、壓合氣泡、覆蓋膜開裂、補強脫落、焊點疲勞、聯結器接觸不穩和裝配拉扯等失效模式,並指出發生工序、現有預防措施和檢測方式。
控制計劃要回答誰、何時、怎麼測
每項特殊特性都應對應測量方法、裝置、頻次、樣本量、判定標準、記錄位置和異常反應。對於100%電測、AOI或關鍵尺寸抽檢,需明確裝置能力和復判規則,不能只寫一句“按標準檢驗”。
過程能力要建立在可靠測量上
在討論能力指數之前,先確認量具、檢具、程式和測量員的一致性。柔性板的尺寸狀態、溫溼度、夾持方式都會影響結果。車規級FPC廠家應明確哪些特性適合用趨勢監控,哪些特性需要全檢或專用檢具。
PPAP提交物要與實物和批次繫結
設計記錄、材料清單和工程變更狀態;
過程流程圖、PFMEA和控制計劃的對應關係;
尺寸、材料、效能和可靠性驗證報告;
初始過程能力、MSA和試生產良率資料;
樣件、包裝、標籤和客戶要求的批准記錄。
PPAP批准後仍需維護。材料、裝置、供應商、生產地點、工藝引數或檢驗方式變化,都要根據影響程度重新評估,必要時更新提交物並取得客戶批准。
客戶稽覈可以現場追問三件事
圖紙中的關鍵特性在產線哪一步被控制?
最近一次異常能否從出貨批次追溯到材料和過程記錄?
發生材料或裝置變更時,誰判斷影響、誰批准切換?
弘億精密依託IATF 16949質量管理體系,為車載FPC專案提供工程評審、樣品驗證、過程控制和量產資料支援。車規能力的價值,不是把檔案做得複雜,而是讓每個關鍵風險都能在現場被預防、檢測和追溯。