
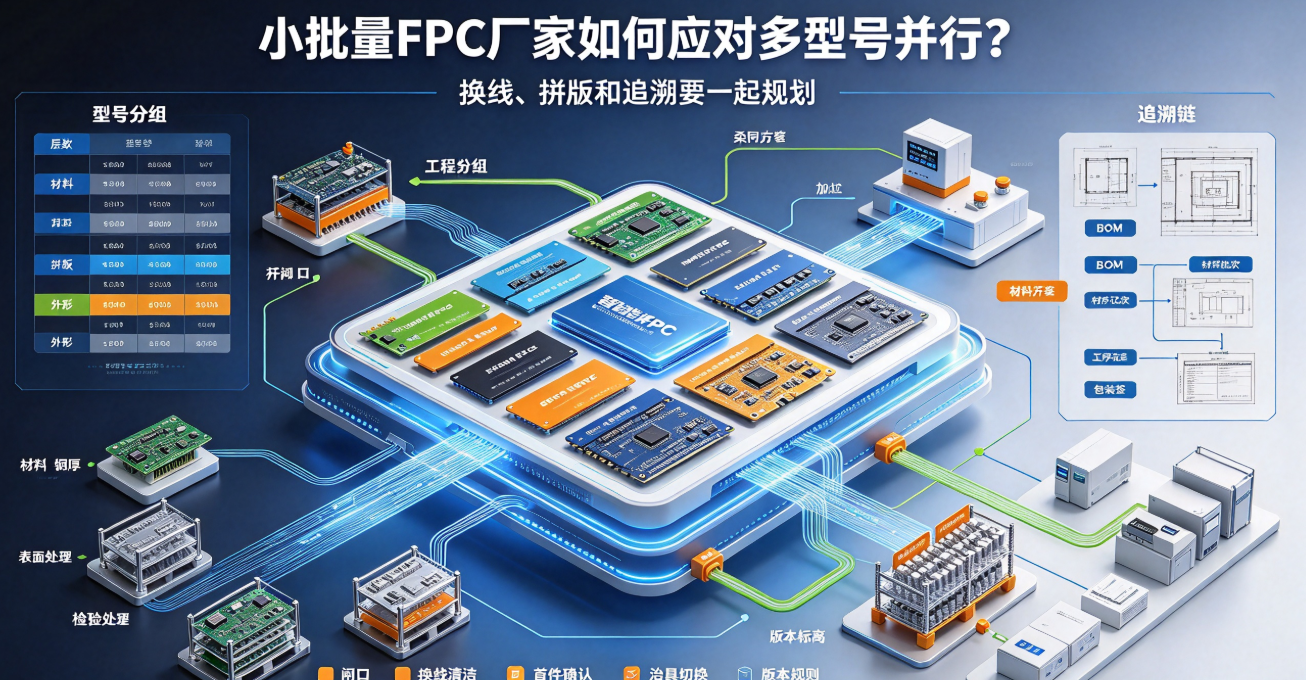
研發專案往往不是隻做一個型號,而是多個版本、小數量、頻繁改版同時推進。本文從排產分組、材料準備、換線損耗、拼版、批次隔離和補單機制說明小批次FPC的管理重點。
小批次FPC訂單常見於機器人研發、醫療儀器、車載新專案和消費電子迭代。數量不大不代表管理簡單,反而經常出現多個型號並行、圖紙頻繁修改、材料不齊套和交期交叉的情況。適合的小批次FPC廠家,需要把靈活響應和過程受控同時做到。
多型號訂單先按工藝相似度分組
排產不能只按客戶下單順序排列。層數、材料、銅厚、表面處理、外形加工和檢驗方式相近的型號可以在工程、開料和部分工序上形成協同,減少換線、清洗和治具切換次數。
但相似並不等於可以混用。不同圖紙、材料牌號、補強和聯結器端厚度必須在系統和現場標籤中明確區分,不能為了提高裝置利用率而混批。
材料齊套比單純安排裝置更重要
小批次專案常用指定PI、銅箔、覆蓋膜和補強,庫存量未必適合大批次通用生產。排產前應確認材料批次、有效期、儲存條件和替代規則,避免生產排到一半因材料不足而停線。
換線損耗要提前計算
換線會產生裝置清潔、引數確認、首件、治具切換和人員等待。報價和交期應把這些一次性成本與重複性加工成本分開。若客戶後續會持續補單,可以透過標準化材料、治具和檢驗程式降低重複換線損耗。
拼版最佳化要服從產品功能
小批次為了降低材料費用,常會考慮多型號混拼或提高拼版利用率。但FPC的銅箔方向、彎折方向、分支位置、工藝邊和外形精度都需要保留餘量。過度壓縮間距可能導致邊緣缺陷、衝切變形或搬運折傷。
版本隔離是小批次專案的底線
每個版本應有清晰的圖紙、BOM、材料、工藝、檢驗和包裝標識。現場需要區分待確認、合格、返工和報廢狀態,舊版餘料不能與新版混放。出現問題時,能夠快速回答“哪一版、哪一批、用了什麼材料、流向哪些客戶”非常重要。
補單與量產銜接要在首批就規劃
首批儘量使用計劃中的量產材料和關鍵裝置;
保留真實工時、良率、缺陷和材料損耗資料;
記錄治具壽命、程式版本和需要人工確認的環節;
對補單週期、最小批次和庫存策略提前約定;
量產前將試產問題轉入正式控制計劃。
弘億精密支援FPC從研發樣品、小批次試產到後續批次的連續交付。客戶選擇小批次FPC廠家時,建議重點考察多版本管理、換線控制和量產承接能力,而不是隻比較一批樣品的單價。