
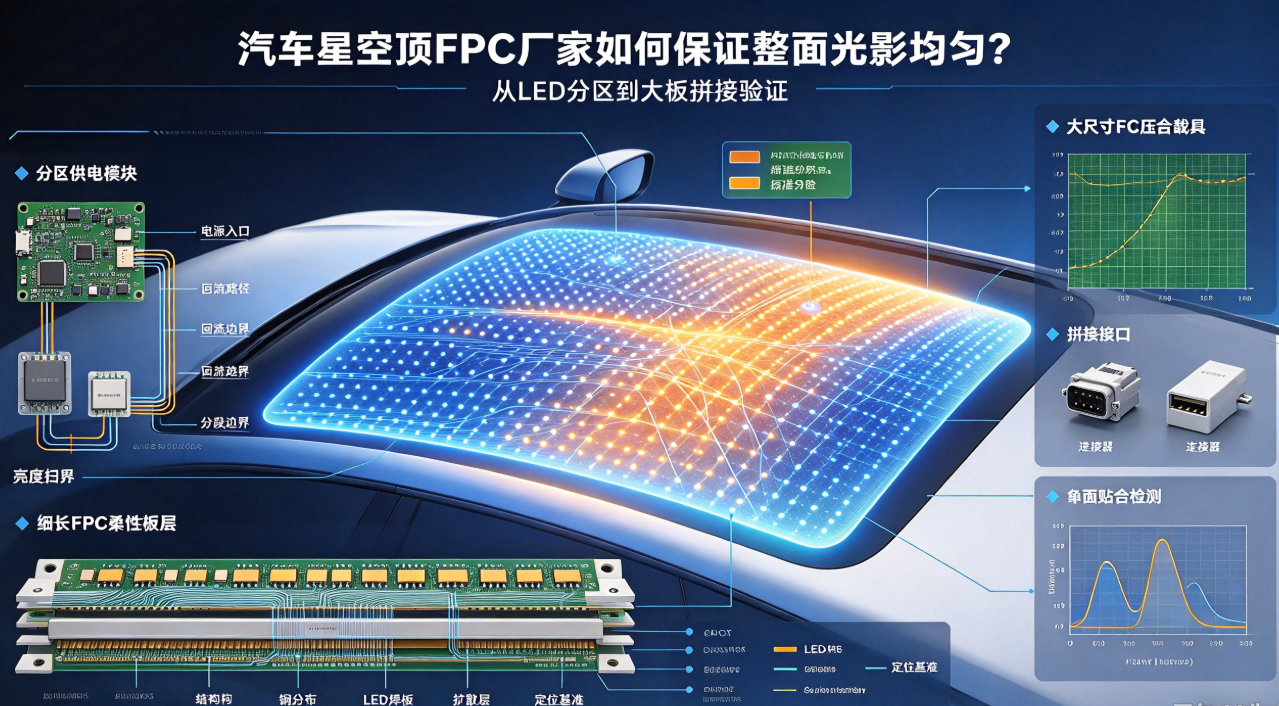
汽車星空頂FPC面積大、LED點位密集,還要貼合車頂曲面並適應溫度變化。本文從分割槽供電、LED點位公差、大尺寸壓合、拼接過渡和光學一致性說明量產控制重點。
汽車星空頂的視覺效果看似由LED和擴散材料決定,實際上大面積FPC的線路、供電分割槽、點位精度、曲面貼合和熱穩定性都會影響最終光影。區域性暗點、明暗分界和亮度不一致,往往不是單顆LED的問題,而是整套結構和製造公差沒有協同。
先按車頂區域定義LED和供電分割槽
不同車型的車頂長度、曲率、天窗開口和內飾遮擋不同。汽車星空頂FPC廠家應根據LED數量、電流、控制方式和分割槽策略,明確電源入口、迴流路徑、分段邊界和聯結器位置,避免末端壓降造成亮度差。
大面積線路還要控制銅分佈和線路長度差異。若只複製點位而忽略分割槽供電,樣品可能在小面積測試中正常,裝到整車後卻出現邊緣亮度下降。
LED點位公差要與擴散結構一起評估
LED焊盤、開窗、燈珠、擴散層和裝飾面之間存在疊加公差。點位偏移可能在區域性形成亮斑或暗區,尤其在分段拼接和曲面轉折處更明顯。圖紙應明確點位基準、分割槽基準和拼接定位方式。
大尺寸壓合要避免翹曲和氣泡
250×1550mm、500×1550mm等大尺寸FPC在壓合、搬運和外形加工中更容易出現翹曲、氣泡、摺痕和邊緣偏差。材料疊構、真空、壓力、溫度、載具和冷卻方式需要針對大板專項驗證。
拼接位要同時考慮電氣和光學連續性
多塊FPC拼接時,聯結器或焊接介面不能只滿足導通。拼接位置的點位間距、線路長度、擴散層搭接和車頂曲率都要連續,否則容易出現一條明暗分界線。拼接介面還應留出裝配和維修空間,避免貼合後受到區域性拉扯。
高低溫和長期振動會改變光影
熱脹冷縮可能讓FPC與擴散層、車頂飾板之間產生相對位移,振動則會影響燈珠焊點、聯結器和固定結構。驗證時不應只測電流和導通,還要在裝配狀態下拍攝不同區域的亮度和光斑變化。
汽車星空頂FPC驗收建議
檢查LED點位、線路、焊盤和拼接介面的尺寸;
在實際曲面和擴散層中測試整面亮度均勻性;
進行分割槽點亮、滿載點亮和控制訊號功能測試;
完成高低溫、振動、彎折和裝配保持驗證;
記錄亮度、暗點、明暗邊界與失效位置。
弘億精密可提供大尺寸車載星空頂FPC的規格選型、圖紙評審、打樣、AOI與電測、裝配驗證及批次交付支援。客戶選擇汽車星空頂FPC廠家時,應重點比較整面光影的一致性和批次穩定性,而不是隻看單塊板是否點亮。