
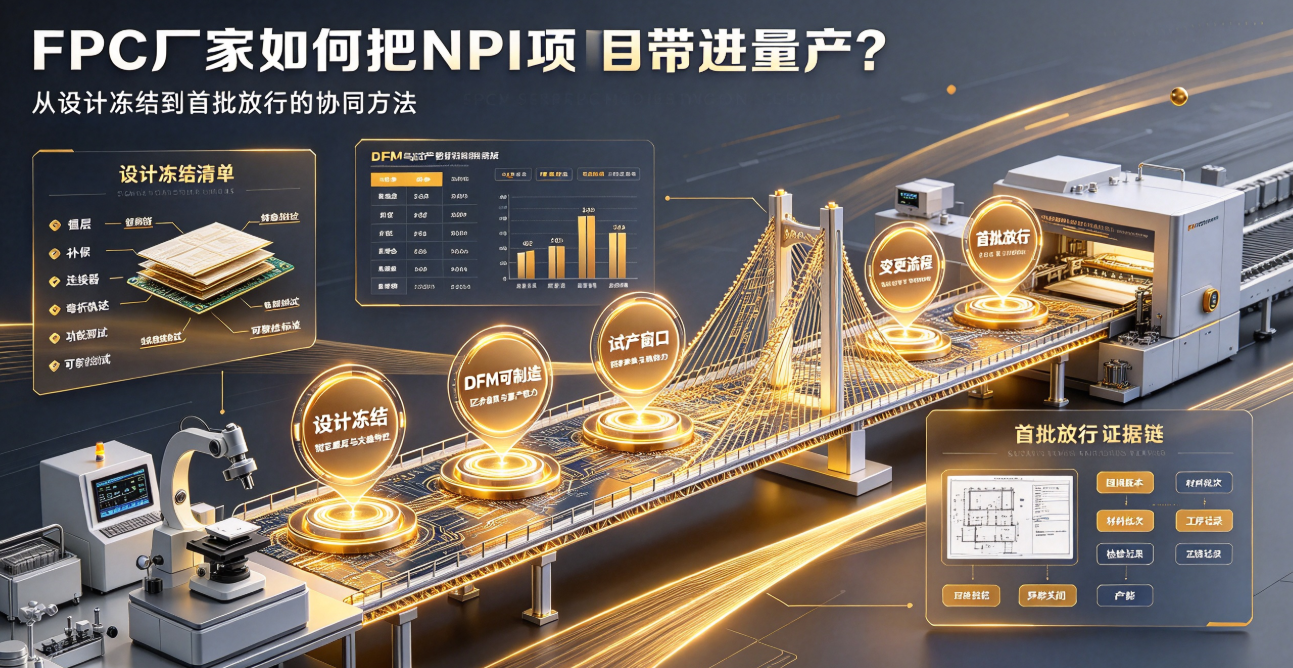
FPC專案最容易在樣品透過後、量產開始前失控。本文從設計凍結、工藝視窗、試產資料、變更管理和首批放行五個階段,說明客戶如何判斷FPC廠家是否真正具備NPI到量產的承接能力。
先給結論:選擇FPC廠家時,不能只看樣品能不能做出來,還要看樣品透過後能否用相同的材料、裝置和檢驗邏輯穩定複製。NPI階段真正的交付物,不只是幾片合格樣品,而是一套可被量產重複執行的工藝和質量證據。
很多FPC專案在打樣階段表現正常,進入試產卻出現翹曲、補強偏位、線寬波動或裝配不一致。原因通常不是某一道工序突然變差,而是樣品階段的臨時條件沒有被識別並轉化為量產控制條件。
第一關:把設計凍結定義清楚
設計凍結不應只指Gerber不再修改。客戶還要同步鎖定疊層、PI和銅箔、覆蓋膜、補強、表面處理、聯結器、三維裝配、彎折軌跡、功能測試和可靠性標準。任一檔案仍在變化,FPC廠家就很難建立穩定的過程視窗。
建議在凍結清單中標出關鍵特性,例如聯結器端厚度、彎折起點、固定孔位置、阻抗、最小線寬線距和區域性補強邊界。這樣工程、採購和品質使用的是同一份判斷依據。
第二關:DFM要落到可製造引數
有價值的DFM意見應該說明風險位置、建議值、對成本和交期的影響,以及需要用什麼測試確認。比如動態區的過孔是否會進入主要彎折路徑,覆蓋膜開窗是否會讓焊盤邊緣暴露,異形外輪廓是否需要調整工藝邊。
FPC廠家還應區分實驗室極限能力和穩定量產能力。客戶真正需要的是目標數量下可持續的線寬、孔徑、對位和外形公差,而不是一次性做出的極限樣板。
第三關:試產要驗證工藝視窗
試產不能只記錄“合格或不合格”。應記錄曝光、蝕刻、壓合、覆蓋膜、外形、表面處理和電測等關鍵工序的引數範圍、首件結果、缺陷型別、報廢原因與返工邊界。連續批次的資料比單批最高良率更能說明工藝是否穩定。
對於車載和機器人產品,試產還應在接近真實裝配的狀態下做彎折、振動或功能測試。裸板透過,不代表裝配後不會受拉、摩擦或發生接觸不穩。
第四關:把樣品階段的變更關進流程
材料替代、裝置切換、補強供應商變化、測試程式更新和拼版方式調整,都可能影響已驗證的結果。FPC廠家應建立變更分級、影響分析、客戶通知、驗證和舊料隔離機制,不能用“規格相同”代替驗證。
第五關:首批放行看完整證據鏈
圖紙、BOM、疊層、工藝檔案和檢驗標準的版本一致;
材料批次、關鍵工序、檢驗結果和出貨批次能夠追溯;
試產遺留問題已經關閉,或有客戶批准的臨時措施;
樣品、試產和首批使用的材料及關鍵裝置符合批准條件;
量產良率、產能、包裝和異常響應視窗已經明確。
弘億精密在FPC專案中從圖紙評審、材料確認、工程打樣、試產爬坡到批次交付建立連續的專案節點。對客戶而言,真正值得長期合作的FPC廠家,是能讓每一個NPI節點都有資料、有責任人、有關閉結論,而不是隻在報價階段承諾“可以生產”。
總結:NPI到量產的關鍵不是把生產速度壓到最快,而是把設計、材料、工藝、驗證和變更管理逐項凍結並形成可追溯的放行依據。