
FPC生產廠家的真實水平,不能只用月產面積或一次試產良率衡量。本文從關鍵尺寸、製程能力、缺陷分層、裝置校準和批次趨勢出發,說明採購與品質如何判斷生產過程是否真正穩定。
客戶稽覈FPC生產廠家時,常會先問“月產能多少、良率多少”。這兩個數字可以幫助初篩,卻不足以判斷一款具體FPC能否穩定交付。生產能力最終要落到關鍵尺寸是否持續落在規格內、異常是否及時被發現,以及同一工藝能否跨批次複製。
先分清產能、產出和有效產能
裝置理論產能不等於有效產出。換線、材料等待、治具佔用、瓶頸工序、返工和報廢都會削減可交付數量。FPC生產廠家在評估專案時,應按客戶產品的層數、線寬線距、表面處理、補強和檢測範圍計算,而不能直接套用全廠宣傳數字。
關鍵尺寸要建立測量系統
線寬線距、孔徑、外形、端部厚度、補強位置和聯結器觸點等專案,必須先統一測量基準、裝置、頻次、樣本量和判定規則。若不同檢驗員使用不同方法,資料再多也不能說明過程真實波動。
對柔性板而言,測量狀態尤其重要。自由狀態、壓平狀態和檢具狀態得到的結果可能不同,圖紙應說明測量姿態及基準,避免把裝配問題誤判為單純尺寸問題。
平均良率之外,要看波動和缺陷結構
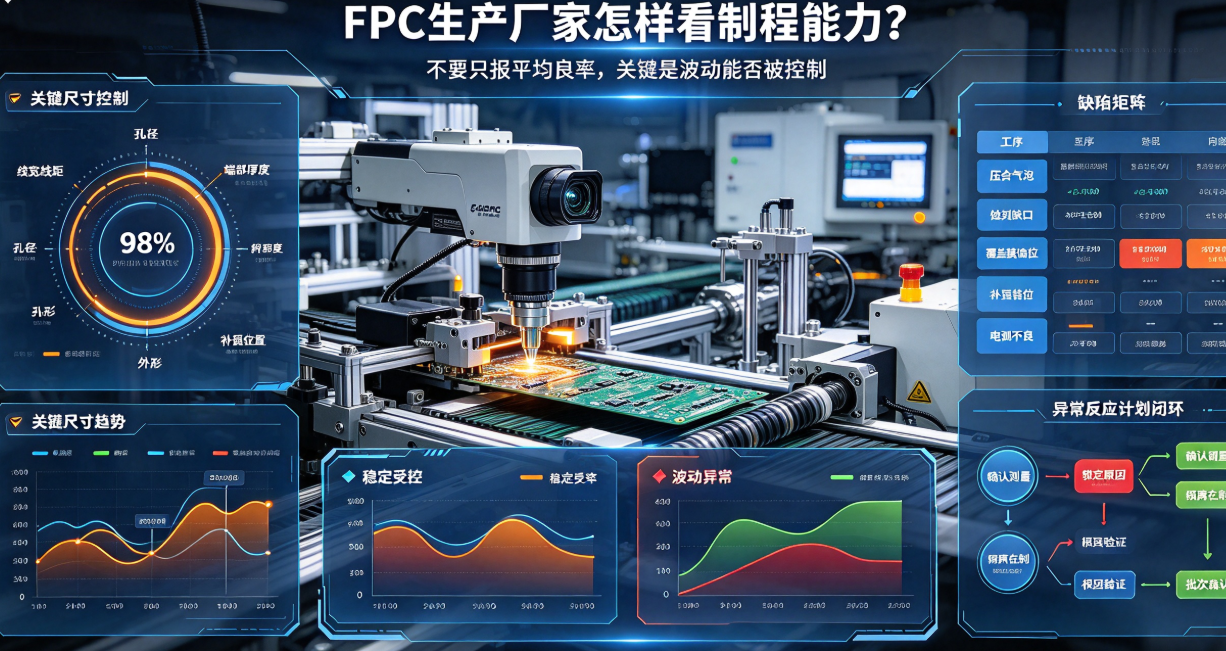
同樣是98%的良率,可能是每批都穩定在98%,也可能是幾批很好、某一批突然大面積報廢。客戶應要求廠家按工序和缺陷型別拆分資料,觀察壓合氣泡、蝕刻缺口、覆蓋膜偏位、外形毛刺、補強錯位和電測不良是否集中在某個裝置、班次或材料批次。
製程能力不是隻計算一個數字
對關鍵尺寸可以使用過程趨勢和能力指數思路進行判斷,但前提是測量系統可靠、過程處於受控狀態。若資料中混入換料、裝置維修或工藝調整前後的不同狀態,單獨計算一個能力值會掩蓋真實風險。
更實用的做法是給每個關鍵特性建立控制圖或趨勢記錄,明確接近規格邊界時的預警線、停線條件、複檢範圍和工程調整責任人。
異常反應計劃決定資料有沒有用
發現趨勢偏移時,先確認測量系統和樣本身份;
按材料、裝置、引數、人員和環境鎖定可能原因;
隔離受影響在製品,防止異常批次繼續流轉;
完成臨時措施、根因驗證和永久改善;
用後續批次確認措施有效,而不是隻關閉一張異常單。
客戶現場可以核驗哪些證據
與目標產品相近的連續批次良率和主要缺陷趨勢;
線寬、孔徑、外形及端部尺寸的原始測量記錄;
AOI、電測、量具和關鍵裝置的校準及維護狀態;
異常批次的隔離、追溯、糾正和效果驗證記錄;
材料批次、工藝引數和出貨批次之間的對應關係。
弘億精密建議客戶以目標產品為物件稽覈FPC生產廠家,重點看“資料能否對應到具體批次、異常能否閉環、過程能否持續複製”。這比只看裝置品牌和廠房面積更接近實際交付能力。