
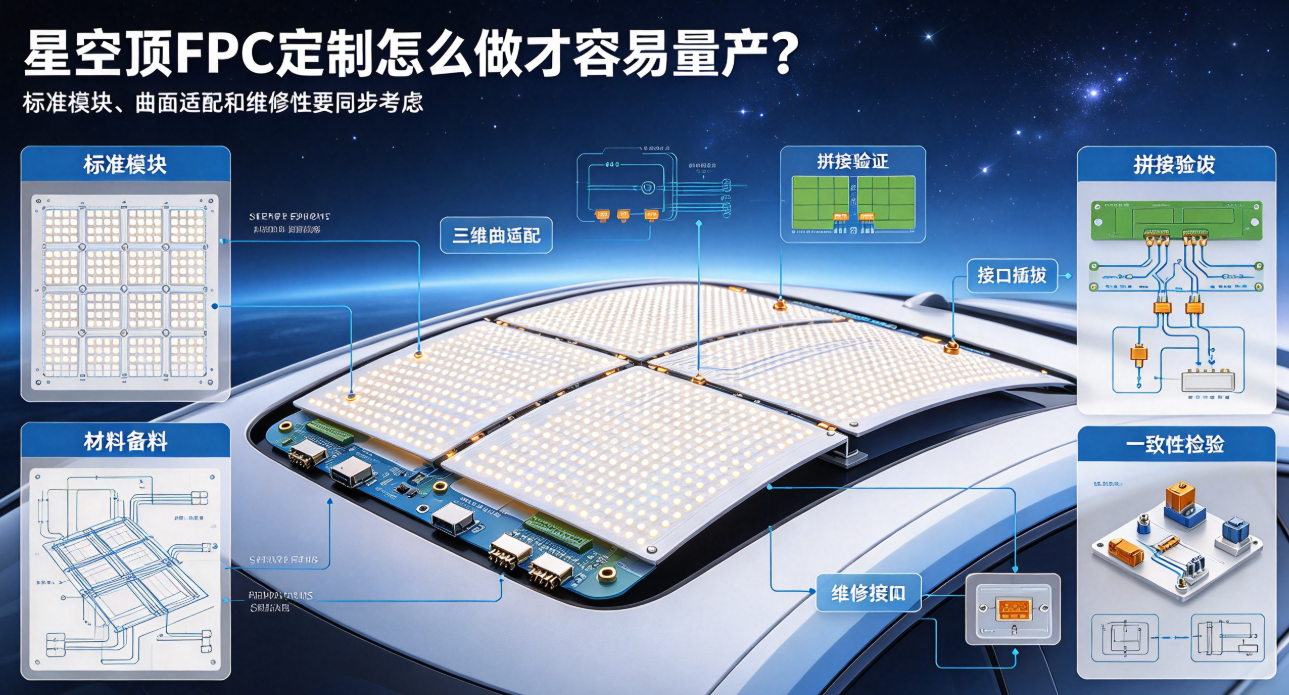
星空頂FPC定製不僅是按車頂尺寸畫一張線路圖,還要考慮模組拆分、拼接介面、曲面貼合、控制分割槽和售後更換。本文從專案落地角度整理一套可量產的定製思路。
客戶提出星空頂FPC定製時,通常先給出車頂長寬和燈珠數量。但真正決定專案能否快速落地的,還有模組如何拆分、線路如何供電、拼接如何定位、曲面如何貼合以及後續如何更換。只按外輪廓定製一整塊大板,未必是最適合量產的方案。
先決定模組化還是一體化
一體化方案介面少、拼接線少,但板材尺寸大、搬運和壓合難度高;模組化方案便於適配不同車型和維護,卻需要控制拼接位的光影連續、電氣連線和裝配公差。選擇時要結合車頂尺寸、產量、安裝工位和售後策略。
標準模組為什麼能降低定製風險
對常見轎車、SUV和MPV,可以先建立若干標準長寬或標準分割槽模組,再透過邊緣裁切、連線方式和控制程式做車型適配。標準化有助於共用材料、治具、檢驗程式和備料,減少每個車型重新開模帶來的時間和損耗。
曲面適配要看三維而不是隻看展開圖
車頂的縱向和橫向曲率、天窗開口、飾板卡扣和線束走向都會影響FPC貼合。二維展開尺寸合格,不代表實際貼合後不會起皺、翹邊或被卡扣壓傷。工程評審應使用三維資料確認彎折半徑、固定點和邊緣餘量。
拼接介面要預留裝配和維修邏輯
聯結器、焊接介面或導電連線區域應避開主要曲率突變和受力點。介面周邊需要有定位基準、補強和插拔空間。若售後要更換區域性模組,介面位置還要讓維修人員能夠接近,不能為了隱藏而完全埋在不可拆結構中。
控制分割槽會影響成本和光影
分割槽越多,控制自由度越高,但線路、聯結器、驅動通道和測試專案也會增加。應根據光影場景、整車控制器介面和功耗要求定義分割槽,避免把每個小區域都做成獨立複雜迴路。
定製專案建議按四輪樣件推進
結構樣件:確認曲面、卡扣、介面和裝配間隙;
電氣樣件:確認分割槽、亮度、控制和功耗;
工藝樣件:確認大板壓合、拼接、外形和檢驗;
量產樣件:在正式材料、裝置和工裝條件下驗證一致性。
弘億精密提供星空頂FPC定製的尺寸評估、模組設計、打樣、拼接驗證和量產支援。把標準化模組和車型差異結合起來,通常比每個專案從零開始更容易控制開發週期、成本和批次一致性。