
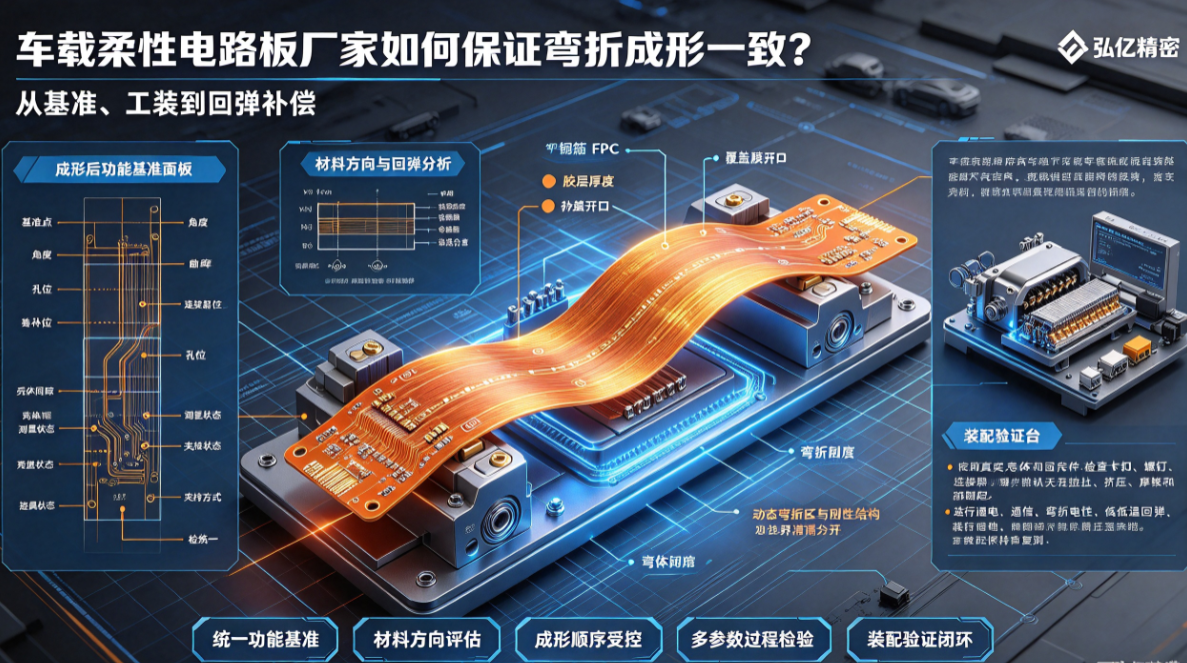
차량용 FPC는 케이스에 장착되기 전에 종종 사전 성형 또는 곡면 부착이 필요하다. 로트 간 각도, 탄성 복원량 및 위치 차이가 발생하면 조립 간섭 및 배선에 가해지는 응력이 유발될 수 있다. 본 고에서는 성형 기준점, 공구, 재료 탄성 복원 및 공정 검사 방법을 통해 이를 관리하는 방안을 설명한다.
많은 차량용 FPC는 평면 상태로 조립되지 않고, 케이스, 시트, 조명 또는 기어시프터 구조에 따라 사전 휨 성형이 필요하다. 동일 로트 내에서 각도, 탄성 복원량 및 위치 편차가 크면 FPC가 원활히 조립되지 않거나 고정 후 지속적으로 인장력을 받을 수 있다. 차량용 유연 회로기판 제조사는 휨 성형을 통제된 공정으로 관리해야 한다.
먼저 성형 후 기능 기준점을 정의한다
자유 상태에서의 총 길이 및 폭은 실차 장착 위치를 대표하지 않는다. 도면에는 성형 후 기준점, 각도, 곡률, 홀 위치, 커넥터 위치 및 케이스 간 간극을 명확히 표기해야 하며, 측정 상태, 클램핑 방식 및 검사 공구도 통일되어야 한다.
재료 방향이 탄성 복원을 변화시킨다
구리 포일 방향, PI 및 접착층 두께, 커버필름 개구부, 보강재 및 배선 분포는 모두 휨 강성과 탄성 복원에 영향을 미친다. 동적 휨 구역은 강성 구조로 절단되어서는 안 되며, 보강재 말단은 주요 성형 시작점을 피해야 한다.
공구는 성형 순서를 제어해야 한다
성형 공구는 정밀한 위치 결정, 압합, 유지 압력 및 해제 순서를 명확히 해야 한다. 특정 국부를 먼저 압착한 후 다른 단부를 당기는 경우, 응력이 커넥터나 좁은 목 부분으로 전달될 수 있다. 대형 및 곡면 FPC의 경우, 취급 시 새로운 주름이 생기지 않도록 주의해야 한다.
공정 검사는 단일 각도만 측정해서는 안 된다
핵심 기준점 간 거리, 각도, 곡률, 홀 위치 및 커넥터 위치를 점검하고, 성형 후 배선, 커버필름 및 외관을 무작위로 검사해야 한다. 양산 제품의 경우 전용 검사 공구를 활용해 조립 창(assembly window) 내 적합 여부를 신속히 판단한 후, 비정상 샘플에 대해 정밀 측정을 수행한다.
조립 검증이 최종 판정 기준이다
실제 케이스 및 고정 부품을 사용하여 클립, 나사 및 커넥터의 결합 상태를 점검한다;
성형 후 인장, 압축, 마찰 및 국부적 들뜸이 없는지 확인한다;
통전, 통신 및 휨 후 전기적 특성을 점검한다;
고·저온 처리 후 탄성 복원 변화 및 조립 유지 성능을 재평가한다;
재료, 공구, 로트별 성형 결과 영향을 기록한다.
홍이정밀은 3D 구조, 재료 적층 구성, 성형 공구 및 검사 공구 측면에서 차량용 FPC의 성형 특성을 종합적으로 평가할 수 있다. 우수한 성형 일관성은 작업자의 감각에 의존하지 않으며, 기준점 설정, 공구 설계, 공정 파라미터 및 조립 검증이 함께 작동함으로써 달성된다.