
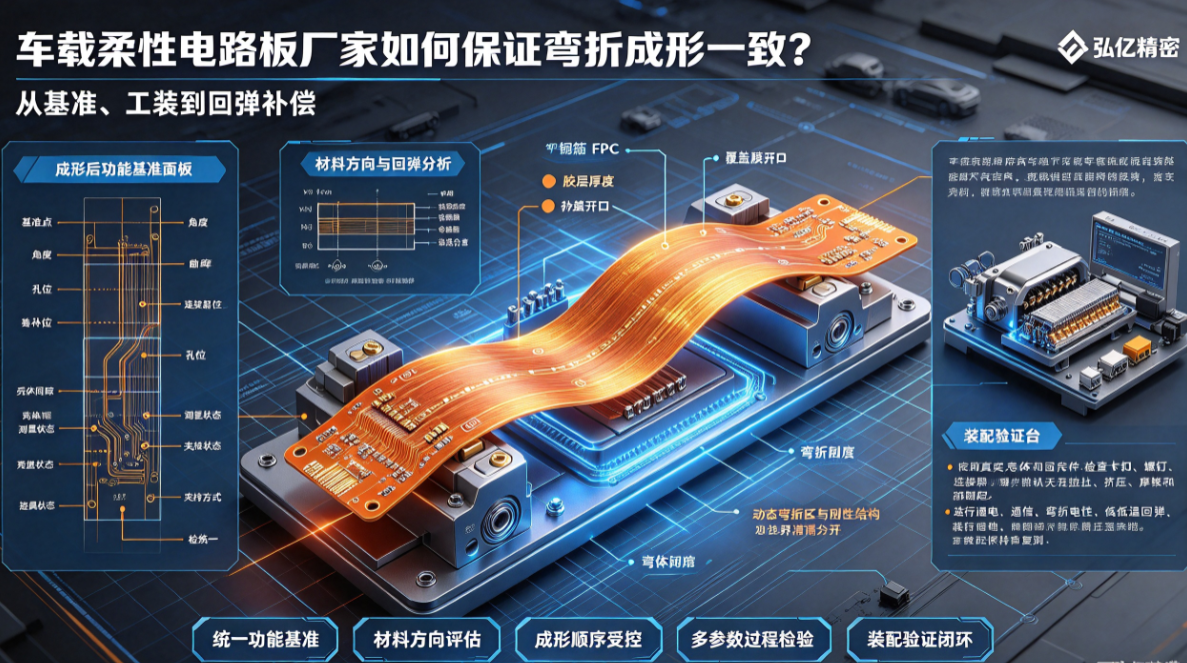
车载柔性电路板装入壳体前常需要预成形或贴合曲面。不同批次出现角度、回弹和位置差异,会造成装配干涉与线路受力。本文从成形基准、工装、材料回弹和过程检验说明控制方法。
许多车载FPC不是平面装入,而是要按照壳体、座椅、灯具或换挡器结构预先弯折成形。若同一批次的角度、回弹和位置差异较大,FPC可能无法顺利装配,甚至在固定后持续受到拉力。车载柔性电路板厂家需要把成形当成一项受控工艺。
先定义成形后的功能基准
自由状态的总长和宽度不能代表装车位置。图纸应明确成形后的基准点、角度、曲率、孔位、连接器位置和与壳体的间隙。测量状态、夹持方式和检具也要统一。
材料方向会改变回弹
铜箔方向、PI和胶层的厚度、覆盖膜开口、补强和线路分布,都会影响弯折刚度和回弹。动态弯折区不应被刚性结构截断,补强末端也要避开主要成形起点。
工装要控制成形顺序
成形工装需要明确定位、压合、保压和释放顺序。若先压某个局部再拉另一端,可能把应力转移到连接器或窄颈。大尺寸和曲面FPC还应避免在取放时产生新的折痕。
过程检验不能只测一个角度
应检查关键基准点之间的距离、角度、曲率、孔位和连接器位置,并抽查成形后线路、覆盖膜和外观。对批量产品,可用专用检具快速判断是否落入装配窗口,再对异常样品进行精密测量。
装配验证是最终判定
使用真实壳体和固定件检查卡扣、螺钉与连接器;
确认成形后没有拉扯、挤压、摩擦和局部翘起;
检查通电、通信和弯折后电性;
对高低温后回弹变化和装配保持进行复测;
记录材料、工装和批次对成形结果的影响。
弘亿精密可从三维结构、材料叠层、成形工装和检具角度评估车载柔性电路板。好的成形一致性不是靠操作员手感,而是靠基准、工装、参数和装配验证共同保证。