
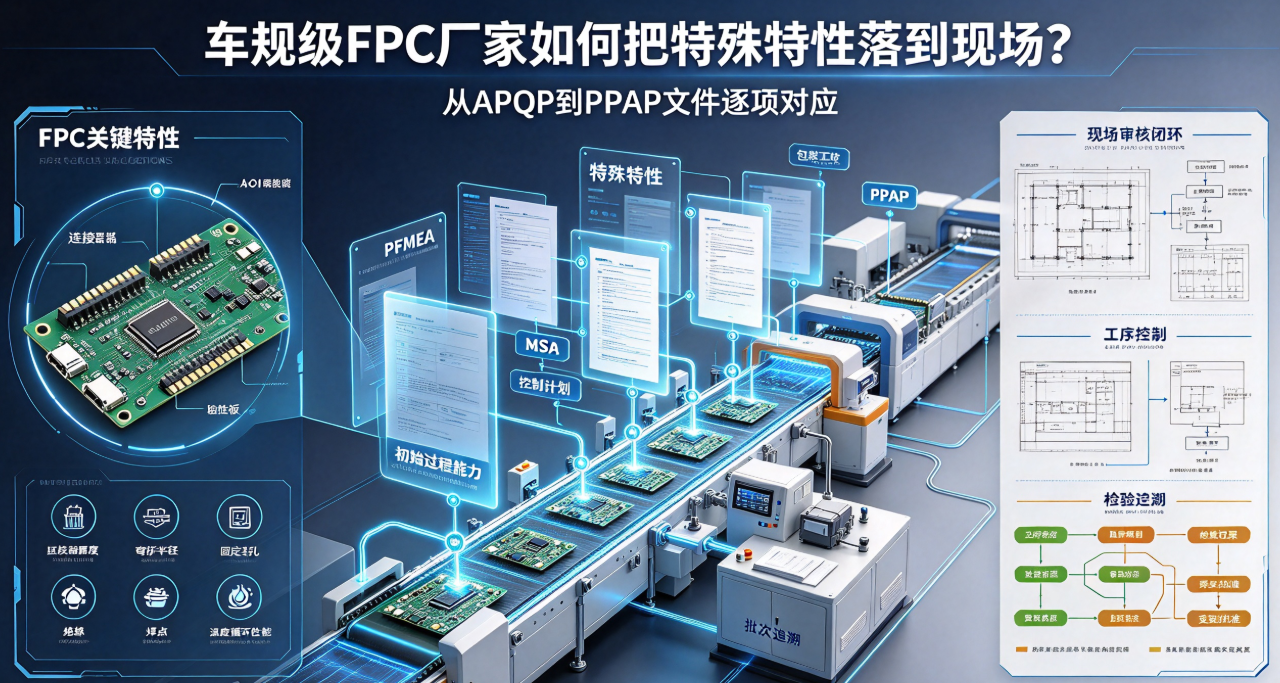
车规级FPC项目的难点不在于把文件做厚,而在于让图纸特殊特性、PFMEA、控制计划、检验记录和PPAP提交物相互对应。本文从客户审核视角梳理车规FPC质量文件与现场控制的连接方法。
客户审核车规级FPC厂家时,常见问题不是“有没有文件”,而是文件之间是否互相对应。图纸标出的关键尺寸如果没有进入PFMEA和控制计划,现场检验记录也没有体现,文件再完整也难以证明过程受控。
先把客户的特殊特性翻译成FPC语言
车载项目中的关键特性可能来自功能、法规、装配或安全风险。对FPC而言,可能对应连接器端厚度、阻抗、弯折半径、固定孔、绝缘、电测、焊点或温度循环后的性能。工程团队要说明每个特性为什么重要、失效会造成什么后果。
PFMEA要能找到具体的失效模式
“线路不良”过于笼统。更有用的分析要区分蚀刻缺口、压合气泡、覆盖膜开裂、补强脱落、焊点疲劳、连接器接触不稳和装配拉扯等失效模式,并指出发生工序、现有预防措施和检测方式。
控制计划要回答谁、何时、怎么测
每项特殊特性都应对应测量方法、设备、频次、样本量、判定标准、记录位置和异常反应。对于100%电测、AOI或关键尺寸抽检,需明确设备能力和复判规则,不能只写一句“按标准检验”。
过程能力要建立在可靠测量上
在讨论能力指数之前,先确认量具、检具、程序和测量员的一致性。柔性板的尺寸状态、温湿度、夹持方式都会影响结果。车规级FPC厂家应明确哪些特性适合用趋势监控,哪些特性需要全检或专用检具。
PPAP提交物要与实物和批次绑定
设计记录、材料清单和工程变更状态;
过程流程图、PFMEA和控制计划的对应关系;
尺寸、材料、性能和可靠性验证报告;
初始过程能力、MSA和试生产良率数据;
样件、包装、标签和客户要求的批准记录。
PPAP批准后仍需维护。材料、设备、供应商、生产地点、工艺参数或检验方式变化,都要根据影响程度重新评估,必要时更新提交物并取得客户批准。
客户审核可以现场追问三件事
图纸中的关键特性在产线哪一步被控制?
最近一次异常能否从出货批次追溯到材料和过程记录?
发生材料或设备变更时,谁判断影响、谁批准切换?
弘亿精密依托IATF 16949质量管理体系,为车载FPC项目提供工程评审、样品验证、过程控制和量产资料支持。车规能力的价值,不是把文件做得复杂,而是让每个关键风险都能在现场被预防、检测和追溯。