
研发项目往往不是只做一个型号,而是多个版本、小数量、频繁改版同时推进。本文从排产分组、材料准备、换线损耗、拼版、批次隔离和补单机制说明小批量FPC的管理重点。
小批量FPC订单常见于机器人研发、医疗仪器、车载新项目和消费电子迭代。数量不大不代表管理简单,反而经常出现多个型号并行、图纸频繁修改、材料不齐套和交期交叉的情况。适合的小批量FPC厂家,需要把灵活响应和过程受控同时做到。
多型号订单先按工艺相似度分组
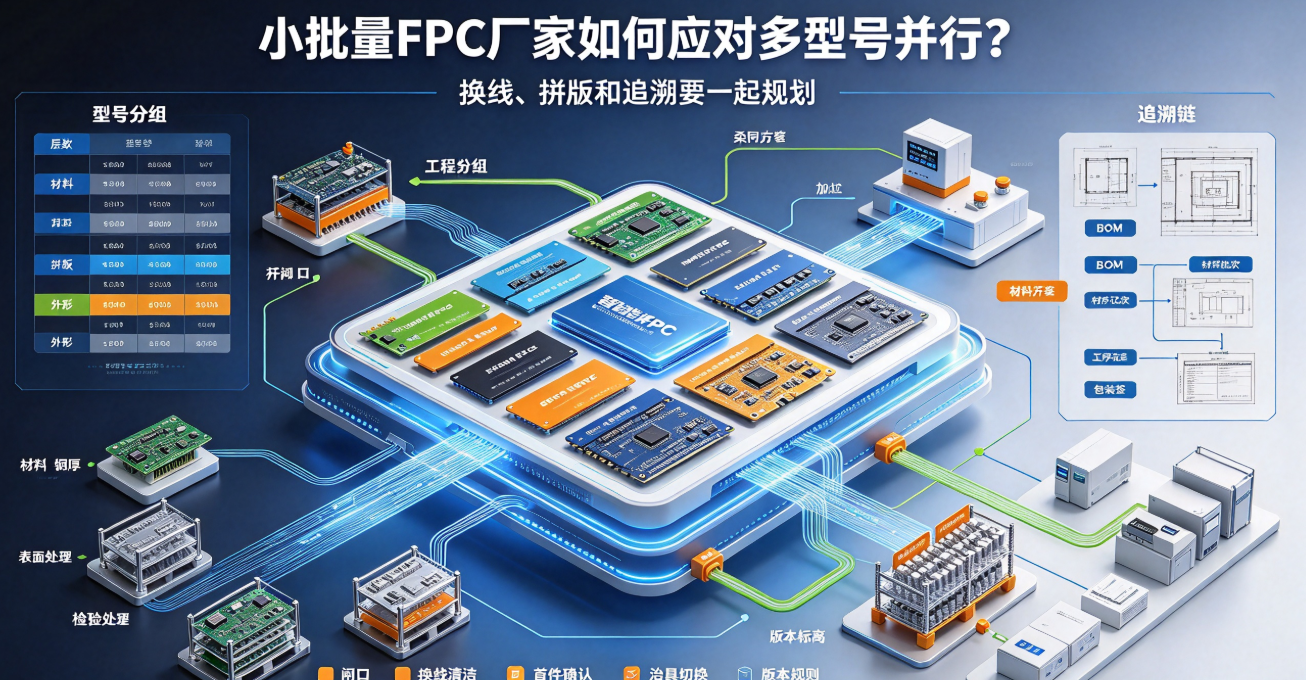
排产不能只按客户下单顺序排列。层数、材料、铜厚、表面处理、外形加工和检验方式相近的型号可以在工程、开料和部分工序上形成协同,减少换线、清洗和治具切换次数。
但相似并不等于可以混用。不同图纸、材料牌号、补强和连接器端厚度必须在系统和现场标签中明确区分,不能为了提高设备利用率而混批。
材料齐套比单纯安排设备更重要
小批量项目常用指定PI、铜箔、覆盖膜和补强,库存量未必适合大批量通用生产。排产前应确认材料批次、有效期、储存条件和替代规则,避免生产排到一半因材料不足而停线。
换线损耗要提前计算
换线会产生设备清洁、参数确认、首件、治具切换和人员等待。报价和交期应把这些一次性成本与重复性加工成本分开。若客户后续会持续补单,可以通过标准化材料、治具和检验程序降低重复换线损耗。
拼版优化要服从产品功能
小批量为了降低材料费用,常会考虑多型号混拼或提高拼版利用率。但FPC的铜箔方向、弯折方向、分支位置、工艺边和外形精度都需要保留余量。过度压缩间距可能导致边缘缺陷、冲切变形或搬运折伤。
版本隔离是小批量项目的底线
每个版本应有清晰的图纸、BOM、材料、工艺、检验和包装标识。现场需要区分待确认、合格、返工和报废状态,旧版余料不能与新版混放。出现问题时,能够快速回答“哪一版、哪一批、用了什么材料、流向哪些客户”非常重要。
补单与量产衔接要在首批就规划
首批尽量使用计划中的量产材料和关键设备;
保留真实工时、良率、缺陷和材料损耗数据;
记录治具寿命、程序版本和需要人工确认的环节;
对补单周期、最小批量和库存策略提前约定;
量产前将试产问题转入正式控制计划。
弘亿精密支持FPC从研发样品、小批量试产到后续批量的连续交付。客户选择小批量FPC厂家时,建议重点考察多版本管理、换线控制和量产承接能力,而不是只比较一批样品的单价。