
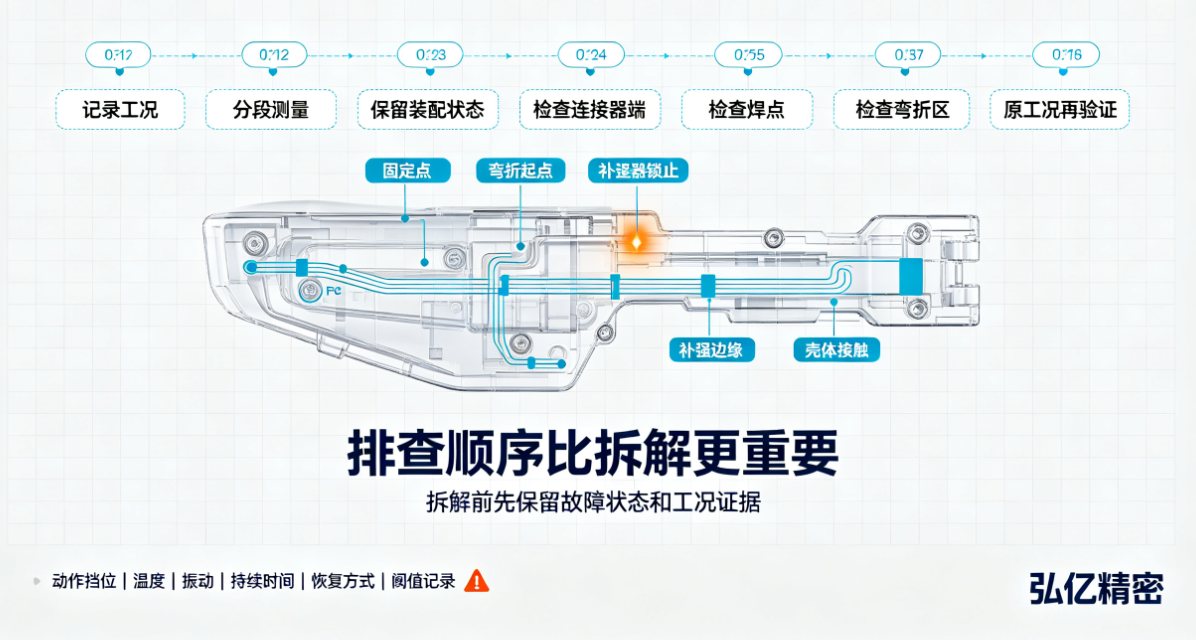
電子換擋器FPC在靜態電測中正常,裝機動作或振動後卻偶發瞬斷,原因可能來自線路疲勞、聯結器、焊點、補強邊緣或裝配應力。本文給出系統排查路徑。
典型現象:電子換擋器FPC在來料電測和靜態裝配時均正常,但車輛振動、機構撥動或溫度變化後,擋位訊號偶發丟失;停止動作或輕觸連線區域後,訊號又恢復。這類“時有時無”的故障比完全開路更難定位。
電子換擋器FPC廠家排查瞬斷時,不能一開始就拆開樣品或反覆折彎。正確順序是先保留故障狀態和工況證據,再逐段隔離線路、聯結器、焊點與裝配結構。否則拆解動作可能讓故障暫時消失,也可能製造新的損傷。
第一步:把“偶發”變成可重複的測試條件
先記錄故障發生時的擋位動作、溫度、振動、供電、電流、持續時間和恢復方式。若問題只在某個角度、某個方向或某一溫度區間出現,應把這個條件固定下來。
測試時可對關鍵迴路進行連續導通或電阻監測,而不是隻在動作前後測一次。瞬斷持續時間可能很短,普通萬用表顯示未必能捕捉,需要根據專案響應要求選擇合適的取樣方式和閾值。
第二步:先確認故障屬於哪一條電氣鏈路
電子換擋訊號從感測器、焊點、FPC線路、聯結器到控制端,任何一個介面都可能造成間歇性異常。應根據原理圖和網路定義分段測量,避免看到FPC彎折就直接判斷為銅箔斷裂。
如果多條相鄰迴路同時波動,更要檢查共用聯結器、接地、供電和裝配壓力;如果始終只有一條迴路異常,則可進一步縮小到對應線路、焊盤或端子。
第三步:不拆樣先做外觀和狀態記錄
在保持裝配狀態的情況下,記錄FPC路徑、固定點、彎折位置、殼體接觸、聯結器鎖止和線束拉力。重點觀察是否存在摺痕、刮傷、覆蓋膜起翹、補強翹曲、焊點裂紋或端部偏位。
拍攝正常姿態與故障姿態的對比照片或影片,可以幫助電子換擋器FPC廠家判斷故障是否與某個運動角度或干涉位置同步。拆解前的證據往往比拆解後的單片外觀更有價值。
第四步:分別檢查聯結器端與焊接區域
聯結器端厚度、公差、補強平整度、觸點磨損和鎖止狀態都會影響接觸穩定性。可在保持FPC不動的情況下輕微改變聯結器受力,觀察故障是否響應;但測試動作和力度必須受控,不能用手感替代記錄。
對於包含SMT或焊接的FPCA,還要檢查焊盤根部、焊料潤溼、元件端頭和補強支撐。溫度和振動可能讓微小焊點裂紋週期性開合,靜態狀態下仍顯示導通。
第五步:檢查彎折區與補強邊緣
動態區域應重點檢視最小半徑、線路方向、過孔、線寬變化、覆蓋膜開口和區域性銅分佈。補強末端如果靠近真實彎折起點,剛度突變可能讓疲勞集中在邊緣。
針對可疑位置,可以在顯微觀察和電性監測下緩慢復現運動,確認電阻變化是否與區域性形變同步。需要切片或剝離分析時,應在完成非破壞性記錄後再進行,並保留對照樣品。
第六步:把設計、製造和裝配證據放在一起
失效定位不能只看斷口。需要同時核對圖紙版本、材料批次、疊構、生產和檢驗記錄、彎折工裝以及整機固定方式。線路在補強邊緣斷裂,既可能與佈局和半徑有關,也可能與補強貼合、裝配拉扯或殼體干涉有關。
只有證據鏈完整,才能區分是單片異常、批次製造波動,還是設計與工況不匹配,並確定影響範圍。
第七步:糾正後必須在原故障工況下再驗證
糾正措施可能包括調整走線、移動過孔、最佳化補強邊界、增加應力釋放、修正端部厚度、改善焊接或修改固定結構。措施完成後,應先驗證原故障能否消除,再按專案要求補充溫度、振動或動態壽命測試。
如果只在平面狀態下重新電測透過,不能證明瞬斷問題已經關閉。新版樣品還要能對應新圖紙、材料、工藝和裝配條件。
送樣分析時應提供哪些資訊
不良數量、批次、圖紙版本和首次發生時間;
故障擋位、角度、溫度、振動和恢復方式;
連續導通或電阻監測資料;
裝配狀態、固定點、聯結器和運動影片;
良品與不良品對照樣品,避擴音前破壞;
整機驗收標準和允許的瞬斷閾值。
關於彎折區前期設計,可繼續檢視電子換擋器FPC彎折區5類風險;產品與專案能力可參考電子換擋器FPC廠家與產品方案。
弘億精密面向電子換擋器、懷擋和擋位感測等汽車電子應用,提供FPC、FPCA的DFM評審、工程打樣、裝配驗證、可靠性測試與批次生產支援。具體失效結論應依據不良樣品、整機工況、生產記錄和實際分析結果確定。
總結:排查電子換擋器FPC瞬斷,最重要的是先復現、再隔離、後拆解。把電氣鏈路、運動狀態和批次證據對應起來,才能避免憑單一外觀武斷歸因。