
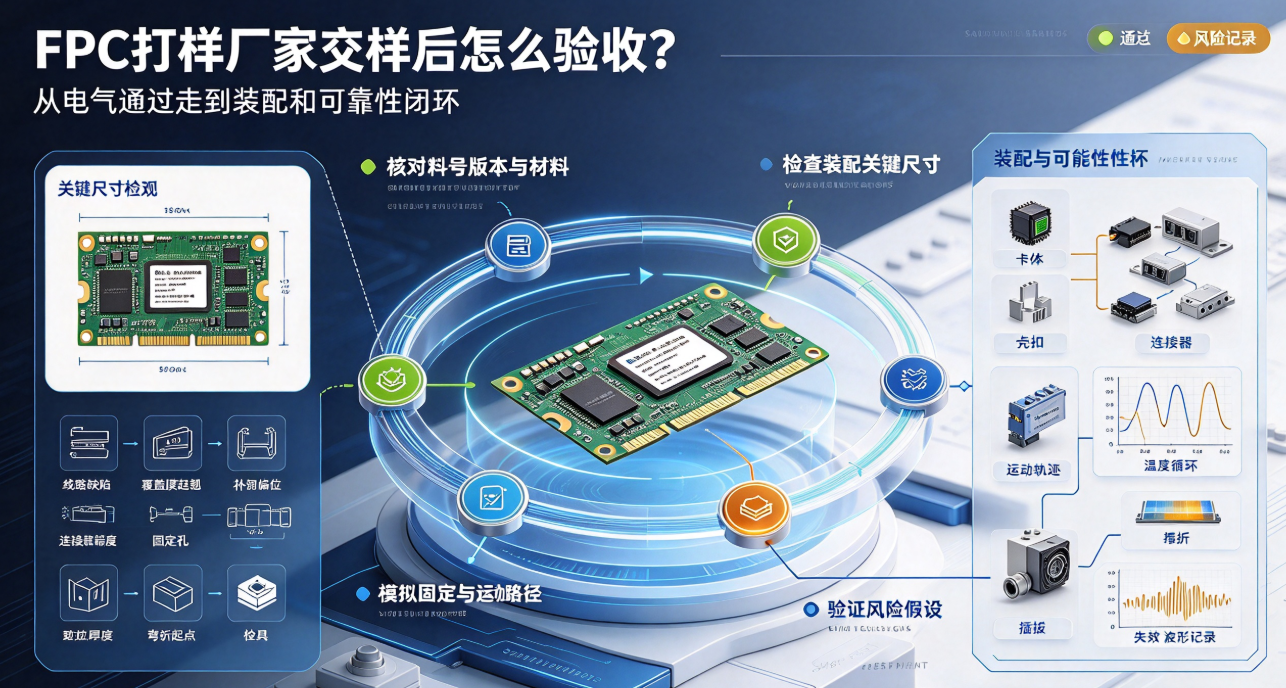
FPC樣品驗收如果只做導通和外觀,往往無法發現彎折、裝配、焊接和材料問題。本文按樣品到貨、靜態測試、裝配驗證、動態驗證和問題關閉五步整理一套可執行的驗收方法。
找FPC打樣廠家做出樣品後,最容易出現的誤區是“線路導通、外觀沒問題,就可以簽收”。樣品階段的價值不是證明FPC能亮或能通,而是儘早發現設計、材料、製造和裝配之間的衝突,為下一版和量產提供可靠輸入。
第一步:驗收前先鎖定樣品身份
到貨後先核對料號、圖紙版本、BOM、疊層、材料牌號、銅厚、表面處理、數量和生產日期。對於多輪打樣,要確認樣品標籤與報告對應,避免把舊版樣品當成新版驗證結果。
如果廠家為了趕交期使用了臨時材料、替代補強或非量產工藝,也要在驗收記錄中單獨標註。沒有材料和工藝身份,後續可靠性資料很難複用。
第二步:外觀和尺寸要圍繞裝配風險
常規專案包括線路缺陷、劃傷、摺痕、汙染、覆蓋膜起翹、補強偏位、毛刺和焊盤狀態。關鍵尺寸則應重點檢查聯結器端厚度、觸點位置、固定孔、彎折起點、分支長度和元件高度。
柔性板不能脫離圖紙規定的狀態隨意拉直測量。對需要成形、貼合或裝入殼體的樣品,應使用檢具或實際結構檢查干涉、拉扯、壓傷和卡扣配合。
第三步:電性測試要與應用功能對應
裸板可以做開短路、絕緣、阻抗或導通檢查;FPCA還要加入焊點、元件極性、功能訊號和必要的程式測試。測試點和判定閾值應在打樣前確定,不能樣品回來後才臨時決定“什麼算合格”。
第四步:把樣品裝入真實或等效機構
裝配驗證要模擬最終固定點、聯結器、螺釘、卡扣、彎折路徑和相鄰零件。電子換擋器和機器人關節要觀察運動過程中的摩擦、扭轉和聯結器偏載;車載燈光類產品要檢查貼合、分段拼接和熱源避讓。
如果樣品在平放狀態透過,裝配後卻出現瞬斷或區域性翹起,應保留故障姿態、照片和測試波形,先記錄證據再拆解,避免拆解動作改變失效狀態。
第五步:可靠性驗證要服務於設計決策
溫度迴圈、彎折、振動、插拔、迴流焊或老化測試不應為了“做過測試”而測試。每項測試要對應一個風險假設,例如覆蓋膜在高低溫下是否分層、動態區是否斷線、焊點是否因熱應力失效。
驗收問題怎樣關閉
把問題分為設計、材料、製程、測試和裝配五類;
明確臨時措施、責任人、下一版修改點和驗證方法;
確認舊版樣品、在製品和新版本是否需要隔離;
用複測或第二輪樣品證明問題已經關閉;
將結論沉澱到量產控制計劃和驗收標準中。
弘億精密提供FPC工程打樣、樣品驗收支援和FPCA驗證服務。客戶把驗收從“收貨檢查”升級為“設計閉環”,才能縮短反覆改版週期,讓樣品真正為量產服務。