
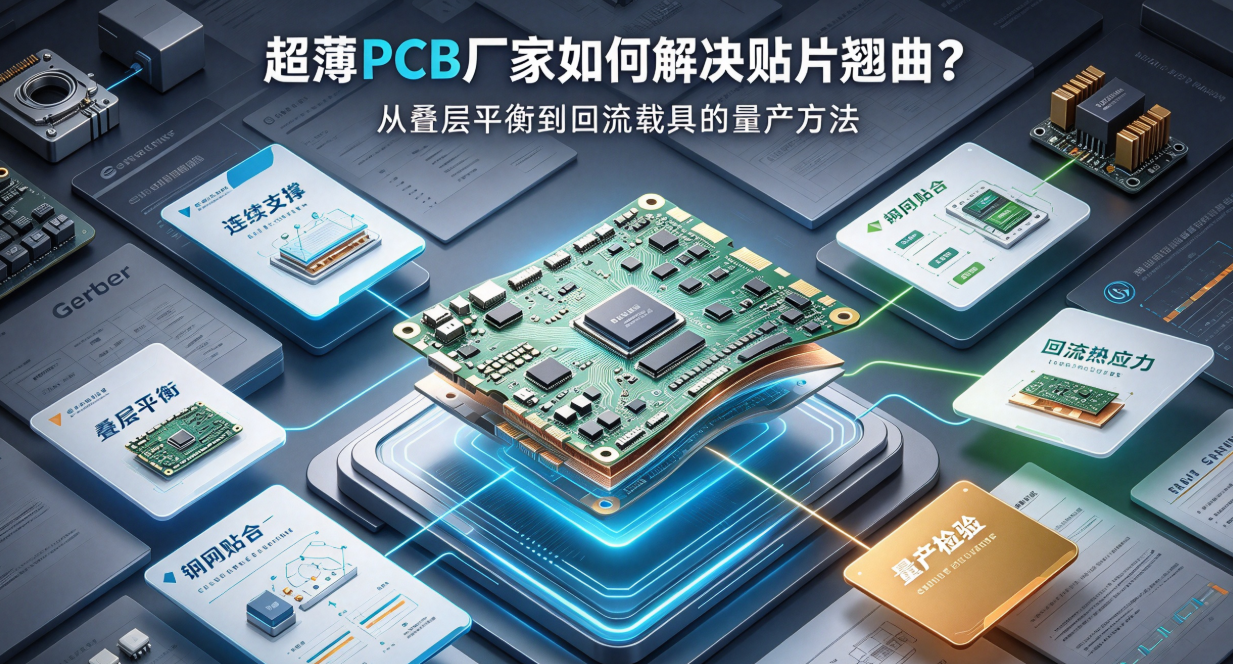
超薄PCB進入SMT後,翹曲、鋼網貼合不足、焊膏轉移不穩和迴流變形會集中出現。本文從疊層、銅分佈、板面支撐、鋼網、迴流曲線和成品檢驗說明超薄PCB量產控制方法。
超薄PCB的難點不是把成品厚度做到某個數字,而是做到薄的同時仍能穩定曝光、鑽孔、外形加工和貼片。進入SMT後,板材剛度不足會放大鋼網貼合、焊膏轉移、貼裝支撐和迴流熱應力問題,因此超薄PCB廠家需要從疊層設計一路控制到焊後檢驗。
翹曲通常從疊層和銅分佈開始
層間材料、銅厚、圖形面積和上下層不對稱,會讓加熱與冷卻時的收縮不同。大面積銅、區域性開窗和密集焊盤也會形成熱和機械不平衡。工程評審時要同時看疊層厚度、銅分佈、板框和拼版方式,而不是隻看名義板厚。
薄板流轉需要連續支撐
開料、曝光、蝕刻、壓合、外形、電測和包裝之間的人工拿取,都可能造成摺痕和邊角變形。超薄PCB廠家應規定拿取區域、托盤、隔離片和堆疊數量,並讓薄板專用載具貫穿關鍵工序。
鋼網貼合決定焊膏轉移
板面輕微撓曲就可能讓鋼網區域性懸空,造成少錫、連錫或焊盤覆蓋不完整。貼片前應確認支撐點避開元件、元件高度和焊盤區域,並根據板厚、開口和焊膏重新驗證刮刀壓力與速度。
迴流焊要關注熱應力和元件差異
超薄板在迴流過程中更容易跟隨溫度變化發生變形。迴流曲線要結合材料、銅量、元件熱容量和載具進行確認,不能直接套用普通厚板引數。焊後應比較板面平整度、關鍵焊點、元件偏移和功能狀態。
超薄PCB的線路與孔結構也要服從厚度
板厚變薄後,孔環、介質、線寬線距和層間絕緣餘量更敏感。最小引數應按目標數量和良率確定,不能只引用裝置實驗室極限。若有阻抗或高頻要求,還需把疊層公差和成品測試納入設計。
客戶選擇超薄PCB廠家時看哪些證據
目標板厚、層數和銅厚組合下的實際批次記錄;
薄板專用載具、流轉方式和SMT支撐方案;
迴流前後翹曲、尺寸、焊點和功能資料;
薄板折傷、外形偏差和板面汙染的缺陷控制;
材料、疊層、工藝和檢驗的版本追溯。
弘億精密可提供超薄FR4 PCB的疊層評估、打樣、SMT支撐和批次製造支援。真正的超薄能力,要看從板材到貼裝的完整鏈路是否穩定,而不是隻看一片樣板的厚度檢測。