
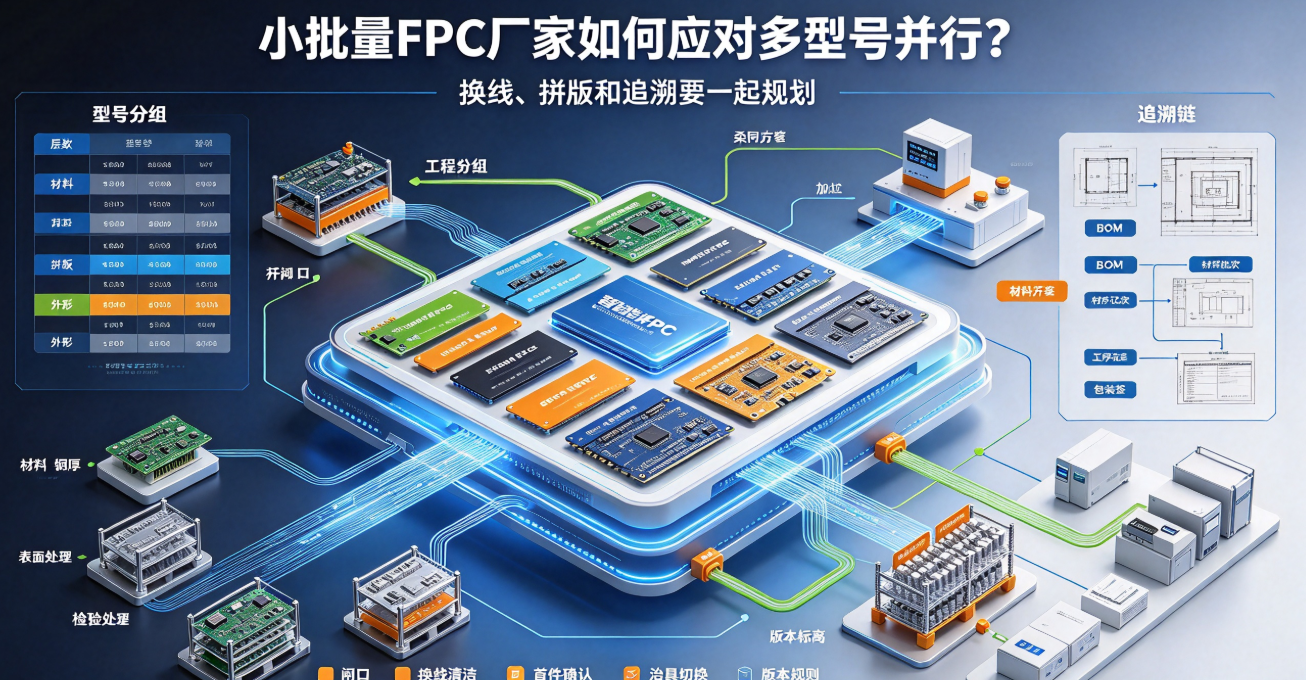
연구개발 프로젝트는 일반적으로 단일 모델이 아니라 여러 버전, 소량, 빈번한 사양 변경을 동시에 추진한다. 본 고에서는 생산 계획 분류, 자재 준비, 라인 전환 손실, 패널링, 배치 격리 및 보충 주문 메커니즘을 통해 소량 FPC 관리의 핵심 포인트를 설명한다.
소량 FPC 주문은 로봇 개발, 의료 기기, 차량용 신규 프로젝트 및 소비자 전자제품의 반복 업그레이드에서 흔히 발생한다. 주문 수량이 작다고 해서 관리가 간단한 것은 아니다. 오히려 여러 모델이 병행되고, 도면이 빈번히 수정되며, 자재가 미비하거나 납기 일정이 중복되는 경우가 잦다. 소량 FPC에 적합한 제조사는 유연한 대응 능력과 공정 통제를 동시에 확보해야 한다.
다중 모델 주문은 먼저 공정 유사도에 따라 그룹화한다
생산 계획은 고객의 주문 순서만으로 배치해서는 안 된다. 층수, 자재, 구리 두께, 표면 처리, 외형 가공 및 검사 방식이 유사한 모델은 공학 설계, 재단 및 일부 공정에서 시너지를 창출하여 라인 전환, 세척, 지그 교체 횟수를 줄일 수 있다.
하지만 유사하다고 해서 혼용해선 안 된다. 서로 다른 도면, 자재 등급, 리인포스먼트(보강재), 커넥터 단부 두께는 시스템 및 현장 라벨에서 명확히 구분되어야 하며, 설비 가동률 향상을 위해 배치를 혼합해서는 안 된다.
자재 완비 여부는 설비 배치보다 더 중요하다
소량 프로젝트에서는 지정된 PI, 구리 폴리머, 커버 필름, 리인포스먼트가 흔히 사용되며, 이들의 재고량은 대량 생산용 일반 자재와 반드시 일치하지 않는다. 생산 계획 수립 전에 자재 배치 번호, 유효기간, 보관 조건 및 대체 규칙을 반드시 확인하여 중간 생산 중 자재 부족으로 인한 라인 중단을 방지해야 한다.
라인 전환 손실은 사전에 산정해야 한다
라인 전환 시 설비 세척, 파라미터 확인, 첫 번째 양산물 검사, 지그 교체, 인력 대기 시간 등이 발생한다. 견적 및 납기 산정 시 이러한 일회성 비용과 반복 가공 비용을 명확히 구분해야 한다. 고객이 향후 지속적으로 보충 주문할 경우, 표준화된 자재, 지그, 검사 절차를 통해 반복 라인 전환 손실을 줄일 수 있다.
패널링 최적화는 제품 기능을 우선시해야 한다
소량 생산에서는 자재 비용 절감을 위해 종종 다중 모델 혼합 패널링 또는 패널 활용률 향상을 고려한다. 그러나 FPC의 구리 폴리머 방향, 굴곡 방향, 브랜치 위치, 공정 여유부, 외형 정밀도는 모두 충분한 여유를 확보해야 한다. 간격을 과도하게 압축하면 가장자리 결함, 펀칭 변형 또는 취급 중 굴곡 손상이 발생할 수 있다.
버전 격리는 소량 프로젝트의 최소한의 기준이다
각 버전은 명확한 도면, BOM, 자재, 공정, 검사 및 포장 식별 정보를 가져야 한다. 현장에서는 승인 대기, 양품, 재작업, 폐기 상태를 구분하여 관리해야 하며, 이전 버전 잔여 자재는 새 버전과 혼합 보관해서는 안 된다. 문제가 발생했을 때 ‘어느 버전, 어느 배치, 어떤 자재를 사용했으며, 어느 고객으로 납품되었는가’를 신속히 답변할 수 있어야 한다.
보충 주문과 양산 연결은 최초 배치 시부터 계획해야 한다
최초 배치는 가능하면 양산 예정 자재 및 핵심 설비를 사용해야 한다;
실제 작업 시간, 양률, 결함, 자재 손실 데이터를 정확히 기록해야 한다;
지그 수명, 프로그램 버전, 인력 확인이 필요한 공정 단계를 문서화해야 한다;
보충 주문 주기, 최소 주문 수량, 재고 전략을 사전에 합의해야 한다;
양산 전에 시험 생산 중 발견된 문제점을 공식적인 관리 계획에 반영해야 한다.
홍이정밀은 FPC의 연구개발 샘플, 소량 시험 생산, 이후 양산까지 연속적인 납품을 지원한다. 고객이 소량 FPC 제조사를 선정할 때는 단순히 샘플 한 배치의 단가 비교보다는 다중 버전 관리, 라인 전환 통제, 양산 이행 능력을 중점적으로 평가하는 것을 권장한다.