
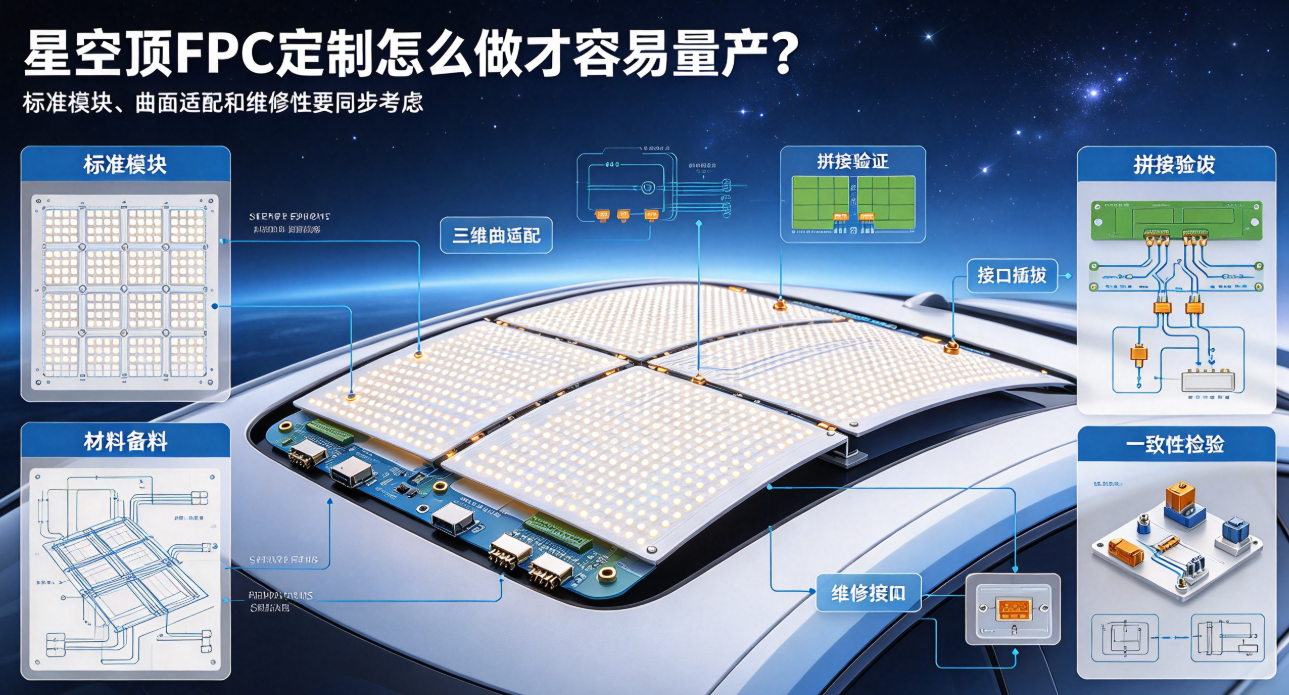
스타라이트 천장용 FPC 맞춤 제작은 단순히 차량 천장의 길이와 너비에 따라 배선도를 그리는 작업이 아니다. 모듈 분할, 접합 인터페이스, 곡면 부착, 제어 영역 구분, 애프터서비스 교체 등 다각적 요소를 종합적으로 고려해야 한다. 본고는 프로젝트 실현 관점에서 양산 가능한 맞춤 제작 방안을 정리한다.
고객이 스타라이트 천장용 FPC 맞춤 제작을 요청할 때 일반적으로 먼저 차량 천장의 길이·너비 및 LED 칩 수를 제시한다. 그러나 프로젝트의 신속한 현장 적용 여부를 진정으로 좌우하는 요소는 모듈 분할 방식, 전원 공급 방식, 접합 정위 방식, 곡면 부착 방식, 그리고 향후 교체 편의성 등이다. 외곽 치수만 기반으로 대면적 일체형 기판을 제작하는 것은 반드시 최적의 양산 방안이 아니다.
먼저 모듈화 방식과 일체형 방식 중 어느 쪽을 선택할지 결정해야 한다.
일체형 방식은 인터페이스 수가 적고 접합 라인이 적으나, 기판 크기가 커서 이송 및 열압착 난이도가 높다. 반면 모듈화 방식은 다양한 차종에 대한 유연한 적용 및 정비 편의성이 뛰어나지만, 접합 부위의 광학적 연속성, 전기적 연결 신뢰성, 조립 공차 관리가 복합적으로 요구된다. 선택 시에는 천장 치수, 예상 생산량, 조립 공정 환경, 애프터서비스 전략을 종합적으로 고려해야 한다.
왜 표준 모듈이 맞춤 리스크를 낮추는가
일반 세단, SUV, MPV 등 주요 차종군에 대해 사전에 몇 가지 표준 길이·너비 또는 표준 분할 모듈을 확립한 후, 엣지 절단, 연결 방식, 제어 소프트웨어 등을 통해 차종별로 최적화하는 접근법이 있다. 표준화는 재료·공구·검사 절차·재고 관리의 공유를 가능하게 하여, 매 차종마다 새 금형을 개발함에 따른 시간 지연 및 손실을 줄일 수 있다.
곡면 적합성 평가는 2D 전개도가 아닌 3D 데이터 기반으로 수행해야 한다.
차량 천장의 종방향·횡방향 곡률, 선루프 개구부, 인테리어 패널 클립 위치, 배선 경로 등은 모두 FPC 부착 품질에 직접적인 영향을 미친다. 2D 전개 치수가 적합하더라도 실제 부착 시 주름 발생, 엣지 들뜸, 클립 압상 손상 등 문제가 발생할 수 있다. 엔지니어링 검토 단계에서는 반드시 3D 데이터를 활용해 굴곡 반경, 고정 포인트, 엣지 여유량을 확인해야 한다.
접합 인터페이스 설계 시 조립 및 정비 로직을 사전에 반영해야 한다.
커넥터, 용접 인터페이스 또는 도전성 접촉 영역은 주요 곡률 급변 구간 및 응력 집중 부위를 피해야 한다. 인터페이스 주변에는 정위 기준, 보강 구조, 플러그인/플러그아웃 공간이 확보되어야 한다. 특히 부분 모듈의 애프터서비스 교체를 고려할 경우, 인터페이스 위치는 정비 인력이 접근 가능한 범위 내에 있어야 하며, 외관 은닉을 이유로 완전히 분해 불가능한 구조물 내부에 매몰해서는 안 된다.
제어 분할 방식은 비용 및 광학 품질에 직접 영향을 미친다.
분할 영역이 많을수록 제어 자유도는 높아지지만, 배선 복잡도, 커넥터 수, 드라이버 채널 수, 테스트 항목 수도 함께 증가한다. 따라서 광학 시나리오, 차량 통합 컨트롤러 인터페이스, 전력 소비 요구사항을 기반으로 합리적인 분할 전략을 수립해야 하며, 모든 소규모 영역을 독립적이고 복잡한 회로로 구성하는 것은 바람직하지 않다.
맞춤 프로젝트는 4단계 시제품 추진 방식을 권장한다.
구조 시제품: 곡면 형상, 클립 구조, 인터페이스, 조립 간극 확인
전기 시제품: 제어 분할, 밝기, 제어 신호, 전력 소비 확인
공정 시제품: 대면적 기판 열압착, 접합 공정, 외형 가공, 검사 방법 확인
양산 시제품: 정식 자재, 장비, 공구 조건 하에서 일관성 검증
홍이정밀은 스타라이트 천장용 FPC 맞춤 제작에 대한 치수 평가, 모듈 설계, 시제품 제작, 접합 검증, 양산 지원 서비스를 제공한다. 표준 모듈과 차종별 차이점을 전략적으로 융합하는 방식은 매 프로젝트를 밑바닥부터 시작하는 것보다 개발 주기, 비용, 배치 간 일관성 관리 측면에서 명확한 이점을 갖는다.