
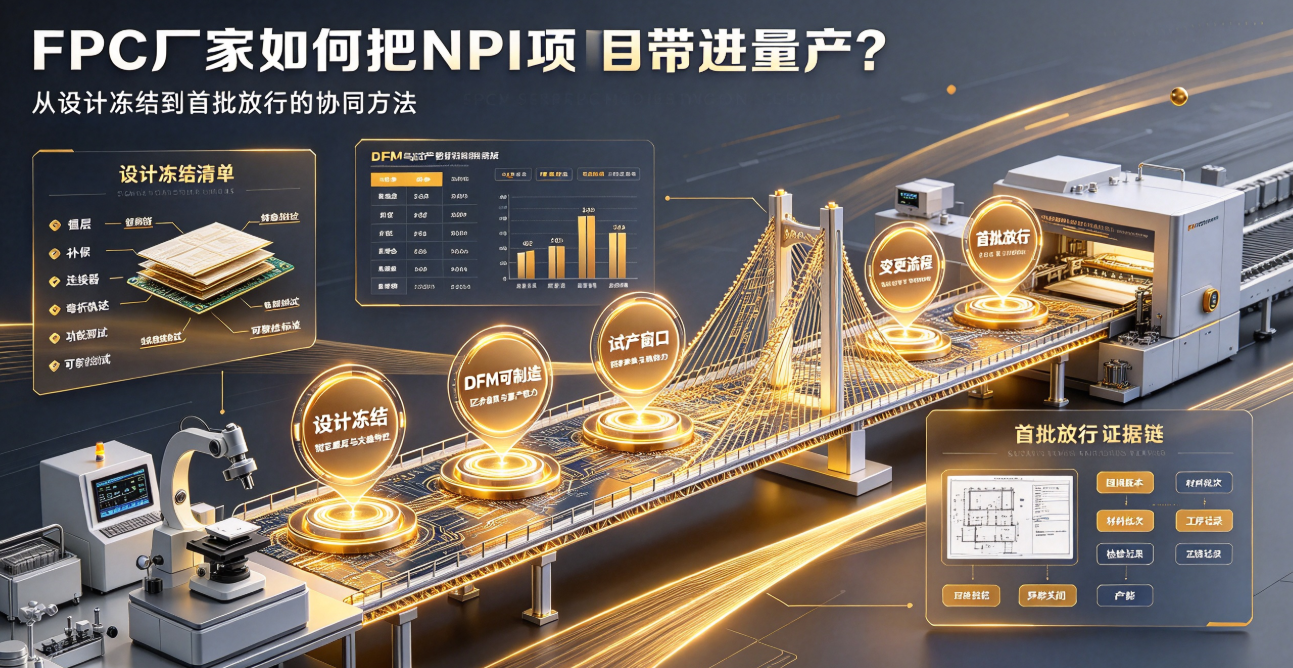
FPC项目最容易在样品通过后、量产开始前失控。本文从设计冻结、工艺窗口、试产数据、变更管理和首批放行五个阶段,说明客户如何判断FPC厂家是否真正具备NPI到量产的承接能力。
先给结论:选择FPC厂家时,不能只看样品能不能做出来,还要看样品通过后能否用相同的材料、设备和检验逻辑稳定复制。NPI阶段真正的交付物,不只是几片合格样品,而是一套可被量产重复执行的工艺和质量证据。
很多FPC项目在打样阶段表现正常,进入试产却出现翘曲、补强偏位、线宽波动或装配不一致。原因通常不是某一道工序突然变差,而是样品阶段的临时条件没有被识别并转化为量产控制条件。
第一关:把设计冻结定义清楚
设计冻结不应只指Gerber不再修改。客户还要同步锁定叠层、PI和铜箔、覆盖膜、补强、表面处理、连接器、三维装配、弯折轨迹、功能测试和可靠性标准。任一文件仍在变化,FPC厂家就很难建立稳定的过程窗口。
建议在冻结清单中标出关键特性,例如连接器端厚度、弯折起点、固定孔位置、阻抗、最小线宽线距和局部补强边界。这样工程、采购和品质使用的是同一份判断依据。
第二关:DFM要落到可制造参数
有价值的DFM意见应该说明风险位置、建议值、对成本和交期的影响,以及需要用什么测试确认。比如动态区的过孔是否会进入主要弯折路径,覆盖膜开窗是否会让焊盘边缘暴露,异形外轮廓是否需要调整工艺边。
FPC厂家还应区分实验室极限能力和稳定量产能力。客户真正需要的是目标数量下可持续的线宽、孔径、对位和外形公差,而不是一次性做出的极限样板。
第三关:试产要验证工艺窗口
试产不能只记录“合格或不合格”。应记录曝光、蚀刻、压合、覆盖膜、外形、表面处理和电测等关键工序的参数范围、首件结果、缺陷类型、报废原因与返工边界。连续批次的数据比单批最高良率更能说明工艺是否稳定。
对于车载和机器人产品,试产还应在接近真实装配的状态下做弯折、振动或功能测试。裸板通过,不代表装配后不会受拉、摩擦或发生接触不稳。
第四关:把样品阶段的变更关进流程
材料替代、设备切换、补强供应商变化、测试程序更新和拼版方式调整,都可能影响已验证的结果。FPC厂家应建立变更分级、影响分析、客户通知、验证和旧料隔离机制,不能用“规格相同”代替验证。
第五关:首批放行看完整证据链
图纸、BOM、叠层、工艺文件和检验标准的版本一致;
材料批次、关键工序、检验结果和出货批次能够追溯;
试产遗留问题已经关闭,或有客户批准的临时措施;
样品、试产和首批使用的材料及关键设备符合批准条件;
量产良率、产能、包装和异常响应窗口已经明确。
弘亿精密在FPC项目中从图纸评审、材料确认、工程打样、试产爬坡到批量交付建立连续的项目节点。对客户而言,真正值得长期合作的FPC厂家,是能让每一个NPI节点都有数据、有责任人、有关闭结论,而不是只在报价阶段承诺“可以生产”。
总结:NPI到量产的关键不是把生产速度压到最快,而是把设计、材料、工艺、验证和变更管理逐项冻结并形成可追溯的放行依据。