
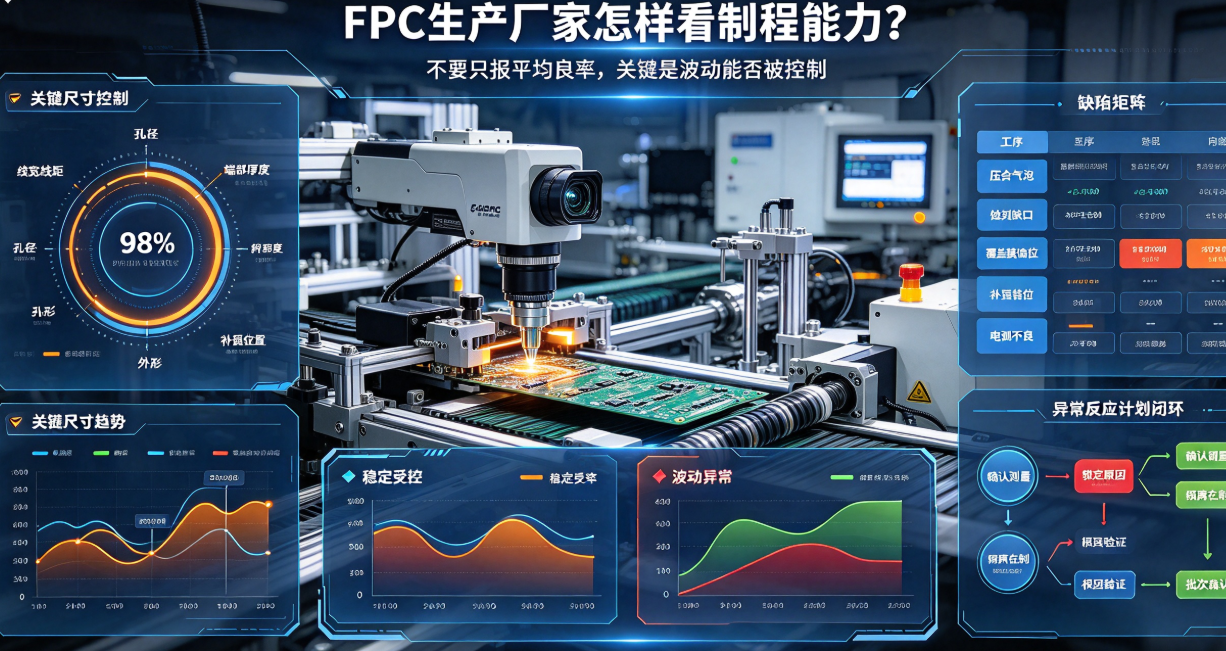
FPC生产厂家的真实水平,不能只用月产面积或一次试产良率衡量。本文从关键尺寸、制程能力、缺陷分层、设备校准和批次趋势出发,说明采购与品质如何判断生产过程是否真正稳定。
客户审核FPC生产厂家时,常会先问“月产能多少、良率多少”。这两个数字可以帮助初筛,却不足以判断一款具体FPC能否稳定交付。生产能力最终要落到关键尺寸是否持续落在规格内、异常是否及时被发现,以及同一工艺能否跨批次复制。
先分清产能、产出和有效产能
设备理论产能不等于有效产出。换线、材料等待、治具占用、瓶颈工序、返工和报废都会削减可交付数量。FPC生产厂家在评估项目时,应按客户产品的层数、线宽线距、表面处理、补强和检测范围计算,而不能直接套用全厂宣传数字。
关键尺寸要建立测量系统
线宽线距、孔径、外形、端部厚度、补强位置和连接器触点等项目,必须先统一测量基准、设备、频次、样本量和判定规则。若不同检验员使用不同方法,数据再多也不能说明过程真实波动。
对柔性板而言,测量状态尤其重要。自由状态、压平状态和检具状态得到的结果可能不同,图纸应说明测量姿态及基准,避免把装配问题误判为单纯尺寸问题。
平均良率之外,要看波动和缺陷结构
同样是98%的良率,可能是每批都稳定在98%,也可能是几批很好、某一批突然大面积报废。客户应要求厂家按工序和缺陷类型拆分数据,观察压合气泡、蚀刻缺口、覆盖膜偏位、外形毛刺、补强错位和电测不良是否集中在某个设备、班次或材料批次。
制程能力不是只计算一个数字
对关键尺寸可以使用过程趋势和能力指数思路进行判断,但前提是测量系统可靠、过程处于受控状态。若数据中混入换料、设备维修或工艺调整前后的不同状态,单独计算一个能力值会掩盖真实风险。
更实用的做法是给每个关键特性建立控制图或趋势记录,明确接近规格边界时的预警线、停线条件、复检范围和工程调整责任人。
异常反应计划决定数据有没有用
发现趋势偏移时,先确认测量系统和样本身份;
按材料、设备、参数、人员和环境锁定可能原因;
隔离受影响在制品,防止异常批次继续流转;
完成临时措施、根因验证和永久改善;
用后续批次确认措施有效,而不是只关闭一张异常单。
客户现场可以核验哪些证据
与目标产品相近的连续批次良率和主要缺陷趋势;
线宽、孔径、外形及端部尺寸的原始测量记录;
AOI、电测、量具和关键设备的校准及维护状态;
异常批次的隔离、追溯、纠正和效果验证记录;
材料批次、工艺参数和出货批次之间的对应关系。
弘亿精密建议客户以目标产品为对象审核FPC生产厂家,重点看“数据能否对应到具体批次、异常能否闭环、过程能否持续复制”。这比只看设备品牌和厂房面积更接近实际交付能力。