
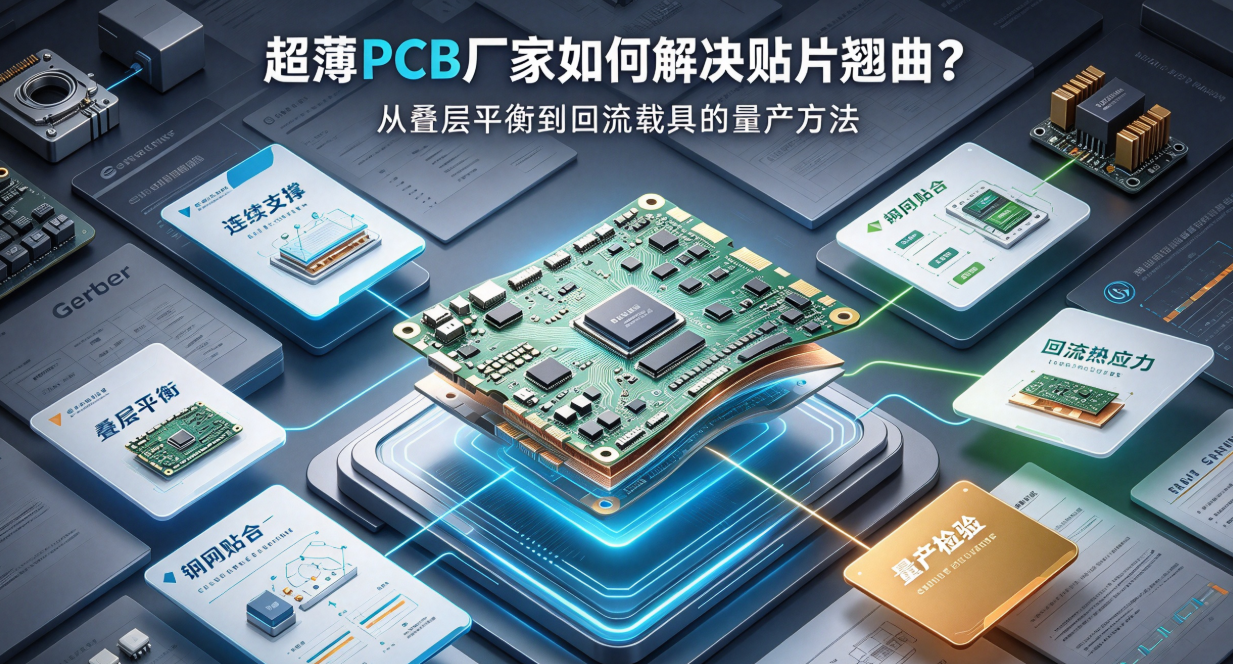
超薄PCB进入SMT后,翘曲、钢网贴合不足、焊膏转移不稳和回流变形会集中出现。本文从叠层、铜分布、板面支撑、钢网、回流曲线和成品检验说明超薄PCB量产控制方法。
超薄PCB的难点不是把成品厚度做到某个数字,而是做到薄的同时仍能稳定曝光、钻孔、外形加工和贴片。进入SMT后,板材刚度不足会放大钢网贴合、焊膏转移、贴装支撑和回流热应力问题,因此超薄PCB厂家需要从叠层设计一路控制到焊后检验。
翘曲通常从叠层和铜分布开始
层间材料、铜厚、图形面积和上下层不对称,会让加热与冷却时的收缩不同。大面积铜、局部开窗和密集焊盘也会形成热和机械不平衡。工程评审时要同时看叠层厚度、铜分布、板框和拼版方式,而不是只看名义板厚。
薄板流转需要连续支撑
开料、曝光、蚀刻、压合、外形、电测和包装之间的人工拿取,都可能造成折痕和边角变形。超薄PCB厂家应规定拿取区域、托盘、隔离片和堆叠数量,并让薄板专用载具贯穿关键工序。
钢网贴合决定焊膏转移
板面轻微挠曲就可能让钢网局部悬空,造成少锡、连锡或焊盘覆盖不完整。贴片前应确认支撑点避开元件、元件高度和焊盘区域,并根据板厚、开口和焊膏重新验证刮刀压力与速度。
回流焊要关注热应力和元件差异
超薄板在回流过程中更容易跟随温度变化发生变形。回流曲线要结合材料、铜量、元件热容量和载具进行确认,不能直接套用普通厚板参数。焊后应比较板面平整度、关键焊点、元件偏移和功能状态。
超薄PCB的线路与孔结构也要服从厚度
板厚变薄后,孔环、介质、线宽线距和层间绝缘余量更敏感。最小参数应按目标数量和良率确定,不能只引用设备实验室极限。若有阻抗或高频要求,还需把叠层公差和成品测试纳入设计。
客户选择超薄PCB厂家时看哪些证据
目标板厚、层数和铜厚组合下的实际批量记录;
薄板专用载具、流转方式和SMT支撑方案;
回流前后翘曲、尺寸、焊点和功能数据;
薄板折伤、外形偏差和板面污染的缺陷控制;
材料、叠层、工艺和检验的版本追溯。
弘亿精密可提供超薄FR4 PCB的叠层评估、打样、SMT支撑和批量制造支持。真正的超薄能力,要看从板材到贴装的完整链路是否稳定,而不是只看一片样板的厚度检测。