
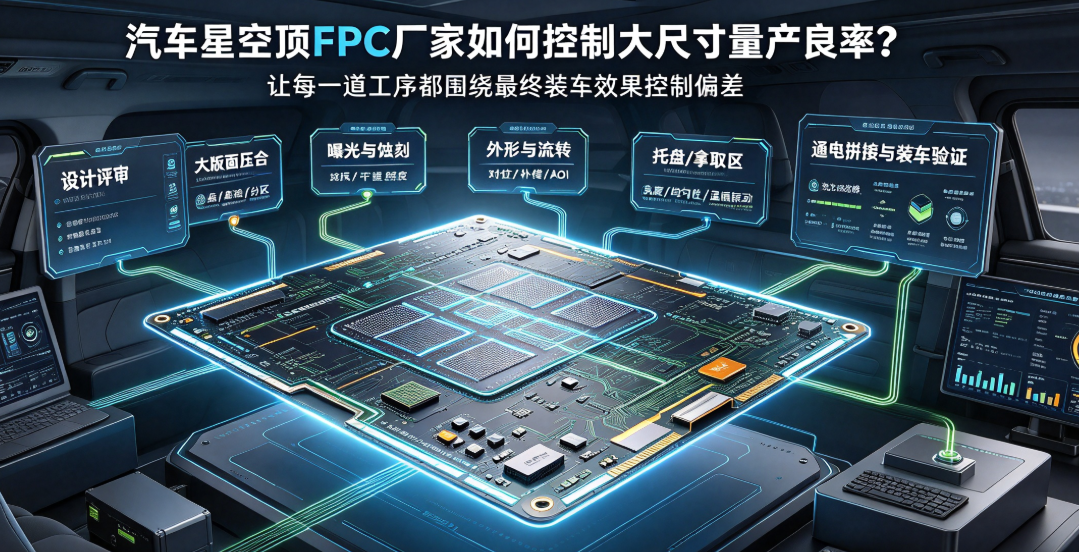
自動車用スタースカイルーフFPCは面積が大きく、配線が長く、LEDポイント数が多いという特徴があり、単板上の微小な偏差がパネル接合および車両搭載後に顕著に拡大される。本稿では、図面レビュー、プレス貼り合わせ、成像・エッチング、外形加工・搬送、通電・組立検証の5つの工程を通じて、大面積スタースカイルーフFPCの量産良品率を如何に制御するかを解説する。
大面積FPCの欠陥は、倍増して現れる
自動車用スタースカイルーフFPCは広範囲にわたるカバーエリアを持ち、多数のLEDポイントおよび長距離給電配線を含む。小面積基板では無視可能な反り・位置ずれ・配線誤差が、複数枚のパネル接合および天井内張りへの貼り付け後に、暗点・位置ずれ・明確な境界線といった不具合として顕在化する。量産良品率の確保には、図面設計から車両搭載までの一貫した制御が不可欠である。
第1関門:設計レビュー
まず、LED座標・定位孔(ポジショニングホール)・接合インターフェース・天井基準を統一する。配線は直角および局所的な集中を避け、曲げ領域には応力緩和のための余裕を設ける。給電分区は、遠方電圧降下・コネクタの許容電流・保守性を総合的に考慮し、単に面積で均等に分割すべきではない。
第2関門:大面積プレス貼り合わせ
超薄型大面積基板は、温度・圧力・真空度・積層構造・サポート治具に対して極めて敏感である。メーカーは、実績のある専用治具および樹脂配合を用い、基板中心部・端部・接合領域それぞれにおける気泡・層間密着性・平面度を個別に監視する必要がある。単一点での厚さ測定では、全基板の品質を代表できない。
第3関門:露光およびエッチング
大面積基板は、成像工程および湿式プロセスにおいて中心部と端部の寸法差が生じやすいため、位置合わせ・補正・工程内計測により、細線幅・ランド・LEDポイント位置を厳密に制御する必要がある。AOI(自動外観検査)は、部分的なサンプリングではなく、全配線領域を網羅しなければならない。
第4関門:外形加工および搬送
レーザーまたは外形加工では、熱影響・バリ・定位孔精度・接合エッジ精度を厳密に管理する。大面積基板の人手による搬送は、傷・折り目・局所汚染を引き起こしやすく、専用トレイ・サポート治具・明確な把持エリアを導入し、目に見えない初期損傷を最小限に抑える必要がある。
第5関門:通電・接合・車両搭載検証
- 単板では、配線・ランド・LEDポイント位置および電気的機能を検査する。
- 接合後には、インターフェース・座標・遠方電圧・輝度を再確認する。
- 天井内張りおよび拡散層への貼り付け後には、光学的均一性および平面度を観察する。
- 温度サイクル試験および振動試験後に、点滅・暗点・インターフェース状態を再度検査する。
弘億精密は、大面積標準基板サイズおよび車種構造に応じたスタースカイルーフFPCの評価・試作・SMT実装・量産納入を提供可能である。良品率向上の鍵は、最終段階での選別ではなく、各工程が最終的な車両搭載効果を前提に偏差を制御することにある。