
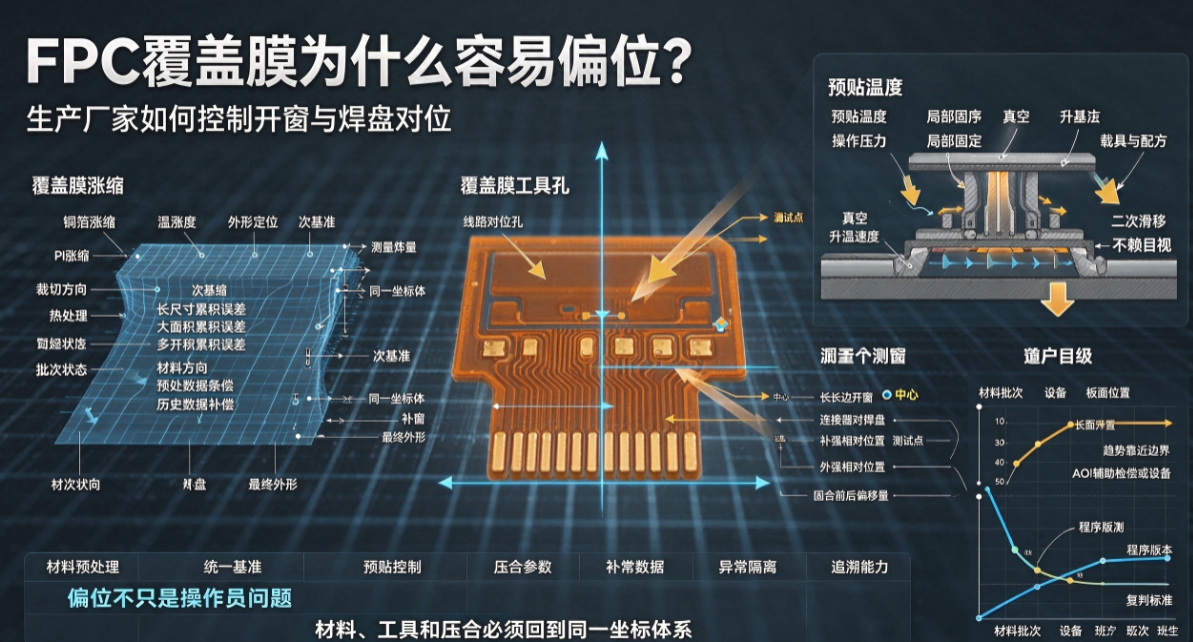
カバーフィルムの位置ずれにより、パッドが遮蔽されたり、絶縁境界が狭められたり、可撓部にフィルム端部が侵入する可能性があります。本稿では、材料の膨張・収縮、治具基準、予備貼付、熱圧着および初品測定の観点から、FPC製造における位置合わせ制御を解説します。
FPCカバーフィルムは配線の保護および絶縁機能を提供しますが、開口部はパッド、ゴールドフィンガーおよびテストポイントを正確に露出させる必要があります。位置ずれが生じると、パッドの遮蔽、溶接面積の減少、銅面の露出、あるいはカバーフィルム端部の動的可撓部への侵入を招く可能性があります。カバーフィルムの位置合わせは、材料特性、治具設計および熱圧着条件が複合的に影響する結果です。
材料自体が膨張・収縮を起こします
カバーフィルム、ポリイミド(PI)および銅箔は、温度・湿度、裁断方向、熱処理後にそれぞれ異なる膨張・収縮挙動を示します。長尺・大面積・多開口製品では誤差が累積しやすくなります。生産前には材料の方向性、ロット状態および前処理条件を確認し、過去の実績データに基づいて適切な補正値を設定する必要があります。
定位基準は前後工程を通じて一貫させる必要があります
カバーフィルムのツール穴、配線パターンのアライメント穴、外形定位基準が異なる基準を使用すると、公差が重畳します。エンジニアリングレビューでは、主基準、副基準および測定方法を明確に定義し、カバーフィルム開口部、パッド、リインフォースメントおよび最終外形が同一座標系に帰属することを保証する必要があります。
予備貼付および熱圧着工程でスリップが発生する可能性があります
予備貼付時の温度・圧力・操作順序および局所固定方法がフィルム位置に影響を与えます。また、熱圧着時の接着剤流動、真空度、圧力および昇温速度によっても二次的なスリップが生じ得ます。大サイズおよび異形FPCでは、適切なキャリア治具および接着剤配合を用いる必要があります。目視のみへの依存は避けるべきです。
初品測定ではどの位置を測定すべきか
基板面の四隅、中心および長辺の中間付近にある代表的な開口部
コネクタ端子部、細ピッチパッドおよびテストポイント
動的可撓部近傍のカバーフィルム端部
リインフォースメント、外形および固定穴の相対位置
熱圧着前後の開口部とパッドの位置ずれ量
量産管理では合格判定だけでなく、傾向管理が必要です
位置ずれデータは、材料ロット、設備、作業シフトおよび基板面位置別に統計処理する必要があります。位置ずれが仕様限界に徐々に近づいている場合、パッド被覆が発生する前に補正値または設備パラメータを事前に調整すべきであり、再加工に頼るべきではありません。AOIは開口部とパッドの位置関係検出を支援できますが、プログラムバージョンおよび再判定基準の確認は不可欠です。
弘億精密は、材料の前処理、基準の一元化、カバーフィルムの予備貼付、熱圧着パラメータおよび初品巡回検査により、FPC開口部の位置精度を制御しています。顧客がFPCメーカーを評価する際には、当該メーカーが異なるサイズおよび材料に対応した補正データを有しているか、また位置ずれ異常が発生した場合の隔離およびトレーサビリティ体制を確認することが重要です。