
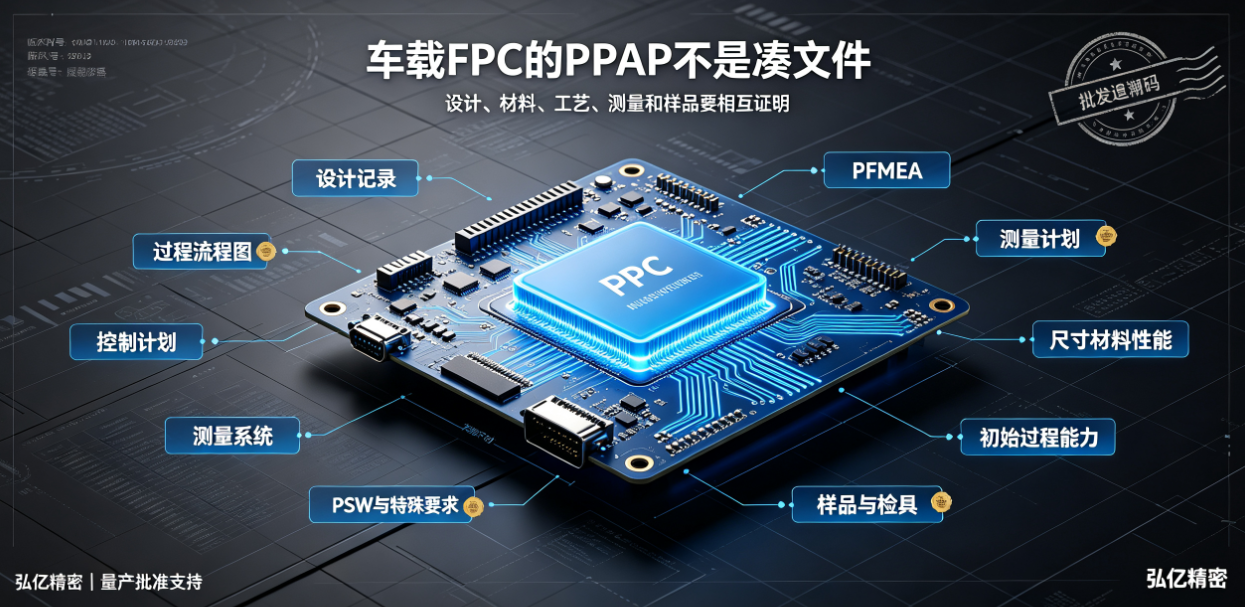
車載用FPCが量産承認段階に入る際、PPAP資料は顧客のレベル、図面バージョン、および実際の製造プロセスと一致させる必要があります。本稿では、設計記録、工程フロー図、PFMEA、管理計画、測定・材料証拠などの代表的な項目および確認の要点について説明します。
まず、ご説明いたします。PPAPは、車載用フレキシブルプリント基板(FPC)メーカーが独自に固定された一式の文書を準備すれば、すべての顧客に適用できるものではありません。提出レベル、文書範囲、試作サンプル数量および承認方法は、自動車メーカーまたはTier 1サプライヤーのプロジェクト要件に準拠する必要があります。異なる顧客により、フォーマット、署名要件、試験内容および保存期間に差異が生じる場合があります。
PPAPの本質的価値は、現行図面、材料、製造プロセス、設備、検査方法および量産サンプルが同一の承認状態にあり、かつ継続的に要求事項を満たす基礎を有していることを証明することにあります。単に品質マネジメントシステム証明書や1件のサンプル検査報告書を提出しても、包括的なプロジェクト証拠にはなりません。
第一に、設計記録および工学的変更を確定します。
設計記録には、管理下にある図面、Gerberデータ、積層構造、材料仕様、重要寸法、電気的および性能要件が含まれます。顧客またはサプライヤーから提示された工学的変更については、変更前後の比較資料、承認記録および有効化バージョンを必ず保管しなければなりません。
車載用FPC構造において一般的なカバーフィルム、リインフォースメント(補強材)、コネクタ端部の厚さ、表面処理および動的曲げ領域は、承認資料内で明確に定義されている必要があります。文書バージョンが統一されていない場合、後続の工程フロー図、管理計画および検査結果は共通の基準を失うことになります。
第二に、工程フロー図は実際の生産ルートを網羅する必要があります。
工程フロー図は、入荷検査、回路形成、プレス貼合、穴開け(機械式またはレーザー)、表面処理、リインフォースメント貼付、外形加工、電気的および外観検査から、包装および出荷までをカバーする必要があります。SMT実装、コネクタ組立または外部委託工程が関与する場合も、これらを除外してはなりません。
工程フロー図の目的は、単に設備を列挙することではなく、製品が実際に経由する工程ステップ、検査位置、再加工可能性のある箇所、および外部委託工程や特殊工程の管理方法を明確にすることにあります。
第三に、PFMEAは実際の不具合リスクと対応づける必要があります。
PFMEAは、具体的なプロジェクトを対象として不具合リスクを特定する必要があります。例えば、回路の断線・短絡、カバーフィルムの位置ずれ、リインフォースメントの位置ずれ、端部厚さの規格外、外形の位置ずれ、パッドの損傷、表面処理の異常およびロット混入などです。
車載用FPCメーカーは汎用PFMEAを単にコピーするだけでは十分ではありません。製品に動的曲げ、コネクタ、インピーダンス制御または微細配線が含まれる場合、該当する不具合モード、原因、既存の対策および改善措置をプロジェクト分析に反映させる必要があります。
第四に、管理計画はPFMEAのリスクを受けて構成される必要があります。
管理計画では、入荷検査、工程内検査および完成品検査の各段階で何を検査するか、どのような方法を用いるか、検査頻度およびサンプルサイズはいくらか、仕様の根拠はどこか、また規格外となった場合の対応手順について明記する必要があります。
PFMEAで端部厚さを高リスク項目として設定しているにもかかわらず、管理計画に測定位置、頻度および対応計画が記載されていない場合、両文書は閉ループを形成していません。調達審査時には、PFMEA、管理計画、作業手順書および実際の検査記録が整合しているかを確認する必要があります。
第五に、測定システムおよび検査装置は対象特性に適合している必要があります。
外形、穴位置、配線幅・配線間隔、端部厚さ、抵抗値、絶縁抵抗およびインピーダンスの測定には、それぞれ異なる装置および方法が用いられます。重要特性については、計測器具の分解能、校正状態、測定位置および再現性が判定要件を満たしているかを確認する必要があります。
フレキシブル素材は配置状態、加圧および温度に影響を受けやすいため、寸法および厚さの測定には、クランプ方法および測定方法を統一する必要があります。そうでなければ、異なる担当者が得たデータを直接比較することはできません。
第六に、寸法、材料および性能結果は量産条件と対応している必要があります。
寸法報告書は、顧客が定義した重要寸法および特殊特性を網羅する必要があります。材料証拠は、銅箔、ポリイミド(PI)、カバーフィルム、接着剤系、リインフォースメントおよび表面処理のロットを特定できる必要があります。性能結果は、プロジェクト要件に応じて、電気的特性、はんだ付け性、温度耐性、振動耐性、湿熱耐性または動的曲げ試験などを含む必要があります。
これらの結果は、規定された量産用治工具、設備、材料および製造プロセス条件下で得られたものである必要があります。手作業による特別製作サンプルによる検証は、正式な量産プロセスの安定性を十分に証明するものではありません。
第七に、初期工程能力評価には安定したデータ基盤が必要です。
顧客が重要特性について初期工程研究を要求する場合、まず測定システムの信頼性、制御下のプロセスからのデータ取得、および合意されたサンプル選定方法を確認する必要があります。少量のデータ抽出では、プロセス能力を代表することができません。
ロット規模が小さい場合や、通常の統計的手法を直接適用できないプロジェクトについては、顧客と代替証拠および暫定管理計画について事前に合意する必要があります。勝手に省略してはなりません。
第八に、サンプル、標準サンプルおよび検査治具はトレーサビリティを確保する必要があります。
提出サンプル、保管サンプルおよび専用検査治具には、製品名、バージョン、日付および状態を明記する必要があります。承認プロセス中に改訂が発生した場合、旧サンプルおよび旧治具は隔離または更新し、量産検査で過期した基準を使用しないようにする必要があります。
異形FPCおよびコネクタ端部については、検査治具が自由状態での測定だけでなく、実際の組立基準を反映できるよう設計されている必要があります。
第九に、PSWおよび顧客の特殊要件を漏らしてはなりません。
部品提出保証書(PSW)は通常、部品名、バージョン、提出レベル、結果および声明を総括するための文書ですが、具体的なフォーマットおよび承認フローは顧客の要件に従う必要があります。顧客の特殊要件には、ラベル表示、トレーサビリティ、使用禁止・制限物質、包装、年次再検証および変更通知などが含まれる場合があります。
車載用FPCメーカーは、プロジェクト立ち上げ段階からこれらの要件を収集しておくべきであり、サンプル完成後に文書を追加で作成するのは適切ではありません。
PPAP提出前の内部確認手順
すべての文書が同一図面および工学的変更バージョンを使用しているかを確認する;
工程フロー図、PFMEA、管理計画および作業手順書の整合性を確認する;
材料、寸法および性能結果が規定された量産条件から得られたものであるかを確認する;
測定装置、検査治具、校正状態および測定方法を確認する;
サンプル、報告書、ロットおよびトレーサビリティ表示が相互に照合可能であるかを確認する;
顧客の特殊要件および未完了事項を逐条クローズする。
車載用FPCのロット管理について詳しく知りたい場合は、以下の記事をご参照ください。車載用フレキシブルプリント基板(FPC)のロット一貫性を確保する6つのポイント;プロジェクト応用および品質向上に関する情報は、以下のページをご覧ください。車載用フレキシブルプリント基板(FPC)メーカー向けソリューション。
弘億精密は、IATF 16949、ISO 9001およびISO 14001などのマネジメントシステム規格に基づきプロセス管理を実施しており、自動車電子向けプロジェクトに対して、FPCおよびFPCAの図面評価、試作検証、小ロットおよび量産支援を提供しています。PPAPの具体的な提出レベル、文書フォーマットおよび承認要件は、顧客のプロジェクト仕様書に準拠します。
まとめ:PPAPは単に「文書を揃える」ためのものではなく、設計、材料、製造プロセス、測定、サンプルおよび量産状態が相互に証明し合うことを目的としています。文書同士が閉ループを形成することで、初めて車載用FPCプロジェクトの承認およびその後の変更管理に真に貢献します。