
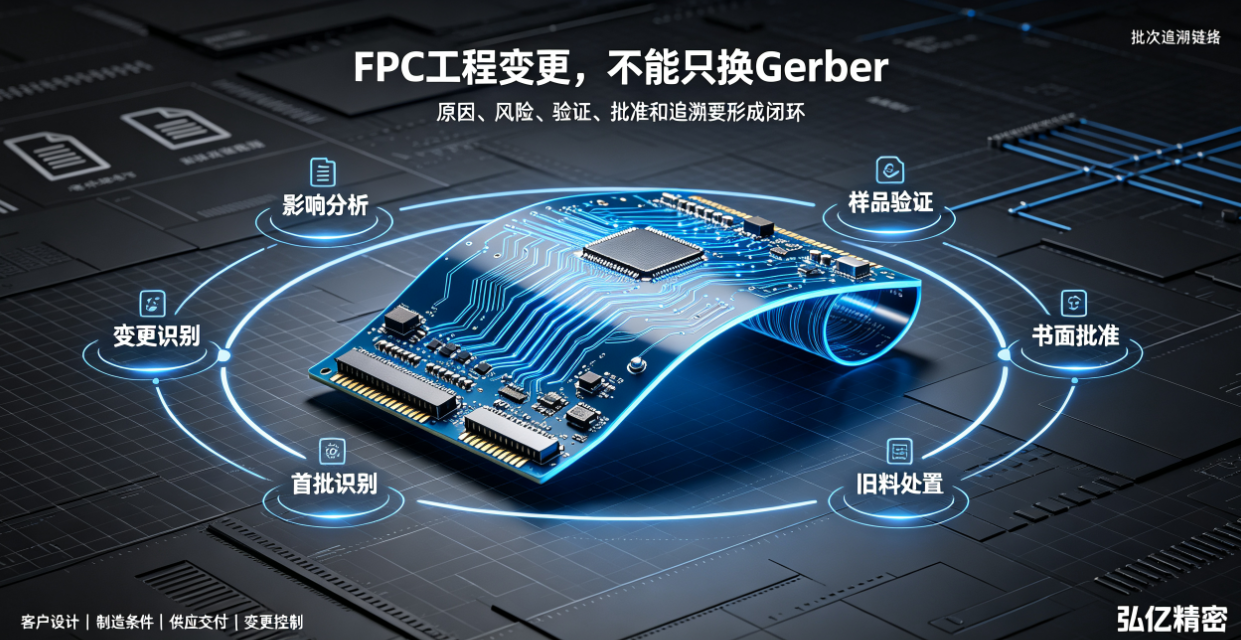
FPCプロジェクトが小ロットまたは量産段階に移行した後、図面、材料、積層構造、製造工程および調達先の変更は、既に検証済みの結果に影響を及ぼす可能性があります。本稿では、FPCメーカーと顧客がエンジニアリング変更をいかに識別・評価・承認・トレーサビリティ管理するかについて説明します。
直接的な結論:FPCにおけるエンジニアリング変更は、「顧客がGerberファイルのバージョンを変更した」と単純に理解してはなりません。材料ブランド、銅厚、カバーフィルム、リインフォースメント、表面処理、製造工程、検査手順、外注先および包装方式の変更も、既存の試作品または信頼性評価結果に影響を及ぼす可能性があります。FPCメーカーは、変更の識別、影響評価、承認、切替およびトレーサビリティを一連の閉ループとして管理する必要があります。
FPCは構造が薄く、材料層間の相互作用が顕著であるため、一見局所的な変更であっても、最終製品の厚さ、曲げ剛性、はんだ付け状態、コネクタ適合性および寸法安定性に同時に影響を与える可能性があります。特に車載電子機器およびロボット用動的接続プロジェクトにおいては、制御された変更プロセスがなければ、後続ロットが承認済み試作品と引き続き一致することを証明することが困難になります。
まず、エンジニアリング変更を3つのタイプに分類します
第1類:顧客設計変更配線パターン、外形、穴位置、ランド、コネクタ、層数、積層構造および重要公差の調整を含みます。このような変更は通常、新たな図面バージョンを生じさせ、DFM(Design for Manufacturability)を再実施し、既存の試作品、治具および検証結果が依然として有効かどうかを判断する必要があります。
第2類:製造条件変更材料ブランドまたは仕様の代替、設備および工程ルートの調整、重要パラメータの変化、金型または治具の更新、および生産拠点または外注工程の変更を含みます。顧客図面に変更がなくても、承認状態に影響を及ぼす可能性があります。
第3類:調達および納入変更指定部品の代替、コネクタのロットまたは調達先の変更、包装方式、ラベルおよび納入ロットの調整を含みます。SMTおよびコネクタ組立を含むFPCAの場合、これらの変更も同様に評価する必要があります。
ステップ1:変更申請を発行すべき状況を明確にする
プロジェクト開始時に、顧客およびFPCメーカーは、通知および承認が必要な変更範囲について合意しておく必要があります。「変化が小さい」というエンジニアの経験則のみに依拠してはなりません。機能性、寸法、組立性、信頼性、規制要件またはトレーサビリティに影響を及ぼす可能性のあるすべての変更は、変更管理プロセスに組み込む必要があります。
変更申請書には、変更前後の内容、変更理由、対象製品および受注番号、予定適用開始日時、在庫および製造中品(WIP)数量、および初期リスク評価を必ず記載しなければなりません。記述が具体的であればあるほど、その後のレビューは焦点を絞りやすくなります。
ステップ2:実際の使用条件に基づく影響分析
影響分析は単に配線の導通確認にとどめてはなりません。電気的・機械的・熱的・化学的・組立・製造リスクを個別に評価する必要があります。例えば、インピーダンスおよび許容電流値の変化、端部厚さによるコネクタ適合性への影響、リインフォースメント境界が曲げ領域に侵入していないか、材料代替による耐熱性または剥離強度の変化などです。
動的FPCについては、中立面(neutral axis)、最小曲げ半径、動作軌跡および寿命目標の確認も必要です。車載プロジェクトでは、温度、振動、湿熱および顧客の特別仕様を踏まえて、再検証範囲を確定する必要があります。
ステップ3:必要な試作品および検証項目を決定する
すべての変更に対して全試験を再実施する必要はありませんが、変更が小さいからといって検証を完全に省略してはなりません。合理的なアプローチは、リスクレベルに応じて、寸法・電気特性・組立性・はんだ付け・曲げ・温度・環境試験などの項目を特定し、サンプル数および判定基準を明記することです。
材料、積層構造、動的領域、コネクタまたは重要工程に関わる変更の場合、変更前後の比較証拠を必ず保存してください。試作品は新図面、材料ロットおよび生産条件と正確に対応付ける必要があります。旧版の報告書を新版の検証に代用してはなりません。
ステップ4:書面による承認後に量産を切替える
変更案、DFM、試作品および検証結果が完了した後、双方が合意した開発・品質・調達担当者により承認を得る必要があります。承認されていない新材料、新工程または代替部品は、正式受注へ直接投入してはなりません。
承認文書には、適用開始となる受注番号、生産ロットまたは日付を明確に記載する必要があります。同一納入ロット内に新旧バージョンが混在しないよう配慮しなければなりません。並行納入が必要な場合は、ラベル、ロット番号および包装により明確に区別する必要があります。
ステップ5:旧版材料、製造中品および旧版完成品の処理
図面の切替は単なるファイル上書きではありません。倉庫内の旧版材料、生産ライン上の製造中品(WIP)、完成済みだが未出荷の完成品、および再加工またはアフターサービス在庫についても、明確な処置方法を定める必要があります。
一般的な処置方法には、旧版受注での継続消費、新版への再加工、用途降格、隔離保管後の最終判断待機、および廃棄があります。いずれの方法を採用するにせよ、数量、ロット番号、承認者および最終行き先を記録し、旧版製品の誤出荷を防止しなければなりません。
ステップ6:初回新版製品を識別可能にする
変更後の初回製品については、初品検査および工程監視を強化し、検査報告書、ラベルまたはロット記録に新版適用開始情報を明記する必要があります。重要寸法、電気特性、外観、組立性および信頼性結果は、変更目標と整合している必要があります。
初回製品で異常が発生した場合、原因を「新版の不安定性」に一括帰属させるのではなく、迅速に該当変更項目へトレースできるようにする必要があります。明確な比較データがあれば、リスクが設計・材料・工程・組立のいずれに起因するかを判断しやすくなります。
顧客がFPCメーカーを調達審査する際に確認可能な変更関連証拠
エンジニアリング変更申請書および変更前後の比較資料;
DFM、リスク分析および影響を受ける項目一覧;
試作品ロット、試験計画および承認結果;
旧版材料、製造中品および旧版完成品の処置記録;
新版初品、工程検査および出荷識別情報;
材料、工程および外注先変更に関する通知ルール。
サプライヤー審査基準を統一するための参考資料として、FPCメーカー量産能力評価方法;車載およびロボット向けプロジェクトにおける企業総合能力を把握するには、弘億精密FPCメーカーの製造およびプロジェクト支援をご参照ください。
東莞市弘億精密電路有限公司は、車載電子機器、ヒューマノイドロボットおよび民生用電子機器向けに、FPCおよびFPCAの図面評価、エンジニアリング試作、信頼性検証、小ロット試作および量産納入をサポートしています。具体的な変更管理手順、通知期限および再検証範囲は、顧客プロジェクト仕様および双方が承認した文書に基づきます。
まとめ:エンジニアリング変更管理の目的は変化そのものを阻止することではなく、すべての変更についてその理由を明示し、リスクを評価し、承認を得て、適用開始ロットをトレース可能にすることにあります。FPCメーカーにとって、これは「試作ができる」から「安定した量産が可能」へと進化するための核心能力の一つです。