
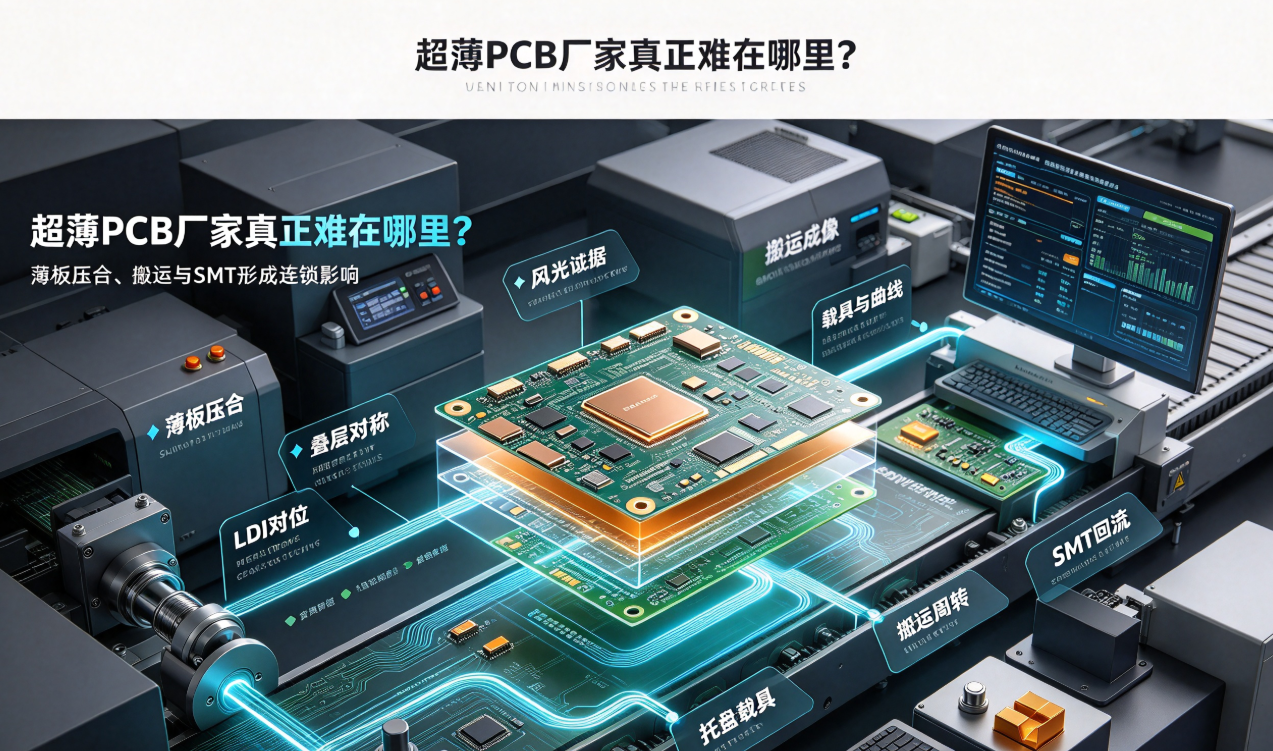
超薄PCBを目標厚さまで製造することは第一歩に過ぎません。量産段階では、プレス圧着時の反り、パターン位置ずれ、搬送中の折損、ステンシル印刷、リフローはんだ付け時の基板支持など、複数の課題を同時に解決する必要があります。本稿では、製造工程の流れに沿って、薄板特有の課題がいかに相互に影響し合うかを解説し、お客様が超薄PCBメーカーを選定する際に確認すべき能力を明示します。
単一基板を薄く製造することと、ロット全体を安定して製造することは、全く異なる課題です。
超薄PCBの試作基板は、選別、手動サポート、複数回の調整により目標厚さを達成できますが、量産では平面性、寸法精度、配線品質および実装一貫性を維持する必要があります。基板剛性の低下に伴い、前工程における銅分布やプレス圧着の問題が、露光、外形加工、搬送、SMT工程へと連鎖的に波及します。
プレス圧着:反りリスクは積層設計段階から始まります。
上下材料、銅厚、パターンの非対称性は、加熱および冷却時の収縮差を引き起こします。超薄PCBメーカーは、エンジニアリングレビュー段階で積層構造、銅充填率、大面積開口部を確認し、薄板専用サポート材およびプレス圧着配合を採用するとともに、単一点ではなく全板の厚さを測定する必要があります。
パターン形成および穴加工:平面性が位置合わせ精度に影響します。
薄板は露光、エッチング、ドリル加工などの工程中で容易にたわみ、位置合わせ精度およびランド環(annular ring)に悪影響を及ぼします。LDI(レーザー直接描画)は成像精度を向上させますが、専用吸着機構および搬送機構の併用が不可欠です。最小線幅・線間隔、機械穴、レーザーブラインドビアは、0.15mmまたは0.2mmの実際の積層構造に基づき評価すべきであり、標準基板の極限値をそのまま適用してはなりません。
搬送:多くの欠陥は設備外で発生しています。
手作業による取り扱い、重ね置き、工程間のトランスファーは、しわ、角部損傷、局所汚染を引き起こす可能性があり、これらの問題はリフローはんだ付け後に顕在化・拡大します。工場では、取り扱いエリアを明確に規定し、トレイ、隔離材、薄板専用治具を導入するとともに、工程間の待機時間および積層方法を厳格に管理する必要があります。
SMT:ステンシル、実装、リフローは collectively 平面性を試されます。
基板表面のたわみはステンシル接触およびはんだペースト転写効率に影響を与え、リフロー時の熱応力はさらに反りを増大させる可能性があります。治具は、実装部品を避けてキーエリアを支持する必要があり、リフローカーブは基板厚、材料特性および部品の熱容量と整合させる必要があります。受入検査では、リフロー前後の反り、寸法変化、はんだ接合状態および電気的特性を比較評価すべきです。
メーカー選定時に確認すべき根拠資料
- 0.15mmおよび0.2mm製品の実際の積層構造および量産記録。
- 薄板用プレス圧着、搬送、SMT工程で使用される治具およびそのパラメータ。
- リフロー前後の平面性、寸法、良品率データ。
- 高TG材料、微細配線、HDI構造に対するエンジニアリング評価能力。
弘億精密は、0.15mm/0.2mm超薄FR4 PCBのエンジニアリング評価、試作および量産を提供しています。超薄対応能力は、単一サンプルの厚さではなく、全製造工程の安定性によって証明されるべきです。