
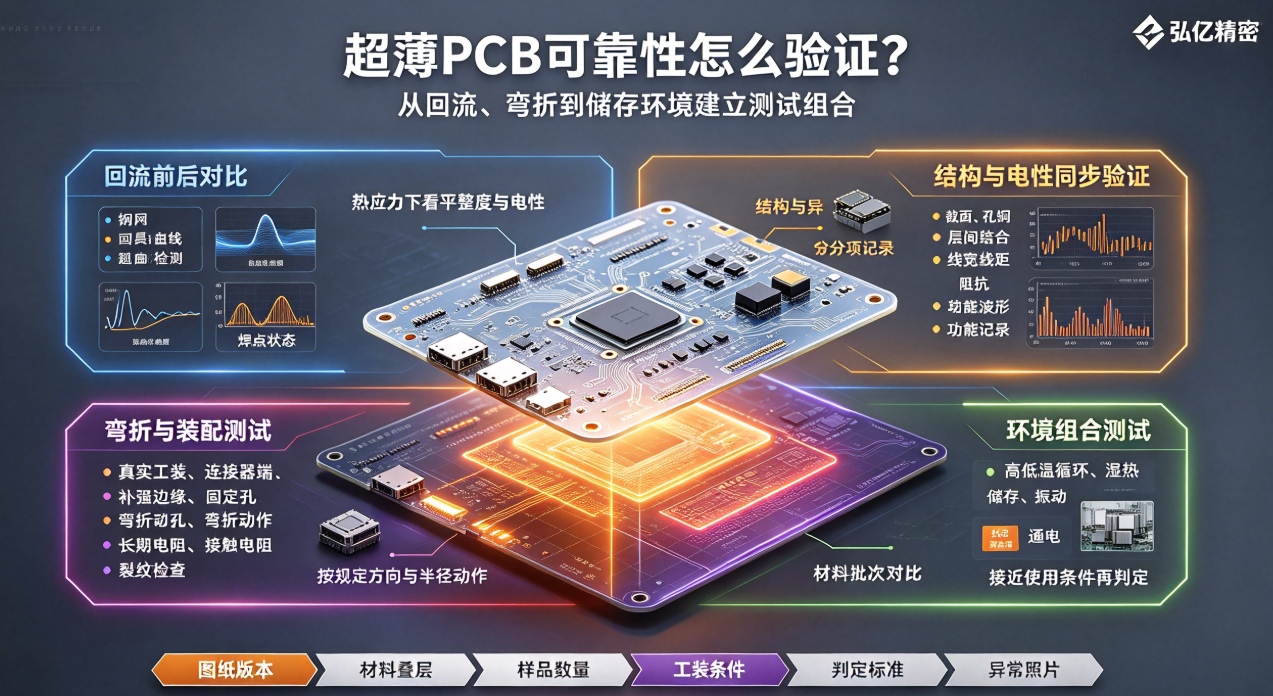
超薄PCBの信頼性リスクは、プレス加工、搬送、SMT、温度変化、保管環境などに分散しています。本稿では、故障メカニズムに基づきテストコンビネーションを構築し、導通試験と単一リフローのみで薄板の信頼性を保証できない理由を説明します。
超薄PCBの信頼性は「導通合格」という単純な判定で概括できません。基板が薄くなることで、反り、層間接着性、ビア接続性、はんだパッドの共面性、搬送時の折損、環境変化による寸法変動などが顕著に敏感になります。適切なテスト計画は、従来のPCB用テスト項目をそのまま流用するのではなく、故障メカニズムに即して策定すべきです。
まず、超薄板の主なリスクを列挙します
プレス工程では気泡・デラミネーション・厚み不均一が発生し得ます。ドリル加工および銅めっき工程では、孔壁および孔底の品質不良が生じ得ます。SMT工程では、ステンシル密着不良およびリフロー時の反りが問題となります。組立工程では、折り目やコネクタへの機械的負荷が発生し得ます。高低温および湿熱環境では、材料収縮と絶縁劣化リスクが増幅されます。
リフロー前後での比較試験を実施します
基板表面の平面度、重要寸法、パッドおよび部品の状態を記録したうえで、実際のステンシル、治具、リフロー条件で実装を行います。リフロー後には、再び反り、はんだ接合部、部品位置ずれ、インピーダンスまたは機能を確認します。「リフロー前」の外観検査および電気試験のみでは、熱応力下における薄板の挙動変化を反映できません。
構造的評価と電気的評価を同時に行います
多層薄板では、断面観察、ビア銅厚、層間接着強度、誘電体厚さを検証します。微細配線では、線幅・線間隔および絶縁性を確認します。高速信号対応製品では、さらにインピーダンスおよび信号機能の比較も必要です。構造的に合格でも電気特性が変化する場合、あるいは電気的に合格でも局所的なデラミネーションが確認される場合、いずれも独立したリスクとして記録すべきです。
曲げおよび組立試験は省略できません
製品が差し込み・貼り合わせ・局所曲げを要する場合、実機または等価の治具を用いて実際の組立を行い、規定方向および規定曲率半径で動作させます。コネクタ端部、リインフォースメント端部、固定穴周辺が重点エリアであり、試験前後で亀裂・折り目・接触抵抗・機能を確認します。
環境試験の組み合わせは使用条件に近似させる必要があります
高低温サイクルおよび温度保持試験;
湿熱試験、保管試験、吸湿後の絶縁性および外観評価;
振動、抜き差し、組立応力下での機能試験;
リフロー、熱老化、長期通電後の平面度評価;
異なる材料ロットおよび製造プロセスバージョン間の比較試験。
テスト報告書は再現可能である必要があります
報告書には、図面バージョン、使用材料および積層構造、基板厚さ測定方法、試験サンプル数、治具仕様、温度条件、動作条件、判定基準、異常写真を明記する必要があります。テスト結果が単に「合格」とだけ記載され、試験条件および元データが欠落している場合、その後の量産承認への適用可能性を判断することが困難になります。
弘億精密では、超薄PCBの厚さ、層数、信号仕様、SMT条件、組立条件に応じて、段階的なテスト計画をご提案できます。超薄PCBの信頼性は単一のテストで結論づけられるものではなく、製造、実装、環境試験の各データが総合的に示す結果です。