
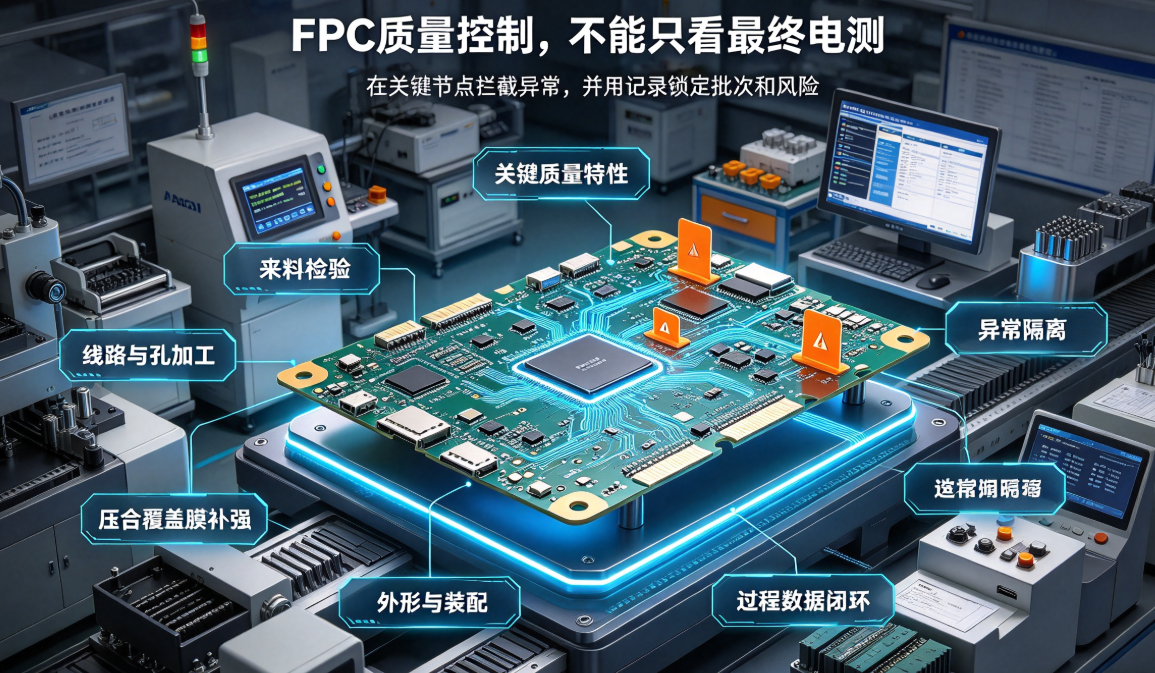
FPCメーカーの工程内検査は出荷時まで待ってはいけません。本稿では、重要品質特性、来料、回路、プレス、組立、異常隔離、データフィードバックの7項目にわたり、IPQCからロット出荷に至る品質管理手法を整理します。
まず結論から述べます:FPCメーカーが安定した量産能力を有しているかどうかを判断する際、最終電気テストの合格率のみを評価したり、出荷検査になって初めて問題を発見したりするのは適切ではありません。真に効果的な品質管理とは、材料、回路、プレス、補強、外形、組立などのキーポイント工程に工程内検査を設置し、異常ロットを迅速に隔離・評価・処置・トレーサビリティ確保することです。
FPCは柔軟構造であり、多くの欠陥は初期段階では明確に現れず、プレス、貼合、曲げ、または組立後に初めて顕在化します。工程内検査が適切に行われれば、損失が小さい工程の前に問題を遮断できます。一方、不十分な検査では欠陥が最終製品、さらには顧客のアッセンブリまで流れ込み、再加工、納期遅延、および大量不良リスクを招きます。
一、まず重要品質特性を明確に列挙します
工程内検査は各工程を均等にサンプリングするものではなく、製品構造および使用条件に基づき、重要品質特性を事前に特定する必要があります。代表的な項目には、配線幅/配線間隔、穴位置、カバーフィルム開口部、コネクタ端部厚さ、補強位置、外形公差、インピーダンス、導通性および絶縁性があります。
車載電子機器、電子シフトデバイス、ロボット用動的FPCでは、さらに曲げ半径、固定点、可動ギャップ、パッドへの応力、および重要機能信号を追加する必要があります。各特性について、測定方法、基準、実施頻度および判定基準を明記しなければ、検査記録はロット出荷およびトレーサビリティに活用できません。
二、来料検査が後続工程の安定性を左右します
PI、銅箔、カバーフィルム、接着フィルム、補強材および表面処理材の型式、厚さ、ロット番号、保管状態は、寸法精度、曲げ性、はんだ付け性および耐熱性に影響を与えます。来料検査は包装ラベルの確認だけでは不十分であり、承認済みBOMおよび積層構造と一致しているかを必ず確認する必要があります。
材料代替、ロット混入、有効期限異常、外観損傷などが確認された場合、まずは隔離を行い、その後評価を実施します。材料関連の問題がプレスまたは貼合工程に流入すると、最終電気テストでは完全に検出できない可能性があります。
三、回路および穴加工工程では中間工程で不具合を遮断します
露光、現像、エッチング、ドリル加工、および孔金属化工程は、配線、ランド、層間接続に直接影響を与えます。IPQCではAOI検査、配線幅/配線間隔、穴位置、穴径、孔壁状態、銅厚測定を併用し、特に基板端部、高密度配線領域、狭頸部、およびビア集中部を重点的に検査します。
残銅、欠け、位置ズレ、または孔銅異常が確認された場合、単一の不良品を除去して生産を継続してはいけません。問題の発生開始時刻、関与する材料および在庫品を特定し、該当ロットを即座に隔離する必要があります。
四、外形成形およびプレス・カバーフィルム・補強工程では構造結果を検査します
プレスおよびカバーフィルム貼合完了後は、気泡、しわ、オーバーフロー接着剤、開口部位置ズレ、カバーフィルム未被覆、異物混入を検査します。補強領域では、特に位置、平坦性、全厚、境界部の移行状態を確認し、コネクタ端部および動的曲げ開始部近傍を重点検査対象とします。
このような欠陥は即座にオープン回路を引き起こさない場合もありますが、局所剛性、はんだ接合状態、または組立ギャップに影響を与える可能性があります。工程内検査は外観写真撮影のみで済ませず、寸法、厚さ、剥離試験、または組立試験により機能への影響を確認する必要があります。
五、外形成形および組立工程では基準に従って検査します
ダイカット、パンチ、レーザー、またはCNC加工後は、全長、全幅、穴位置、分岐部、狭頸部、コネクタ端部を検査します。柔軟基板は自由状態で変形しやすいため、測定時は顧客図面に規定された基準、検査治具、および測定状態に従う必要があります。無理に伸ばして「見た目良好」な寸法を記録するのは誤りです。
FPCAまたはコネクタを含む製品では、挿入性、ロック機構、はんだ接合部、部品高さ、ハウジング干渉、および可動軌跡も検査対象です。単体基板の寸法は合格でも組立干渉が発生する場合、これは工程内検査が実使用条件をカバーできていないことを示しています。
六、異常ロットはまず隔離し、その後出荷可否を判断します
工程内で異常が発見された場合、第一ステップは該当する材料、在庫品、および完成品を明確に識別・隔離すること、第二ステップとして再加工、廃棄、選別、または譲渡承認(Waiver)のいずれかを判断することです。異常範囲は、時間、設備、材料ロット、作業指示書(WO)、および検査結果に基づき明確に定義する必要があり、サンプリングされた1枚のみの処置では不十分です。
再加工または選別を実施する場合は、再検査項目および再検査数量を改めて定義する必要があります。譲渡承認(Waiver)が必要な場合は、顧客または品質責任者による承認を得るとともに、リスク説明を文書化して保存する必要があります。「先に出荷、後で手続き」という無承認出荷は、ロット状態の管理を不可能にします。
七、工程データは原因分析および改善活動へ還元可能である必要があります
有効なIPQC記録は単に「合格/不合格」の記録にとどまらず、使用設備、工程パラメータ、作業者、材料ロット、検査時刻、欠陥種別、処置結果をすべて記録する必要があります。同一位置で繰り返し欠け、位置ズレ、気泡が発生する場合、これらのデータによってエンジニアリングチームが材料、設備、工程ウィンドウ、または作業条件のいずれに起因するかを特定できます。
改善策実施後は、管理計画、作業手順書、検査基準、および教育記録が同期更新されているかを確認し、次ロットで問題が真正に解消されたかを検証する必要があります。「管理強化」という曖昧な記述のみで工程文書を更新しない限り、再発防止は達成できません。
FPCメーカー向け工程内検査チェックリスト
図面、BOM、材料、工程および検査文書のバージョンが一致していること
来料の型式、厚さ、ロット番号、保管状態、代替状況が管理下にあること
配線、穴位置、孔銅、カバーフィルム、補強、外形に対して中間検査が実施されていること
コネクタ端部、はんだ接合部、組立ギャップ、動的領域に対して専門的検査が実施されていること
異常材料および在庫品に対して明確な識別、隔離、影響範囲の特定が行われていること
再加工、選別、譲渡承認(Waiver)、再検査に対して承認および記録が存在すること
工程データが設備、ロット、欠陥、改善結果と相互に紐づいていること
工程内検査と最終検査の違いとは
最終検査は「当該ロットの完成品が現在出荷条件を満たすか?」という問いに答えます。一方、工程内検査は「製造工程のどの時点で問題が発生し、どの製品が影響を受ける可能性があるか?また、さらなる資源投入前にリスクをどこで遮断できるか?」という問いに答えます。両者は相互に代替できません。
FPCメーカーにとって、最終電気テストの合格率は重要ですが、これだけでは材料トレーサビリティ、配線AOI検査、寸法検査、カバーフィルム検査、補強検査、組立検査、信頼性検査を代替できません。工程データと完成品データが相互に照合・補完されるとき、顧客はサプライヤーの量産安定性をより正確に評価できます。
弘億精密の量産品質管理への対応
東莞市弘億精密電路有限公司は、車載電子機器、人型ロボット、コンシューマエレクトロニクス向けプロジェクトに対し、図面レビュー、DFM支援、工事試作、工程内検査、組立確認、信頼性検証、FPCAおよび量産サポートを提供しています。企業全体の能力についてはFPCメーカーおよびフレキシブル回路基板製造サービスをご参照ください。製造プロセスについてはFPCメーカーの製造工程およびキーポイント工程をご確認ください。
量産開始前には、さらにFPCメーカーの初品確認および量産出荷承認証拠を活用し、バージョン、重要品質特性、および承認範囲を確定してください。具体的な検査項目、サンプリング方法、異常処置、および出荷基準は、顧客図面、品質協定、および双方承認済み文書に基づきます。
まとめ:FPCの工程内検査の価値は、単に数枚のチェックシートを追加することではなく、欠陥が拡散する前に問題を特定・リスクを隔離・トレーサブルな証拠を確保することにあります。IPQC、異常処置、量産管理を閉ループ化できることが、FPCメーカーが安定供給を実現する基盤です。