
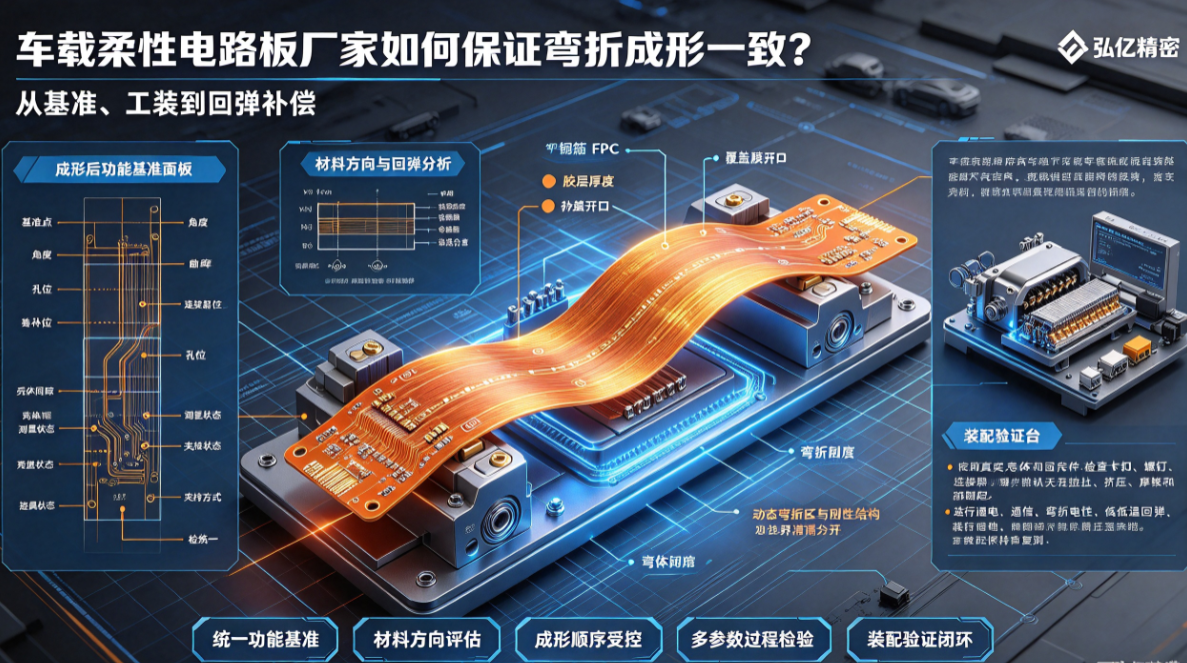
車載FPCは、ハウジングへの組み込み前に予め成形または曲面に貼り合わせる必要があります。ロット間で角度、反発量、位置がばらつくと、組み付け干渉や配線への応力集中を引き起こします。本稿では、成形基準面、治具設計、材料の反発特性、および工程内検査による制御手法を解説します。
多くの車載用FPCは平面状で組み込まれるのではなく、ハウジング、シート、ランプ、またはギアシフト機構などの構造に従って事前に曲げ成形されます。同一ロット内で角度、反発量、位置にばらつきがある場合、FPCはスムーズな組み付けが困難となり、固定後に継続的に引張応力を受ける可能性があります。車載FPCメーカーは、曲げ成形を管理された工程として取り扱う必要があります。
まず、成形後の機能基準面を定義する
自由状態での全長および全幅は、実際の車両搭載位置を表すものではありません。図面には、成形後の基準点、角度、曲率、穴位置、コネクタ位置、およびハウジングとのクリアランスを明確に記載する必要があります。測定時の状態、把持方法、および検査治具も統一されるべきです。
材料の方向が反発に影響する
銅箔の方向、ポリイミド(PI)および接着剤層の厚さ、カバーフィルムの開口部、補強材、および配線配置は、すべて曲げ剛性および反発特性に影響を与えます。動的曲げ領域は剛性構造によって遮断してはならず、補強材の端部は主要な成形開始点から離して配置する必要があります。
治具は成形順序を制御する
成形治具には、明確な定位、圧着、保圧、および解放の順序が求められます。ある局所を先に圧着し、その後他端を引っ張るような操作を行うと、応力がコネクタ部や狭頸部に集中する可能性があります。大型または曲面形状のFPCでは、搬送・取扱い時に新たな折り目が生じないよう配慮する必要があります。
工程内検査では単一の角度のみを測定してはならない
重要な基準点間の距離、角度、曲率、穴位置、コネクタ位置を検査し、成形後の配線、カバーフィルム、外観をサンプリング検査する必要があります。量産品については、専用検査治具を用いて組み付けウィンドウ内への収まりを迅速に判定し、異常品に対して精密測定を実施します。
組み付け検証が最終的な判定基準となる
実際のハウジングおよび固定部品を用いて、カチッとはまる部分、ねじ、コネクタの適合性を確認する;
成形後に引張、圧縮、摩擦、局所的な浮き上がりがないことを確認する;
通電、通信、および曲げ後の電気的特性を検査する;
高温・低温試験後の反発変化および組み付け保持性能を再評価する;
材料、治具、ロット番号が成形結果に与える影響を記録する。
弘億精密は、3次元構造、材料積層構造、成形治具、検査治具の各観点から車載FPCの成形性を評価可能です。優れた成形再現性は、作業員の感覚に頼るものではなく、基準面、治具、工程パラメータ、および組み付け検証の総合的な管理によって担保されます。