
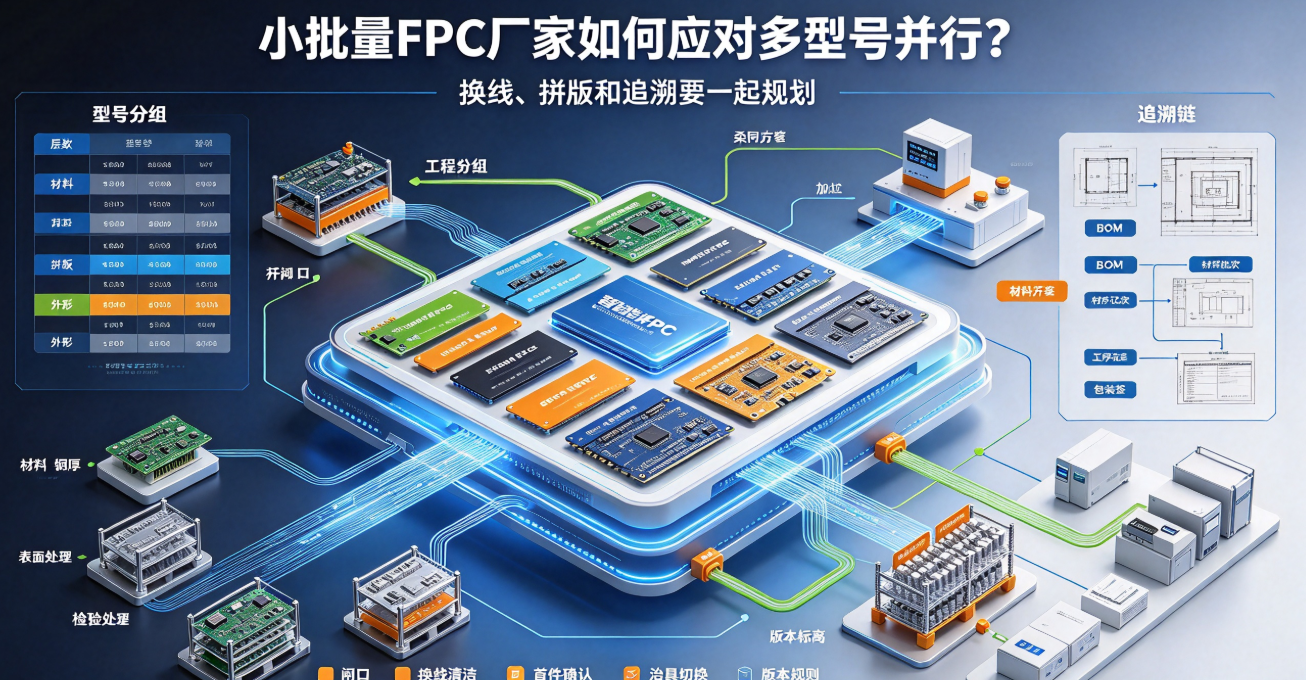
開発プロジェクトでは、単一型式ではなく、複数バージョン・小数量・頻繁な仕様変更が同時に進行することが多い。本稿では、生産計画のグループ分け、材料準備、換線ロス、パネル化、ロット隔離、追加注文対応メカニズムを通じて、小ロットFPCの管理重点を解説する。
小ロットFPC注文は、ロボット開発、医療機器、車載新規プロジェクト、およびコンシューマエレクトロニクスの製品更新においてよく見られる。数量が少ないからといって管理が容易になるわけではない。むしろ、複数型式の並行実施、図面の頻繁な改訂、部材の不揃い、納期の重複といった状況が頻発する。このような小ロット案件に対応可能なFPCメーカーは、柔軟な対応力とプロセスの確実な管理を同時に実現しなければならない。
複数型式の注文は、まず工程類似度に基づいてグループ化する
生産計画は、顧客の注文順序のみに従って立案してはならない。層数、基材、銅厚、表面処理、外形加工、検査方式などが近似する型式であれば、設計・開料および一部工程において協調効果を発揮でき、換線回数、洗浄作業、治具切替回数を削減できる。
ただし、類似しているからといって混用してはならない。異なる図面、材料グレード、補強材、コネクタ端部の厚みは、システムおよび現場ラベル上で明確に区別しなければならず、設備稼働率向上を理由にロット混在を許容してはならない。
部材の揃い具合は、単なる設備手配よりも重要である
小ロットプロジェクトでは、指定PI、銅箔、カバーフィルム、補強材などが頻繁に使用されるが、その在庫量は大量生産向けの汎用生産には必ずしも適合しない。生産計画立案前に、材料ロット、有効期限、保管条件、代替ルールを確認し、生産途中で材料不足によりライン停止が発生することを未然に防ぐ必要がある。
換線ロスは事前に算出する
換線に伴い、設備洗浄、パラメータ確認、初品検査、治具切替、作業者待機時間が発生する。価格提示および納期設定に際しては、こうした一過性のコストと反復的な加工コストを明確に分離すべきである。顧客が今後継続的に追加注文を行う場合、材料・治具・検査手順の標準化により、再発換線ロスを低減できる。
パネル化最適化は製品機能に従うべきである
小ロットでは材料費低減のため、複数型式の混載パネル化やパネル利用率向上を検討することが多い。しかし、FPCの銅箔方向、曲げ方向、ブランチ位置、プロセスエッジ、外形精度については、十分な余裕を確保する必要がある。間隔を過度に圧縮すると、エッジ欠陥、パンチ変形、搬送時の折損などのリスクが高まる。
バージョン隔離は小ロットプロジェクトの絶対条件である
各バージョンには、明確な図面、BOM、材料、工程、検査、包装の識別表示が必要である。現場では、未確認品、合格品、再加工品、不良品の状態を明確に区分し、旧バージョンの残材を新バージョンと混在して保管してはならない。問題発生時に「どのバージョン・どのロット・どのような材料を使用・どの顧客へ出荷」かを迅速に特定できることが極めて重要である。
追加注文と量産の接続は、初回ロットから計画する
初回ロットは、可能なかぎり量産予定の材料および主要設備を用いること;
実際の工数、良品率、欠陥情報、材料ロスデータを正確に記録すること;
治具寿命、プログラムバージョン、および人手による確認が必要な工程を記録すること;
追加注文のサイクル、最小ロット、在庫戦略について事前に合意すること;
量産開始前に試作段階の課題を正式なコントロールプランへ移行すること。
弘億精密は、FPCの開発サンプル・小ロット試作からその後の量産へ至る連続的納入を支援している。小ロットFPCメーカーを選定する際には、単一ロットの単価比較だけでなく、複数バージョン管理能力、換線制御能力、量産受入れ能力を重点的に評価することを推奨する。